









中频点焊机工作原理
发布时间:2026-01-16 浏览次数:220
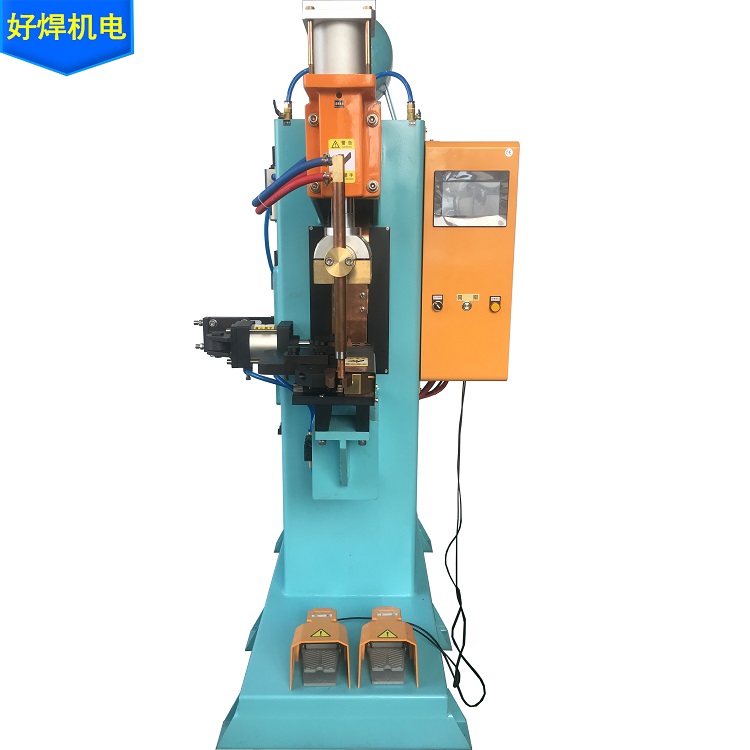
中频点焊机的核心材料创新与实战赋能实践
中频点焊机的性能上限,既取决于电路设计与控制算法的精准度,更依赖于核心材料与器件的技术突破。从电极材料的耐磨抗粘优化,到功率器件的能效升级,再到磁芯材料的低损革新,材料创新始终是中频点焊机技术迭代的核心驱动力。同时,面对不同行业的个性化需求与焊接痛点,定制化方案设计与实战问题破解,成为技术落地的关键环节。广州好焊深耕焊接领域多年,以材料创新为底层支撑,以实战需求为导向,在核心材料研发、定制化方案设计与行业痛点破解中形成了完整的技术体系,为中频点焊机的性能升级与场景拓展提供了有力保障。
一、核心材料创新:中频点焊机的性能基石
核心材料的技术特性直接决定了中频点焊机的能效、可靠性与焊接质量。广州好焊针对电极、功率器件、磁芯三大关键部件的材料需求,开展定向研发与优化,实现了从“材料选型”到“材料定制”的跨越。
(一)电极材料:耐磨与导电的平衡突破
电极作为焊接能量传递的直接载体,需同时满足高导电性、高耐磨性、抗粘连性三大核心要求,不同焊接场景对材料特性的侧重存在显著差异。广州好焊摒弃传统单一材质电极的局限,通过成分优化与复合工艺,开发了系列化定制电极材料:
1. 弥散强化铜基电极:针对不锈钢、碳钢等常规材料焊接,采用铬锆铜(CuCrZr)为基体,弥散分布Al₂O₃纳米颗粒(粒径50-100nm),通过粉末冶金+热挤压工艺制备。该材料的硬度提升至HB200(传统铬锆铜HB140),导电率保持在80%IACS以上,耐磨性较传统材料提升1.8倍。在汽车零部件焊接中,连续焊接12万点后电极磨损量仅0.15mm,焊点压痕深度稳定在0.1mm以内,大幅降低了电极更换频率。
2. 陶瓷复合电极:针对铝合金焊接中“电极粘连”的行业痛点,开发了铜基-陶瓷复合电极。表层采用Al₂O₃-TiC复合陶瓷(厚度0.5mm),通过真空钎焊与铜基体结合,陶瓷层硬度HV≥1200,耐铝液侵蚀性强,从根本上解决了铝与铜电极的粘连问题。同时,陶瓷层的导热系数通过配方优化控制在80W/(m·K),确保焊接热量及时传导,避免电极过热。在6063铝合金焊接中,电极寿命从传统材料的2万点提升至6万点,焊接飞溅率降低40%。
3. 钨铜合金电极:针对铜合金、高温合金等高热导率材料焊接,采用钨铜合金(WCu20)制备电极。该材料的导热系数达280W/(m·K),耐高温性优异(工作温度可达600℃),能快速导出焊接热量,避免电极烧损。在紫铜(T2)薄板焊接中,搭配高电流短脉冲工艺,焊点熔核形成时间缩短30%,电阻稳定性提升50%。
(二)功率器件材料:第三代半导体的能效革命
功率器件是中频点焊机逆变环节的核心,其开关速度、损耗水平直接影响设备的能效与可靠性。广州好焊率先引入第三代半导体材料——碳化硅(SiC),替代传统硅基(Si)IGBT,实现了逆变技术的跨越式升级:
1. SiC MOSFET的应用优势:相较于传统Si IGBT,SiC MOSFET的击穿电压更高(可达1700V)、开关损耗更低(仅为Si IGBT的1/10)、工作温度范围更广(-55℃~200℃)。广州好焊采用650V SiC MOSFET构建全桥逆变电路,将逆变频率从传统2kHz提升至5kHz,逆变效率从98%提升至99.2%,在200kVA功率等级下,设备空载损耗从50W降至30W,满负荷运行时的电能损耗降低25%。
2. 驱动电路的适配优化:针对SiC MOSFET的高速开关特性,广州好焊自主研发了专用驱动电路,采用隔离式栅极驱动芯片(耐压≥2.5kV),优化栅极电阻与驱动电压(+15V/-5V),避免开关过程中出现电压振荡与过冲。通过仿真与试验验证,驱动电路的延迟时间控制在50ns以内,开关过程的电压尖峰抑制在800V以下,确保SiC器件稳定工作。
3. 散热结构的协同设计:结合SiC器件的高温工作特性,设计了一体化散热结构,将SiC模块直接贴合在水冷散热板上,散热板采用微通道结构(通道直径2mm,间距5mm),冷却液流速提升至15L/min,散热效率较传统结构提升30%。在连续满负荷运行4小时后,SiC模块温度控制在120℃以下,较Si IGBT模块降低40℃,设备可靠性显著提升。
(三)磁芯材料:纳米晶合金的低损突破
中频变压器的磁芯材料直接影响能量转换效率与设备体积。广州好焊选用铁基纳米晶合金(Fe₇₈Si₁₃B₉)替代传统硅钢片与普通非晶合金,实现了变压器性能的全面优化:
1. 材料特性优势:铁基纳米晶合金的磁导率高达10⁴~10⁵H/m(是硅钢片的10-20倍),矫顽力低(≤0.5A/m),铁损仅为硅钢片的1/5、普通非晶合金的1/2。在1kHz、0.1T工况下,铁损仅为0.2W/kg,大幅降低了变压器的空载损耗。
2. 结构工艺优化:采用环形卷绕工艺制备磁芯,避免了叠片结构的气隙损耗,磁芯的填充系数达0.85以上。同时,对磁芯进行真空退火处理(温度480℃,保温2小时),消除内应力,进一步降低铁损。广州好焊的200kVA中频变压器,采用纳米晶合金磁芯后,体积从0.8m³缩小至0.3m³,重量从250kg降至90kg,能量转换效率达98.8%。
二、定制化方案设计:场景导向的技术适配
不同行业、不同产品的焊接需求存在显著差异,标准化设备难以满足复杂场景的应用要求。广州好焊以“场景需求-技术拆解-方案定制-落地验证”的全流程设计逻辑,为客户提供个性化中频点焊机解决方案,覆盖极薄材料焊接、异形件焊接、恶劣环境应用等特殊场景。
(一)极薄材料焊接定制方案
针对精密电子、医疗器械等领域的极薄材料(厚度0.05-0.3mm)焊接,核心需求是“低热影响区、无变形、高连接强度”。广州好焊的定制方案具备三大核心设计:
1. 微电流精准控制:采用DSP+FPGA双核心控制架构,电流调节范围扩展至0.5-10kA,时间调节分辨率达0.02ms,可输出微脉冲电流波形(脉冲宽度0.1-0.5ms),避免热量过度集中导致材料烧穿。在0.1mm不锈钢箔焊接中,热影响区控制在0.03mm以内,焊点剪切强度≥5N,满足医疗器械的连接要求。
2. 柔性压力系统:配备高精度压电陶瓷压力传感器(精度±0.1N),压力调节范围5-50N,采用“预压-焊接-保压”三段压力模式,预压阶段(10N,0.5ms)确保材料紧密贴合,焊接阶段(20N,0.3ms)稳定接触电阻,保压阶段(15N,0.2ms)抑制焊点变形。
3. 视觉定位联动:集成高清工业相机(像素500万)与视觉定位算法,定位精度达±0.01mm,通过视觉系统识别焊接位置,自动补偿材料偏移(补偿范围±0.1mm),确保焊点位置精准。在微型电机转子焊接中,实现了0.08mm铜箔与0.1mm铁芯的精准连接,焊点合格率达99.9%。
(二)异形件焊接定制方案
针对汽车异形结构件、航空航天复杂零部件等异形件焊接,核心需求是“多焊点同步控制、空间姿态适配、焊接可达性”。广州好焊的定制方案包括:
1. 多轴联动焊接机构:设计6轴工业机器人搭载焊接机头,机器人重复定位精度±0.02mm,可适配复杂空间曲面的焊接需求。焊接机头采用模块化设计,可快速更换不同角度的电极臂(角度范围0-90°),确保焊接可达性。
2. 多点同步控制技术:开发8通道独立电流控制系统,每个通道的电流、时间参数可独立设定,误差≤±1%,实现多焊点同步焊接。在汽车座椅框架(异形管状结构)焊接中,同时完成6个焊点的焊接,每个焊点的熔核直径差异≤0.1mm,生产效率提升4倍。
3. 自适应轨迹规划:通过激光扫描获取异形件的三维模型,基于模型自动生成焊接轨迹,实时补偿焊接过程中的工件变形(补偿频率100Hz),确保焊接参数的一致性。在航空航天铝合金异形件焊接中,成功解决了传统设备焊接时“部分焊点熔核不足”的问题,焊点强度均匀性提升35%。
(三)恶劣环境应用定制方案
针对高温、高湿、多粉尘等恶劣工业环境(如冶金、化工行业),核心需求是“设备防护、稳定性、抗干扰”。广州好焊的定制方案强化三大防护设计:
1. 高防护等级结构:设备外壳采用不锈钢材质(SUS304),防护等级提升至IP65,配备密封式冷却系统与防尘散热通道,避免粉尘、水汽进入设备内部。在冶金厂高温环境(环境温度50℃)中,设备可连续工作8小时以上,核心部件温度控制在85℃以下。
2. 强电磁抗干扰设计:采用全金属屏蔽罩(屏蔽效能≥100dB)、三级EMC滤波器(截止频率10MHz),控制电路采用差分信号传输,电源输入端加装浪涌保护器(防护等级≥2kV),抵御工业现场的强电磁干扰与电压波动。
3. 冗余设计保障:关键部件(如SiC模块、冷却泵)采用冗余配置,当主部件故障时,备用部件可在0.5秒内自动切换,确保设备连续运行。在化工设备焊接生产线中,设备平均无故障工作时间(MTBF)突破10000小时,满足大规模连续生产需求。
三、行业痛点破解:实战导向的技术创新
中频点焊机在实际应用中面临诸多行业共性痛点,如铝合金焊接飞溅、镀锌板焊接气孔、多材质兼容焊接难题等。广州好焊以实战问题为导向,针对性开发技术解决方案,推动焊接质量与效率的双重提升。
(一)铝合金焊接飞溅控制方案
铝合金焊接的核心痛点是氧化膜击穿不彻底、热量分布不均导致的飞溅严重。广州好焊的解决方案包含三重技术创新:
1. 双脉冲+梯度压力工艺:第一脉冲(15-20kA,0.3-0.5ms)采用高电流密度击穿氧化膜,第二脉冲(20-25kA,3-5ms)采用平稳电流形成熔核;压力从预压阶段的300kgf梯度提升至焊接阶段的500kgf,抑制熔核飞溅。在2mm 6061铝合金焊接中,飞溅率从传统工艺的5%降至0.8%。
2. 电极端面优化设计:采用球面-锥面复合电极端面(球面曲率半径R=8mm,锥面顶角60°),提高电流密度的同时,引导熔核均匀扩展,避免局部过热导致的飞溅。
3. 焊接区域预处理:集成等离子清洗模块,焊接前对铝合金表面进行等离子清洗(功率30W,时间0.5s),去除表面氧化膜与油污,进一步降低飞溅产生的根源。
(二)镀锌板焊接气孔抑制方案
镀锌板焊接中,锌层高温蒸发产生的气体易被困在熔核中形成气孔,影响焊接强度。广州好焊的解决方案聚焦“气体排出”与“锌层处理”:
1. 阶梯电流波形设计:采用“预热-主焊-后热”阶梯电流,预热阶段(8-10kA,2ms)使锌层缓慢蒸发并排出,主焊阶段(12-15kA,4ms)形成熔核,后热阶段(5-8kA,1ms)细化晶粒并排出残余气体。在1.5mm镀锌板焊接中,气孔率从传统工艺的8%降至1.2%。
2. 电极压力动态调节:焊接过程中,压力从300kgf动态提升至450kgf,增大熔核的致密度,减少气体残留空间;焊接后保持压力100ms,促进气体进一步排出。
3. 锌层预留排气通道:通过优化焊点布置,相邻焊点间距≥10mm,避免锌蒸气相互干扰;在焊接区域边缘设计微小排气槽(宽度0.2mm,深度0.1mm),引导锌蒸气排出。
(三)多材质兼容焊接方案
现代制造业常面临多种材质组合焊接(如钢-铝、铜-钢、铝-铜),不同材质的物理特性差异大,焊接难度极高。广州好焊开发了“材质识别+参数自适应”技术:
1. 材质自动识别系统:通过涡流检测技术识别被焊材料的导电率、磁导率,结合厚度检测传感器(精度±0.01mm),自动判断材质组合(如钢-铝、铜-钢)与厚度配比。
2. 跨材质参数库:建立包含20+种材质组合的焊接参数库,基于识别结果自动匹配最优参数,如钢-铝焊接采用“低电流、长脉冲、高压力”工艺,避免脆性金属间化合物生成;铜-钢焊接采用“高电流、短脉冲、预镀铜过渡层”工艺,提升连接强度。在1mm钢-2mm铝焊接中,焊点剪切强度≥80MPa,满足汽车轻量化连接需求。
四、未来方向:材料-数字-绿色的深度融合
随着制造业向数字化、绿色化转型,中频点焊机的技术创新将朝着“材料升级、数字赋能、绿色低碳”的方向深度融合。广州好焊已启动相关技术布局:
1. 新型电极材料研发:探索碳纳米管增强铜基复合材料、钛合金涂层电极,进一步提升电极的耐磨性与抗粘连性,目标将电极寿命延长至15万点以上。
2. 数字孪生全流程赋能:构建中频点焊机与焊接过程的数字孪生模型,实现材料特性、工艺参数、焊接质量的虚拟仿真与优化,预判潜在问题;通过数字孪生模型与物理设备的实时联动,实现远程运维与智能调优。
3. 极致节能技术突破:采用氮化镓(GaN)第三代半导体材料,进一步提升逆变效率至99.5%以上;开发能量回收系统,将焊接过程中的剩余能量回收利用,降低单位焊点能耗。
“广州好焊机电设备有限公司”
“有需要请联系我们:13316026788”
“网站:http://www.chinagoodweld.com/”
下一条:螺母焊接虚焊怎么办?


