









中频点焊机的使用
发布时间:2026-04-14 浏览次数:89
做金属焊接这么多年,用过不少点焊机,中频点焊机算是最省心、最出活的一款,但很多人刚开始用,总容易踩坑,要么焊点不牢固,要么设备容易出问题,其实只要避开几个误区,掌握几个小技巧,就能轻松用好它。
先说说最容易被忽视的一点——工件清理。很多人图省事,直接把带油污、氧化皮的工件放上去焊接,结果焊完一掰就掉,还以为是设备不行,其实是表面杂质挡住了电流传导,导致虚焊。正确的做法是,焊接前用砂纸擦一擦待焊部位,或者用清洗剂去油,确保表面干净,这一步虽然麻烦,但能少走很多弯路。
再说说参数调试,新手最容易犯的错就是盲目调大电流。总觉得电流越大,焊点越牢固,其实不然,电流太大,不仅会产生大量飞溅,还会烧穿工件,甚至加速电极损耗,反而得不偿失。我的经验是,先按工件厚度设一个中等电流,试焊后根据焊点情况微调,比如低碳钢薄板,电流不用太大,慢慢调,找到最合适的数值,比一次性调大更靠谱。
还有电极的维护,很多人用完设备就不管了,电极头粘满飞溅物、磨损变形也不处理,下次焊接就会出现焊点偏移、电流分散的问题。其实每次用完,用清理工具把电极头的飞溅物刮掉,定期修磨一下端面,保持平整,设备就能一直保持良好状态,焊接质量也能稳定。
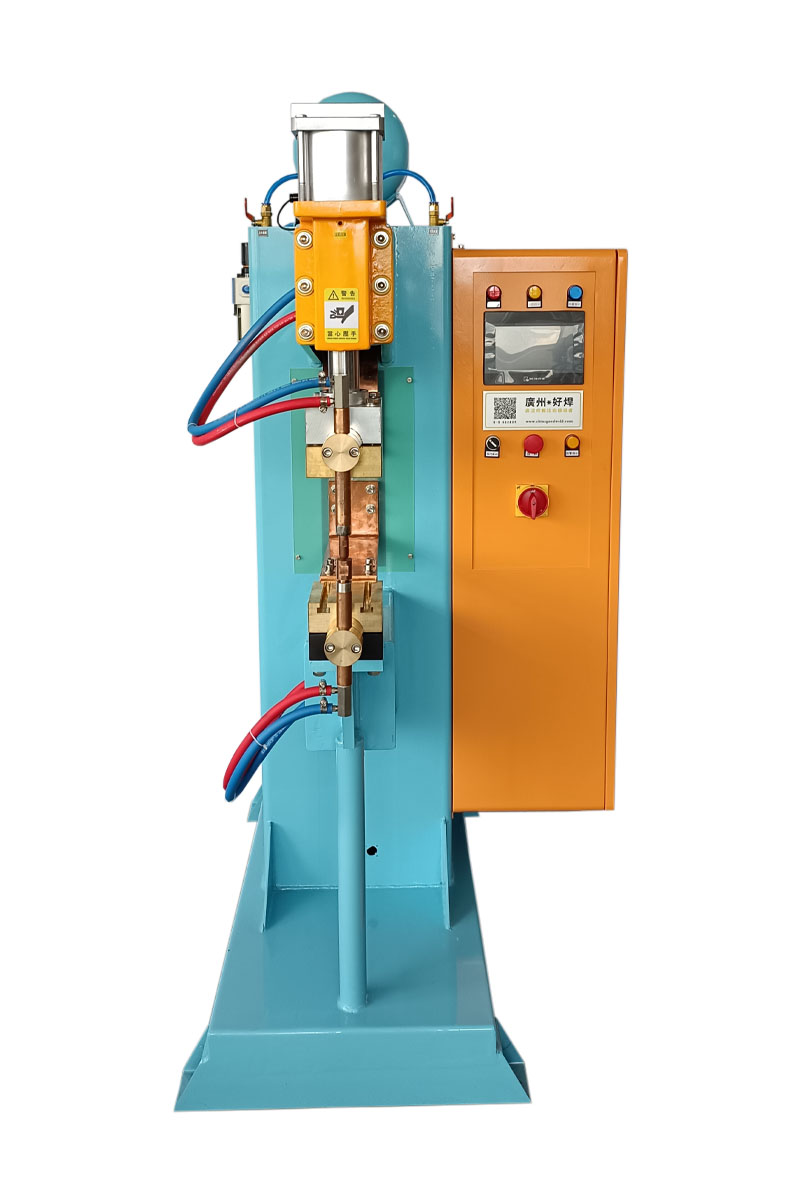
设备的选择也很关键,不是越贵越好,而是要适配自己的工况。我之前用过不少设备,其中广州好焊的中频点焊机,用起来很顺手,参数调试简单,连续作业也不容易出故障,适合我们这种长期批量焊接的需求。另外,操作时一定要注意安全,佩戴防护眼镜和绝缘手套,高温电极和工件千万别用手碰,避免烫伤。
总结下来,用好中频点焊机,就记住三点:清理到位、参数适中、维护及时。广州好焊的设备能给我们提供稳定的基础,剩下的就是掌握这些小技巧,避开误区,焊接效率和质量自然就上去了。
上一条:点焊机中频和高频的区别
下一条:中频点焊机的操作


