









中频点焊机电流怎么调?
发布时间:2026-04-23 浏览次数:129
在中频点焊机的实际使用中,很多操作人员都会遇到这样的困扰:明明按照经验设定了电流,却始终焊不好,要么焊点虚焊、不牢固,要么飞溅严重、工件烧穿,甚至出现电极粘连的情况。其实,这些问题的核心,大多是电流调节不当,或是忽略了电流与其他参数的配合,只要找准问题根源,就能轻松解决。
首先要明确一个核心认知:中频点焊机的电流调节,不是“凭感觉”,而是“凭规律”。电流的大小直接决定焊接热量的多少,而热量的多少又与焊件材质、厚度、电极压力、焊接时间密切相关,任何一个环节出现偏差,都会导致电流调节失效。很多人之所以调试失败,就是因为只关注电流数值,忽略了其他关联因素,导致参数搭配失衡。
常见的第一个难题:电流设定后,焊点始终虚焊,拉脱力不达标。这种情况大多是电流过小,或是电极压力过大导致的。电流过小,热量输入不足,无法形成足够大的熔核,焊点自然不牢固;而电极压力过大,会增大接触面积,降低电流密度,即便电流数值达标,实际作用在焊件上的有效电流也会不足,同样会出现虚焊。解决方法很简单:先适当减小电极压力,再逐步增加电流,每次增加500A,试焊后观察焊点状态,直到熔核饱满、拉脱力达标。
第二个常见难题:电流调大后,飞溅严重,甚至烧穿工件。这是电流过大的典型表现,也可能是电极压力不足导致的。电流过大,热量过剩,会使焊件局部熔化过度,产生飞溅;电极压力不足,接触电阻过大,电流通过时会产生局部过热,同样会引发飞溅。解决方法:先适当增大电极压力,若飞溅仍未改善,再逐步减小电流,同时缩短焊接时间,减少热量累积,直到无明显飞溅,焊点成型美观。
第三个难题:同一批次工件,焊接质量不稳定,有的焊点合格,有的虚焊或飞溅。这种情况大多是电流波动,或是焊件表面处理不到位导致的。焊件表面的油污、氧化层、镀层会改变接触电阻,让实际焊接电流偏离设定值;而电网波动、电极磨损,也会导致电流输出不稳定。解决方法:焊接前彻底清理焊件表面,用砂纸或专用清洁剂去除油污和氧化层;定期修磨电极,避免电极磨损导致电流密度下降;选择具备恒流控制功能的中频点焊机,减少电流波动。
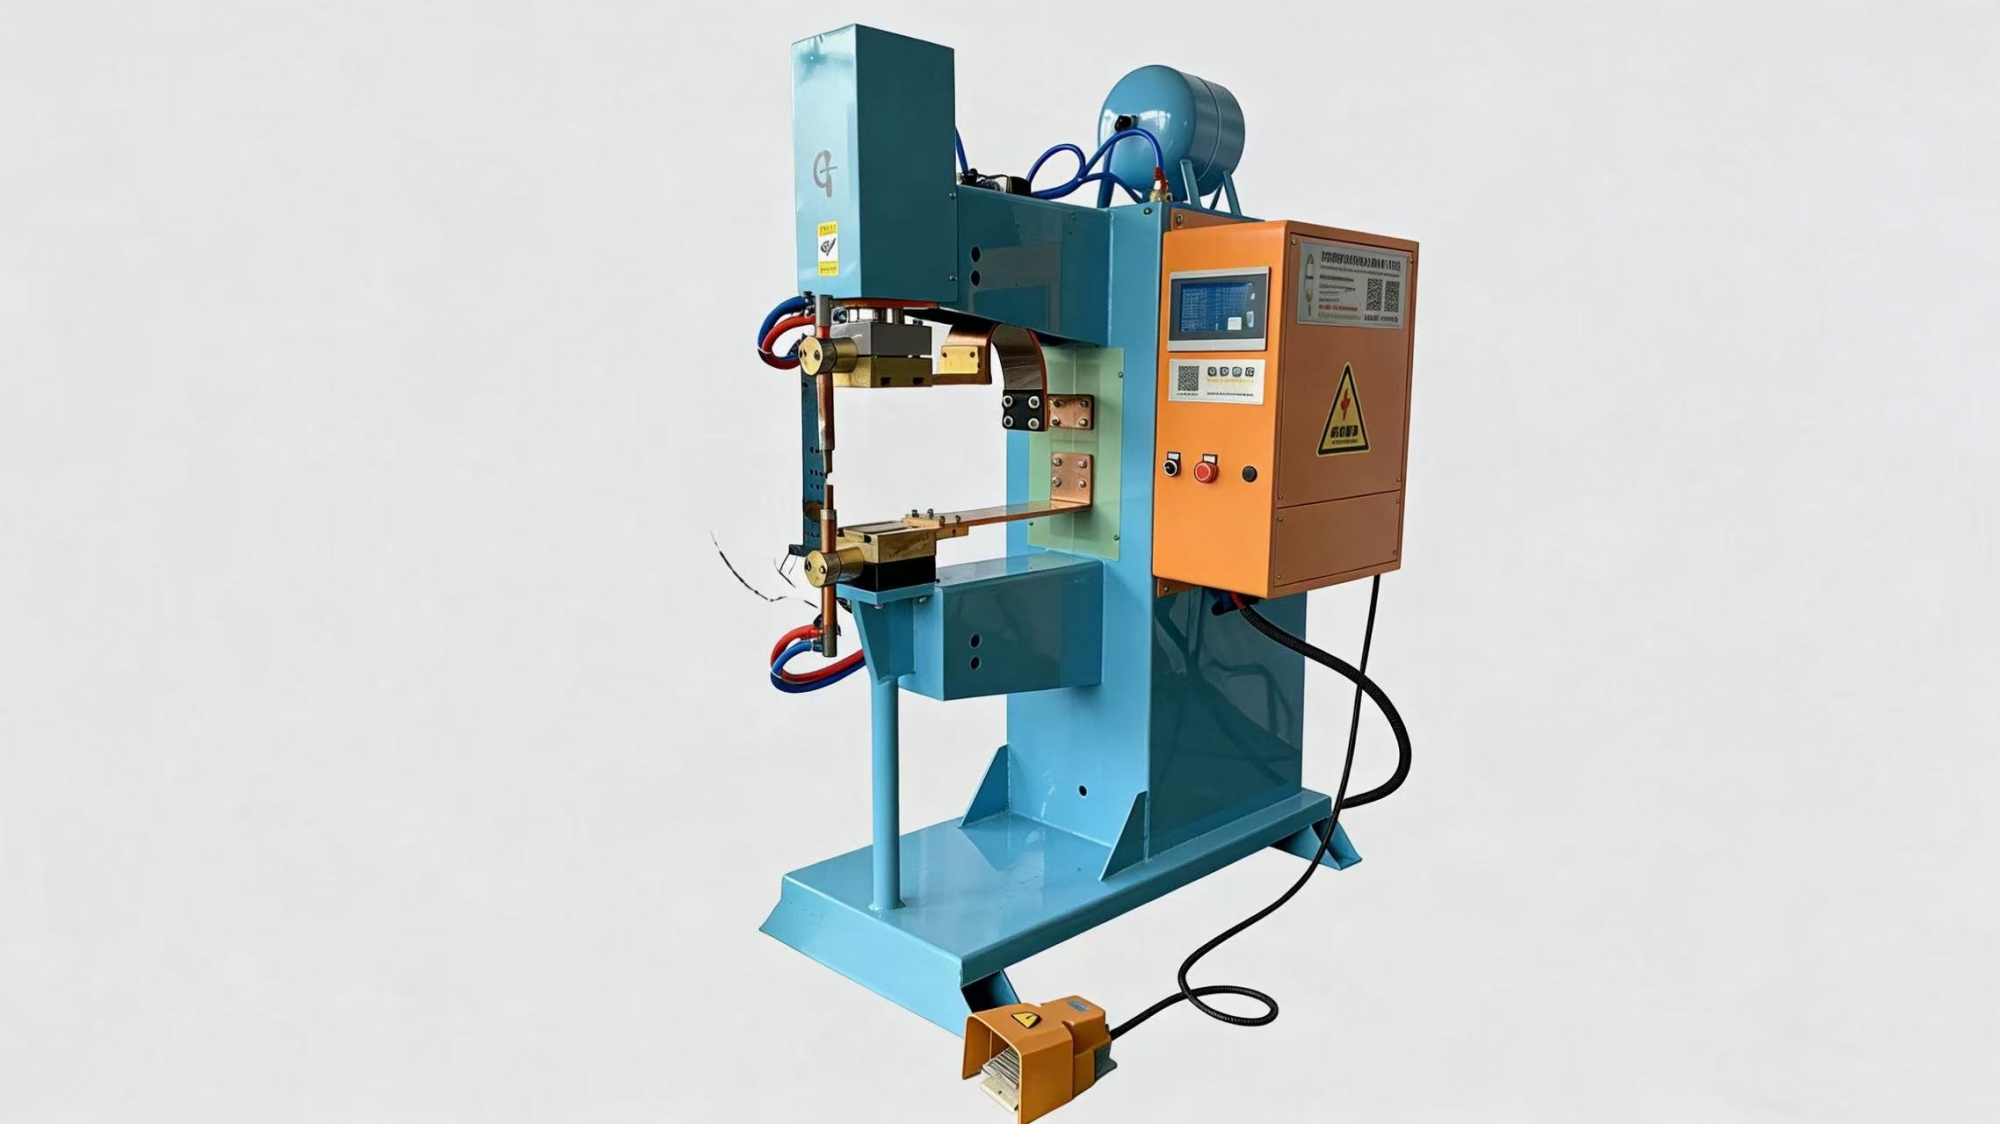
在实际生产中,选择一台性能稳定的中频点焊机,能大幅降低电流调节的难度。广州好焊的中频点焊机,具备高精度恒流控制功能,能自动补偿电网波动和电极磨损带来的电流偏差,确保电流输出稳定。无论是新手还是资深操作人员,使用广州好焊的设备,都能快速找到合适的电流参数,减少调试时间,降低废品率,尤其适合对焊接质量要求较高的生产场景。
此外,还要注意电流调节的细节:避免一次性大幅调整电流,防止热量突变损坏工件;长期停机后重启设备,需先空载运行5-10分钟,待设备稳定后再进行电流调试;不同材质的焊件,需重新设定基础电流,不可沿用之前的参数。只要掌握这些技巧,就能轻松解决中频点焊机电流调节的常见难题,确保焊接质量稳定。
上一条:中频点焊机在汽车制造行业的应用
下一条:中频点焊机参数怎么调?


