









中频点焊机工作原理?通俗讲解
发布时间:2026-05-21 浏览次数:141
中频点焊机是现代工业电阻焊中精度高、稳定性强的设备,广泛应用于钣金、五金、汽车零部件、机箱机柜等制造领域。其核心工作原理基于电阻热效应与中频逆变技术,通过稳定的电流输出与精准压力控制,实现金属材料的高效熔接。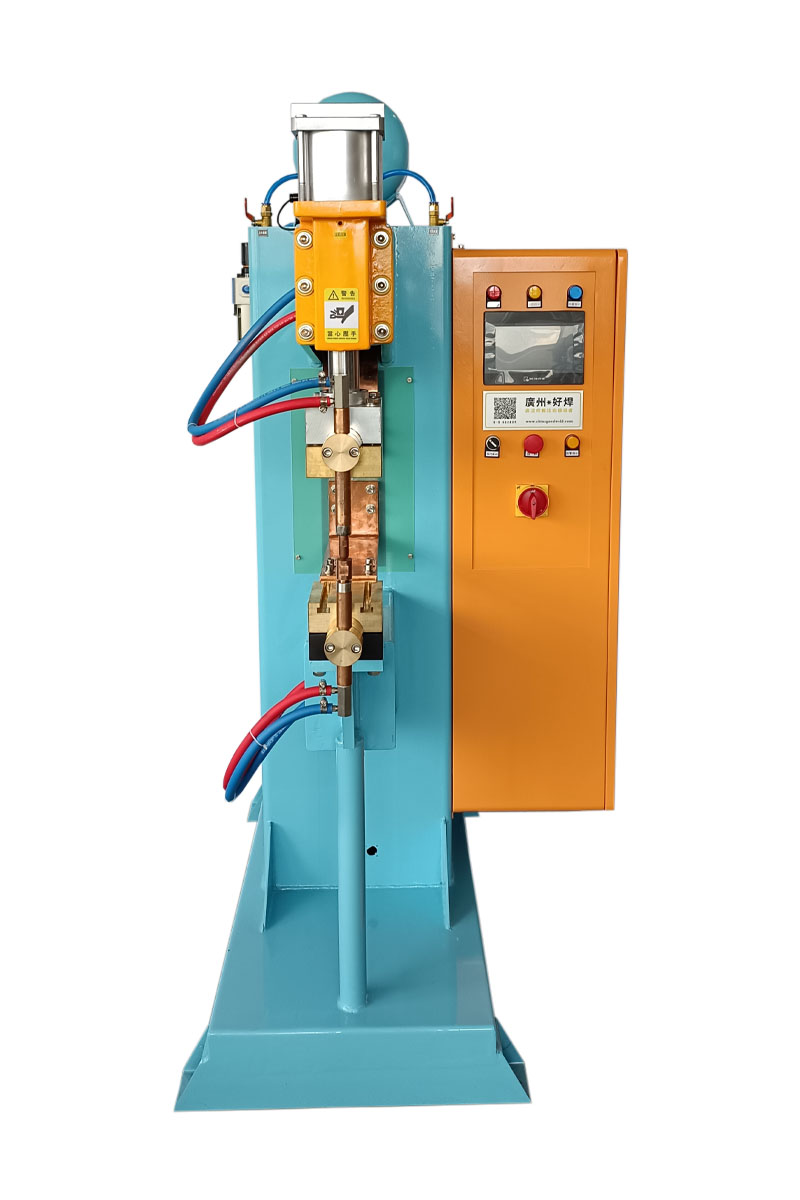
一、中频点焊机核心工作流程
整流逆变:将工业 380V 交流电转换为中频直流电,波形更平稳。
变压输出:通过焊接变压器输出低压大电流,满足焊接能量需求。
电极加压:电极对工件施加稳定压力,保证接触良好。
电阻发热:金属接触面产生高温,使材料局部熔化。
保压凝固:维持压力直至焊点冷却,形成牢固熔核。
整个过程在数十毫秒内完成,焊点一致性远高于传统交流焊机。
二、中频点焊机关键性能数据(参考)
输入电压:380V 50/60Hz
输出电流:5000A–20000A
响应速度:≤10ms
控制精度:±1%
节能效率:比传统交流焊机节能 25%–40%
连续工作时间:8–24 小时(配水冷系统)
适用板厚:0.3mm–6mm(不锈钢 / 冷轧板 / 镀锌板)
三、中频与传统交流点焊机对比表
| 项目 | 中频点焊机 | 传统交流点焊机 |
|---|---|---|
| 电流稳定性 | 高,直流输出 | 一般,波形波动大 |
| 焊接精度 | 高,焊点均匀 | 一般,易飞溅 |
| 能耗水平 | 低,节能明显 | 高,耗电较大 |
| 适用材质 | 不锈钢、镀锌板、铜、铝 | 普通铁板为主 |
| 设备寿命 | 长,部件损耗低 | 较短,电极易损坏 |
四、中频点焊机适用场景
不锈钢、镀锌板精密焊接
螺母、螺柱、凸点焊接
汽车配件、五金配件量产线
机箱机柜、家电外壳焊接
对焊点外观要求高的无痕焊接
五、设备日常使用要点
1.保持水冷系统畅通,使用纯净水或专用冷却液
2.定期打磨电极头,保证接触面平整。
3.根据材质与厚度调整参数,避免电流过大或过小。
4.避免长时间超负荷运行,延长核心部件寿命。
中频点焊机凭借高精度、高稳定性、低能耗等优势,已成为工业焊接升级的主流选择。正确使用与维护可大幅提升生产效率、降低不良率,为企业稳定生产提供可靠保障。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


