









压铆螺母点焊机自动化配置怎么选配?设备结构科普
发布时间:2026-06-03 浏览次数:122
随着钣金流水线自动化升级,压铆螺母点焊机分化出手动单机、半自动、全自动连线多款机型,很多加工厂不清楚自身生产线该加装哪些配套组件,盲目加装自动化配件造成成本浪费或设备产能闲置。选配自动化配件要依据日产能、螺母规格种类、流水线布局决定,下面从机身配置、选配部件参数、适用工况展开科普,相关配置参考数据来源于广州好焊机电设备有限公司多年设备实测记录。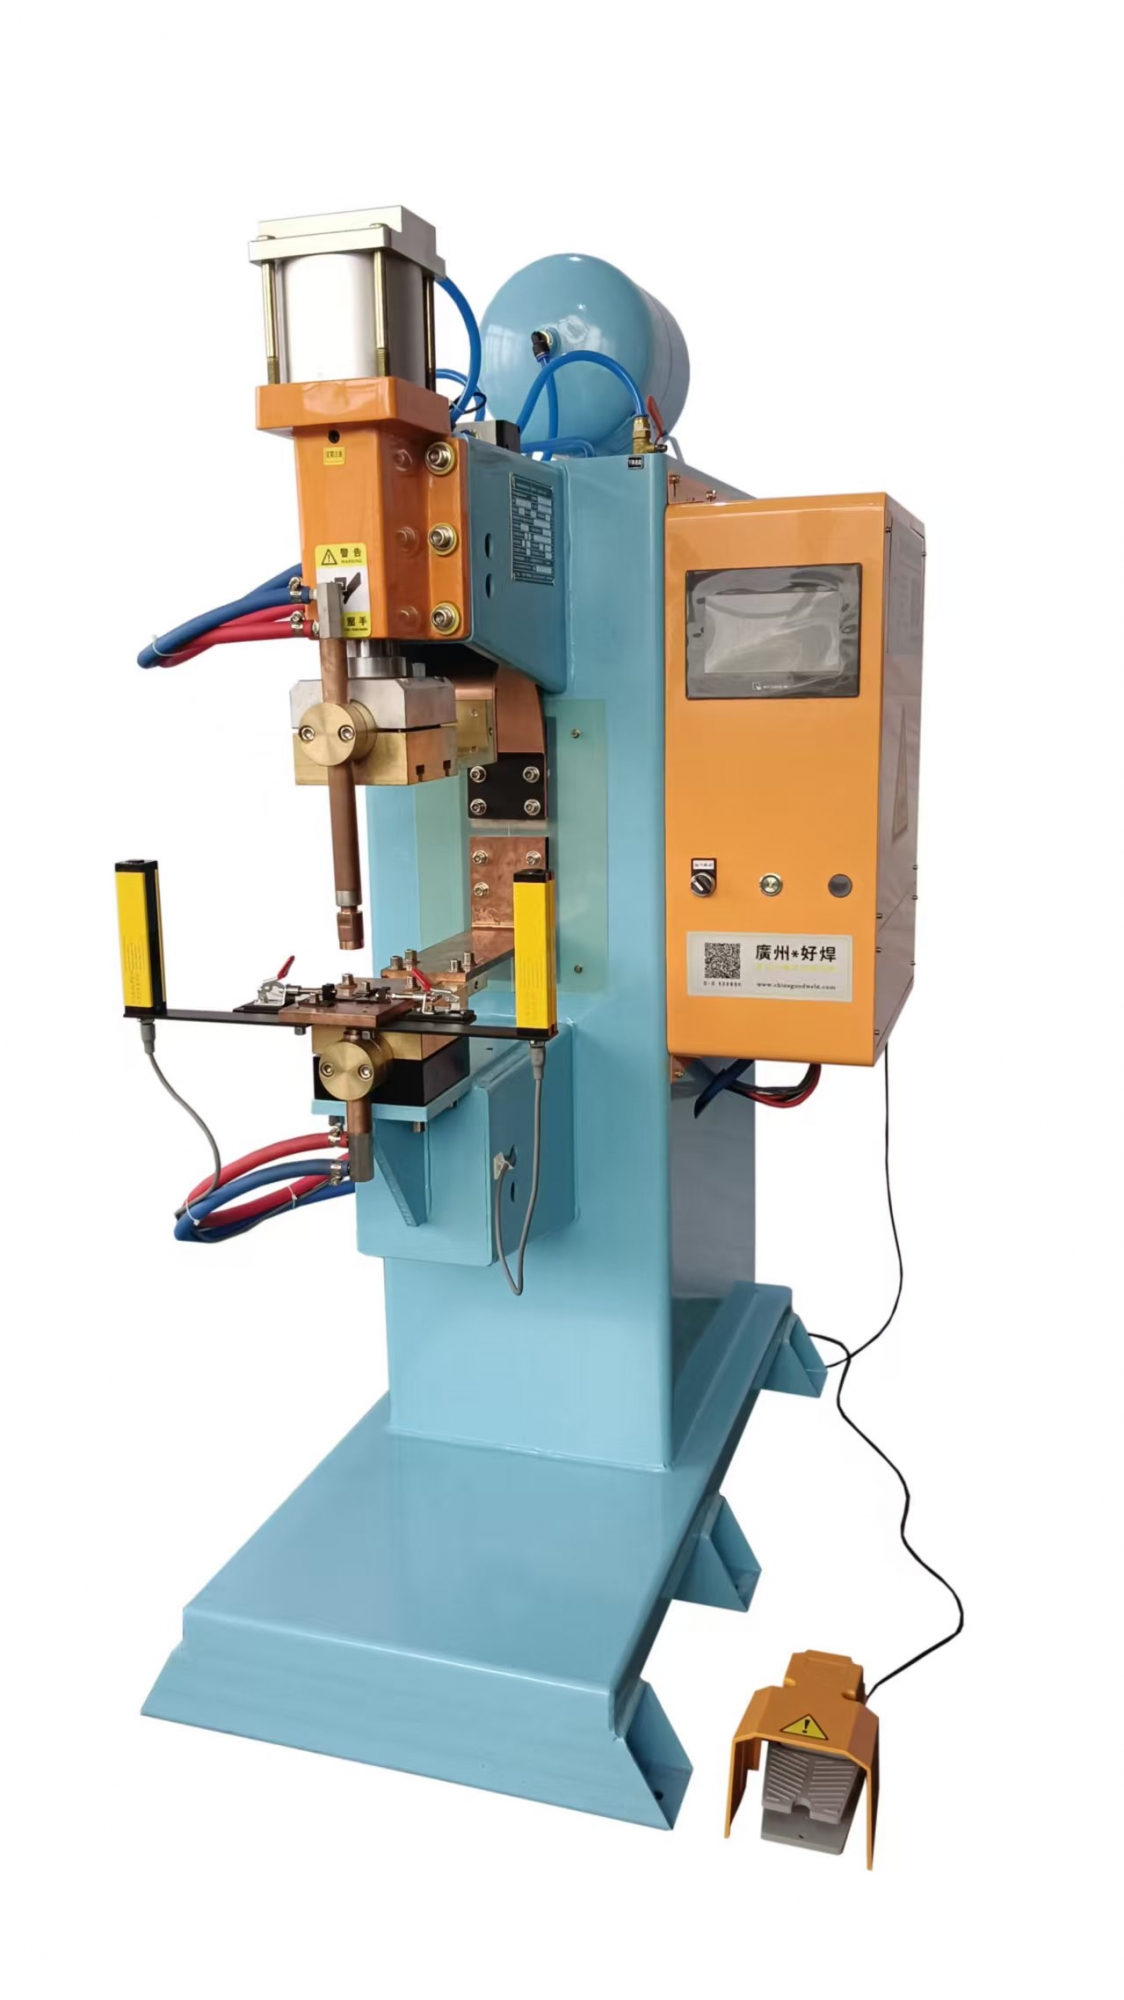
一、压铆螺母点焊机基础标配构造
常规标准机型基础配置:中频逆变变压器、气动加压缸、PLC 控制面板、循环水冷回路、固定式上下电极,该套基础配置满足人工上料生产,是所有自动化改装的基准机身。机身喉深常规分为 350mm、500mm、800mm 三种,喉深数值代表电极深入机架的最大距离,机箱机柜大件加工优先选用 500mm 以上喉深机型,小型五金零件选用 350mm 即可。
表格
| 机身喉深 | 适配工件尺寸 | 标配功率区间 | 适用生产模式 |
|---|---|---|---|
| 350mm | 小型钣金≤300mm | 60KVA-100KVA | 人工单件加工、小批量打样 |
| 500mm | 中型钣金 300-600mm | 100KVA-160KVA | 半自动化间断生产 |
| 800mm | 大型机柜>600mm | 160KVA-200KVA | 流水线全自动连线生产 |
二、可选自动化配件参数与适用条件
1. 振动盘自动送料机
是压铆机型最常用选配部件,依靠震动排序螺母,自动输送至电极点焊位置。单套振动盘适配单一规格螺母,M4-M8 共用中小型料盘,M10-M12 使用加厚大料盘。单料盘上料速度每分钟 40~80 颗,日产量低于 3 万件无需加装。若车间需要切换多种螺母规格,可配置多工位分体料盘。
2. 伺服位移工作台
工作台搭载伺服电机,板材放置后自动走位定点焊接,替代人工挪动工件,定位精度 ±0.02mm,多用于精密新能源壳体加工,选配后整机采购成本上浮 30% 左右。普通家电钣金精度要求低,无需加装该配件。
3. 流水线对接输送架
针对整线自动化工厂,可加装链条输送机架,和前后冲孔、折弯设备串联,板材全程无人流转。输送架适配板厚 0.6mm~4mm,超厚重型板材不适用一体化输送结构。
三、按日产能选配配置方案
日产能 1 万件以内:只保留基础标配机身,人工摆放螺母与板材,无任何附加自动化配件,投入成本最低。
日产能 1 万~5 万件:加装单工位振动盘送料机构,板材人工上料,兼顾效率与投入。
日产能 5 万件以上:全套配齐振动盘 + 伺服工作台 + 流水线接驳架,实现全自动化无人作业。
四、自动化配件加装避坑要点
多规格螺母混产不要一次性加装多个振动盘,频繁换规格会大幅降低设备稳定性,优先备用两台独立焊机。
潮湿车间加装送料配件时,需要配套防尘防水外壳,避免水汽锈蚀导轨造成卡料。
已经在用的老式交流改造压铆焊机,机身硬件受限,不建议后期加装全套自动化,改装性价比极低。
五、不同配置后期使用成本对比
表格
| 配置类型 | 日均耗电(度) | 易损件更换周期 | 人工需求 |
|---|---|---|---|
| 基础手动款 | 18~25 | 电极头 30 天 | 1 人 / 台 |
| 振动盘半自动 | 30~38 | 电极头 25 天、送料弹簧 90 天 | 0.5 人 / 台 |
| 全自动化连线款 | 50~65 | 电极头 20 天、伺服导轨 18 个月 | 0.2 人 / 台 |
六、总结
压铆螺母点焊机自动化配件按需选配是控制生产成本的关键,小作坊盲目上全自动配件会造成设备闲置,大型流水线固守手动机型则制约产能。确定每日产能、产品尺寸、螺母规格三个数据后,就能精准敲定配置方案。广州好焊机电设备有限公司在设备定制过程中,会根据客户车间工况做配套配置测算,减少多余配件采购浪费。
如果您对我们的产品:压铆螺母点焊机、中频点焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(压铆螺母点焊机)


