









中频逆变点焊镀锌 / 冷板深坑凹陷、喷涂凹凸不平?钣金专用中频低痕无痕工艺教程
发布时间:2026-06-21 浏览次数:102
钣金机箱、电控机柜、设备门板、机架框架批量生产普遍使用中频逆变点焊机,对比老式工频焊机,中频拥有直流恒流、多段压力、毫秒级控热、缓升缓降核心优势,本应轻松做到浅压痕平整焊点。但大量钣金厂调试不当,依旧出现焊点深坑、板面塌陷、单边凹陷、喷涂后凹凸印记,外观件批量返工打磨。很多师傅照搬工频高压大电流思路,浪费中频设备精准控温控压优势,陷入 “压痕浅就虚焊、焊牢就深坑” 两难。广州好焊机电设备有限公司结合中频焊机多段程序、恒流稳压特性,针对镀锌薄板、冷轧框架、喷涂门板、厚板底座四类钣金工况,拆解中频机型专属控痕工艺,兼顾熔核强度与浅平整焊点。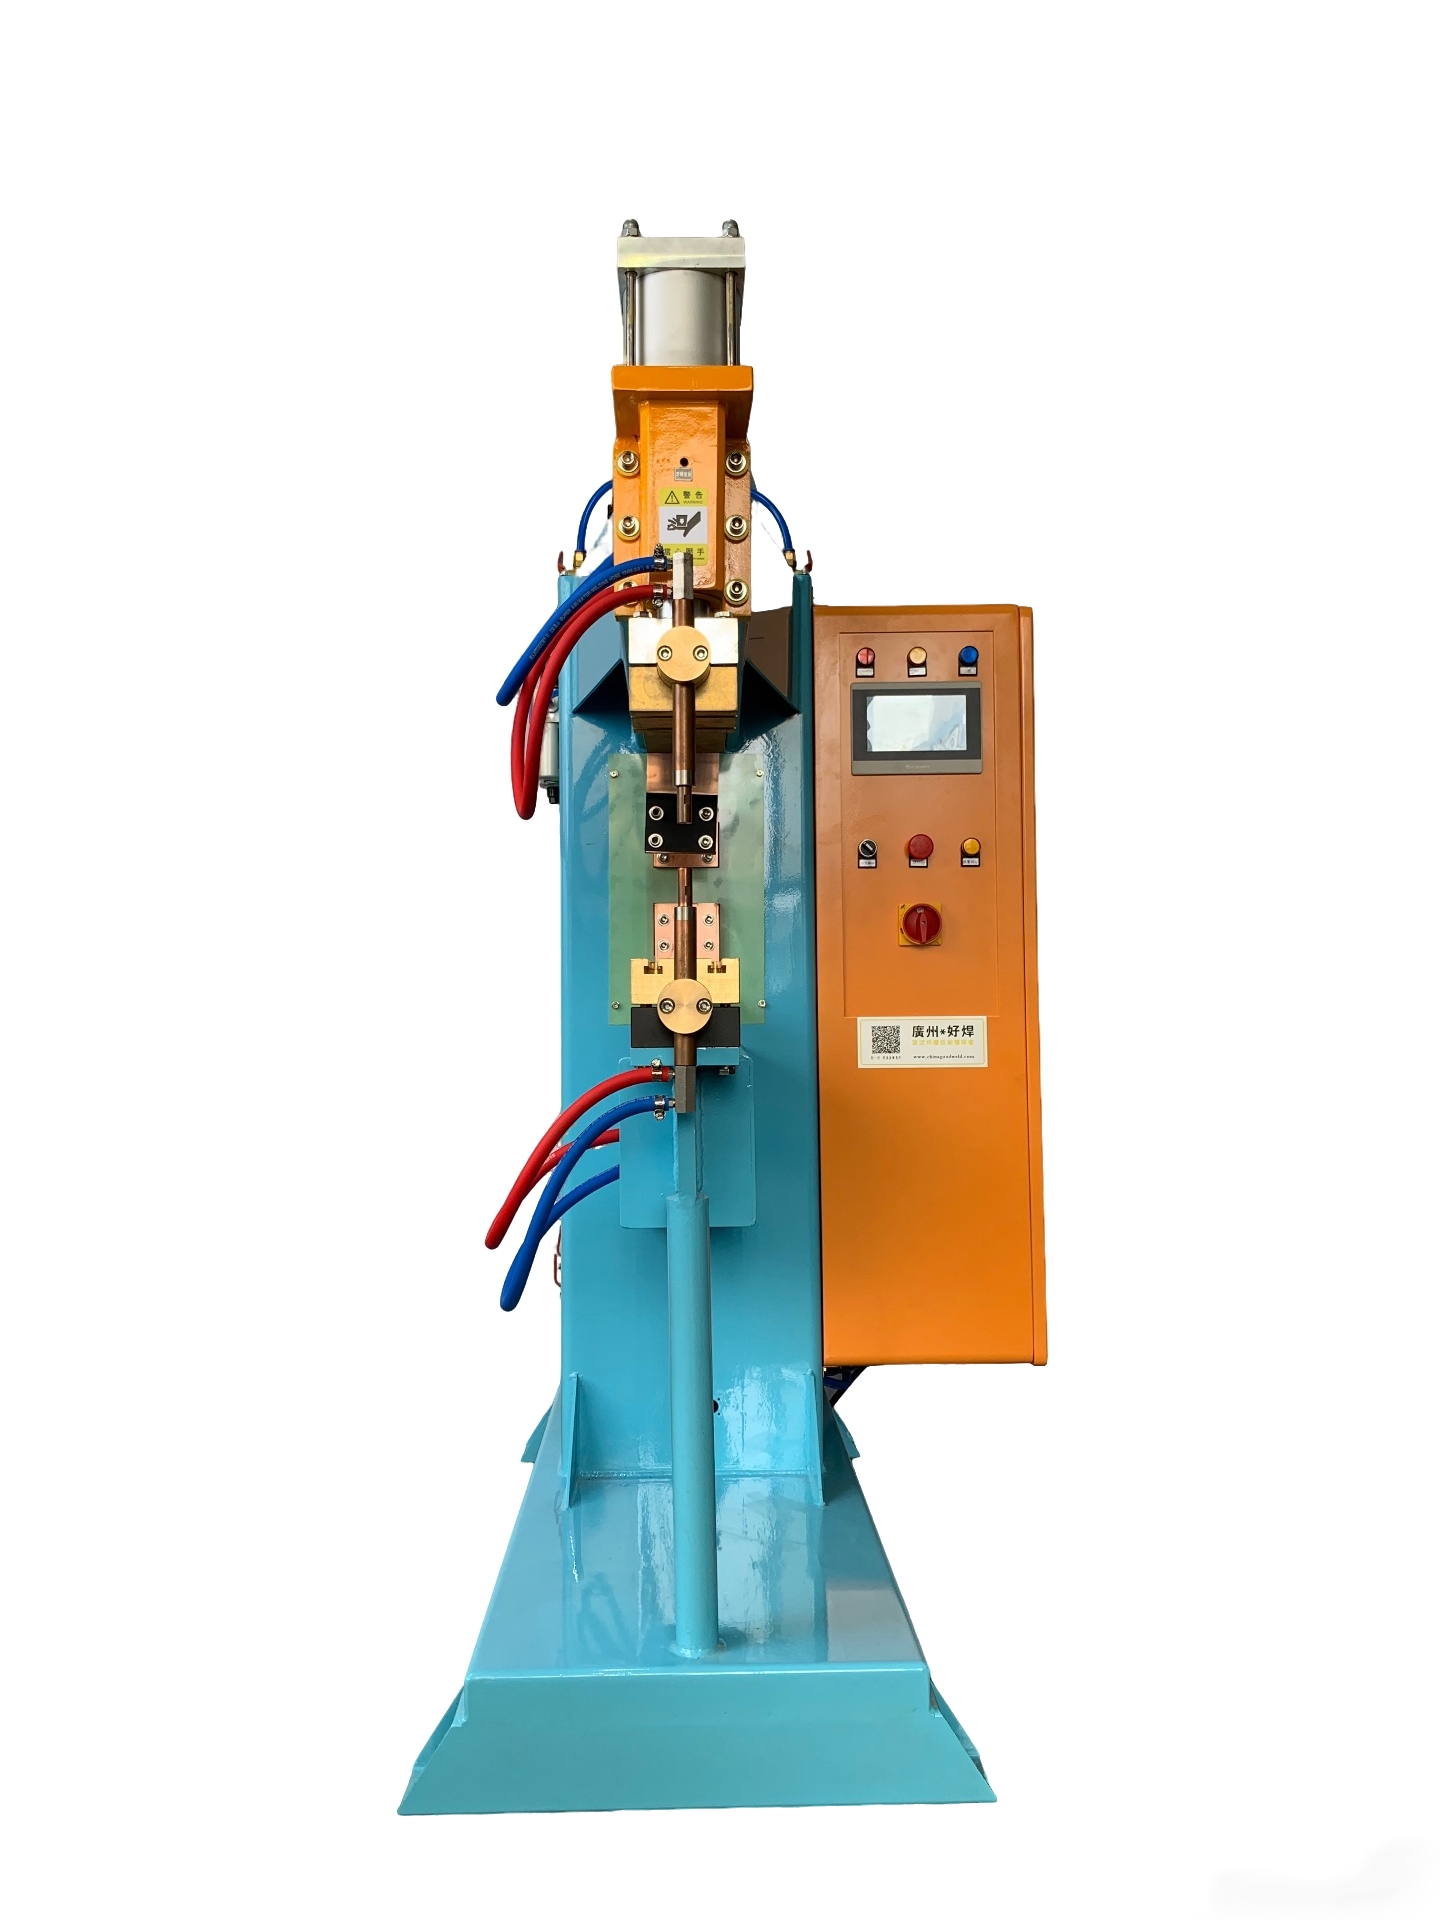
一、钣金中频点焊压痕过深故障等级与量产危害对照表
表格
| 故障等级 | 中频焊接焊点表现 | 车间生产损耗 |
|---|---|---|
| 轻微深坑 | 焊点凹陷明显,无板材塌陷,拉力合格,喷涂可见清晰凹印 | 人工打磨找平,增加单道返修工序,拖慢产能 |
| 中度塌陷 | 板材局部下沉、压坑宽窄不均,边缘起皮,冷热机压痕深浅差异大 | 打磨耗材消耗翻倍,电极单侧快速磨损,频繁停机修模 |
| 重度压塌 | 板材穿透式深坑、板面褶皱变形,两层板材贴合间隙变大,装配错位 | 工件批量报废,客户验货扣款,整单交付延期 |
中频焊机钣金压痕四大核心根源(区别工频焊机)
误用工频高压逻辑,中频直流热量集中,同等压力下板材软化程度更高;
未启用多段压力程序,全程高压熔接,无分级泄压定型;
电流峰值过高、无缓升功能,局部瞬间过热,板材不可逆凹陷;
电极端面偏小、工装悬空支撑,中频恒压持续挤压形成深坑。
二、四大钣金工况中频专属低压痕改善工艺
场景一:0.6–1.2mm 镀锌薄板机箱侧板(中频标准气缸款)
工况特点:镀锌板质地柔软,中频直流热输入集中,单纯照搬工频高压参数极易压塌板面,机柜外露面板喷涂零深坑硬性要求。压痕高发原因:
为击穿锌层全程设定高焊接压力,中频恒压持续挤压薄板,凹陷加深;
未开启电流缓升,瞬时峰值热量让镀锌层与基板快速软化;
电极打磨过尖,接触面积小,中频恒定压强集中形成点状深坑;
工件仅边缘支撑,中部悬空,中频下压刚性冲击直接压塌板材。
中频薄板无痕实操工艺:
启用中频三段压力程序:高预压压实锌层、适中焊接压力、低压保压定型,杜绝全程高压;
打开电流缓升功能,平缓升温,避免瞬间高温大面积软化板材;
规范电极打磨为大圆弧平底端面,增大接触面积分散中频恒定压强;
加装整块刚性支撑垫板,焊接区域完全贴合,消除悬空下压塌陷。
场景二:1.0–2.0mm 冷轧板方管机架、内部承重框架
工况特点:冷轧板硬度高于镀锌板,多用于设备承重结构,中频焊机熔核成型稳定,但重载高压易出现宽深压痕,影响拼接装配间隙。压痕高发原因:
追求大熔核持续加大中频恒定电流,热影响区扩大,板材软化挤压凹陷;
电极同心度偏移,中频垂直下压单边受力,一侧压痕极深一侧偏浅;
连续量产中频变压器积热,工件温度上升,同等参数下半程压痕持续加深;
方管拼接缝隙未压实,中频熔接时局部过度挤压,形成不规则深坑。
中频冷轧框架控痕工艺:
恒流参数以熔核达标为上限,不额外叠加峰值电流,缩小热软化区域;
每日开机做空载同心度校准,保证中频电极垂直居中下压,受力均匀;
冷热机分开存储两套中频程序,热机自动下调 10% 压力补偿板材温升;
延长预压时长,中频缓慢压实拼接缝隙,避免熔接阶段局部挤压塌陷。
场景三:钣金外露装饰门板(喷涂 / 喷塑前置件,中频伺服加压机型)
工况特点:伺服中频点焊机压力控制精度极高,多用于高端外观门板,微小凹陷喷涂后会放大,不允许任何明显压痕、凸起。压痕高发原因:
伺服全程高压闭环加压,熔接阶段无泄压,高温软化板材持续受压下沉;
中频脉冲峰值设置过高,单点瞬时热量集中,板面产生不可逆凹坑;
焊点排布过密,连续中频焊接热量叠加,连片软化塌陷;
保压阶段压力不变,熔核冷却收缩时持续挤压,加深凹陷。
中频伺服门板浅痕工艺:
伺服四段压力编程:预压紧实→中压熔接→降压定型→低压冷却,熔接完成自动泄压;
调低脉冲峰值,采用平缓多段中频加热,分散单点集中热量;
优化焊点间距,错开排布分散热累积,避免连片板材软化;
加长低压冷却保压时间,在低压力状态下完成熔核定型,减少凹陷。
场景四:2.0–3.0mm 厚板机柜底座、多层叠加钣金(中频重载机型)
工况特点:厚板、多层叠加钣金采用大能量中频焊接,重载气缸 / 伺服加压,容易出现宽大深压痕,影响底座贴合平整度。压痕高发原因:
多层板间隙大,依靠中频重载高压强行压实,挤压出宽深坑;
电极端面直径偏小,大电流恒压下单位面积压强急剧上升;
中频连续重载焊接电极积热,接触面高温软化,板材凹陷加重;
单一长时熔接程序,热量深层传导,厚板表层大面积软化。
中频厚板底座加固控痕方案:
分段中频预热 + 短时熔接,逐级蓄热,缩短高温持续时间;
更换 φ8/φ10 大端面球面电极,分散重载中频恒定压力;
强化电极水循环冷却,稳定电极低温,减少高温挤压凹陷;
加长预压工序,多层板材完全贴合后再启动中频熔接程序。
三、中频点焊机钣金控压痕通用五步标准化操作
第一步:活用中频多段压力程序 摒弃单段高压,预压、焊接、定型分级调压,熔接后自动泄压;第二步:开启电流缓升 / 分段脉冲 消除瞬时高热峰值,缩小板材热软化范围;第三步:标准化电极修磨规范 大圆弧平底端面,增大接触面分散中频恒压;第四步:冷热机分档存储中频参数 热态工件自动降低压力电流,补偿温升变形;第五步:工装全贴合支撑 杜绝悬空焊接,抵消中频下压刚性冲击塌陷。
四、钣金车间调试四大中频误区(越调压痕越深)
误区:沿用老式工频调机思路,全程加大压力。中频直流热量集中,高压必然深坑;
误区:不开多段压力、缓升功能。浪费中频设备核心控温控压优势,无法减少凹陷;
误区:电极打磨越尖熔核越大。小接触面放大中频恒定压强,压痕成倍加深;
误区:冷热工件共用一套中频程序。连续生产工件积热软化,后半批批量深坑。
五、全文总结
中频逆变点焊机本身具备低痕焊接先天优势,直流恒流、多段压力、毫秒级分段控热、电流缓升功能,可轻松解决钣金镀锌板、冷轧板压痕过深、板材塌陷问题。绝大多数深坑不良,根源是调试人员套用工频焊机参数逻辑,未合理利用中频可编程多段工艺。镀锌薄板中频机型重点分段调压、开启缓升;冷轧机架做好同心度校准、冷热机分档程序;伺服中频外观门板采用四段伺服压力定型;厚板多层叠加工件搭配大端面电极、分段预热。充分发挥中频焊机精准控热、分级稳压的核心优势,无需牺牲焊接强度,就能实现焊点浅平、板面无塌陷,大幅减少喷涂前打磨返工,提升钣金外观件整体良品率。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


