









储能点焊看着焊上、一震就掉、拉力忽高忽低?电容储能点焊机虚焊假焊根治方案
发布时间:2026-06-24 浏览次数:126
电容储能点焊机脉冲释能快、热影响区小、焊点外观精致,大量用于精密五金、不锈钢弹片、镀锌小件、螺母螺柱焊接。量产中存在一个最难排查、危害最大的顽固性不良:隐性虚焊、假性焊接。焊点外观成型正常、无飞溅、无发黑、无空洞,首件检测合格,量产过程随机出现脱焊、震动脱落、装配松动,客户装机后批量失效,返工追责风险极高。
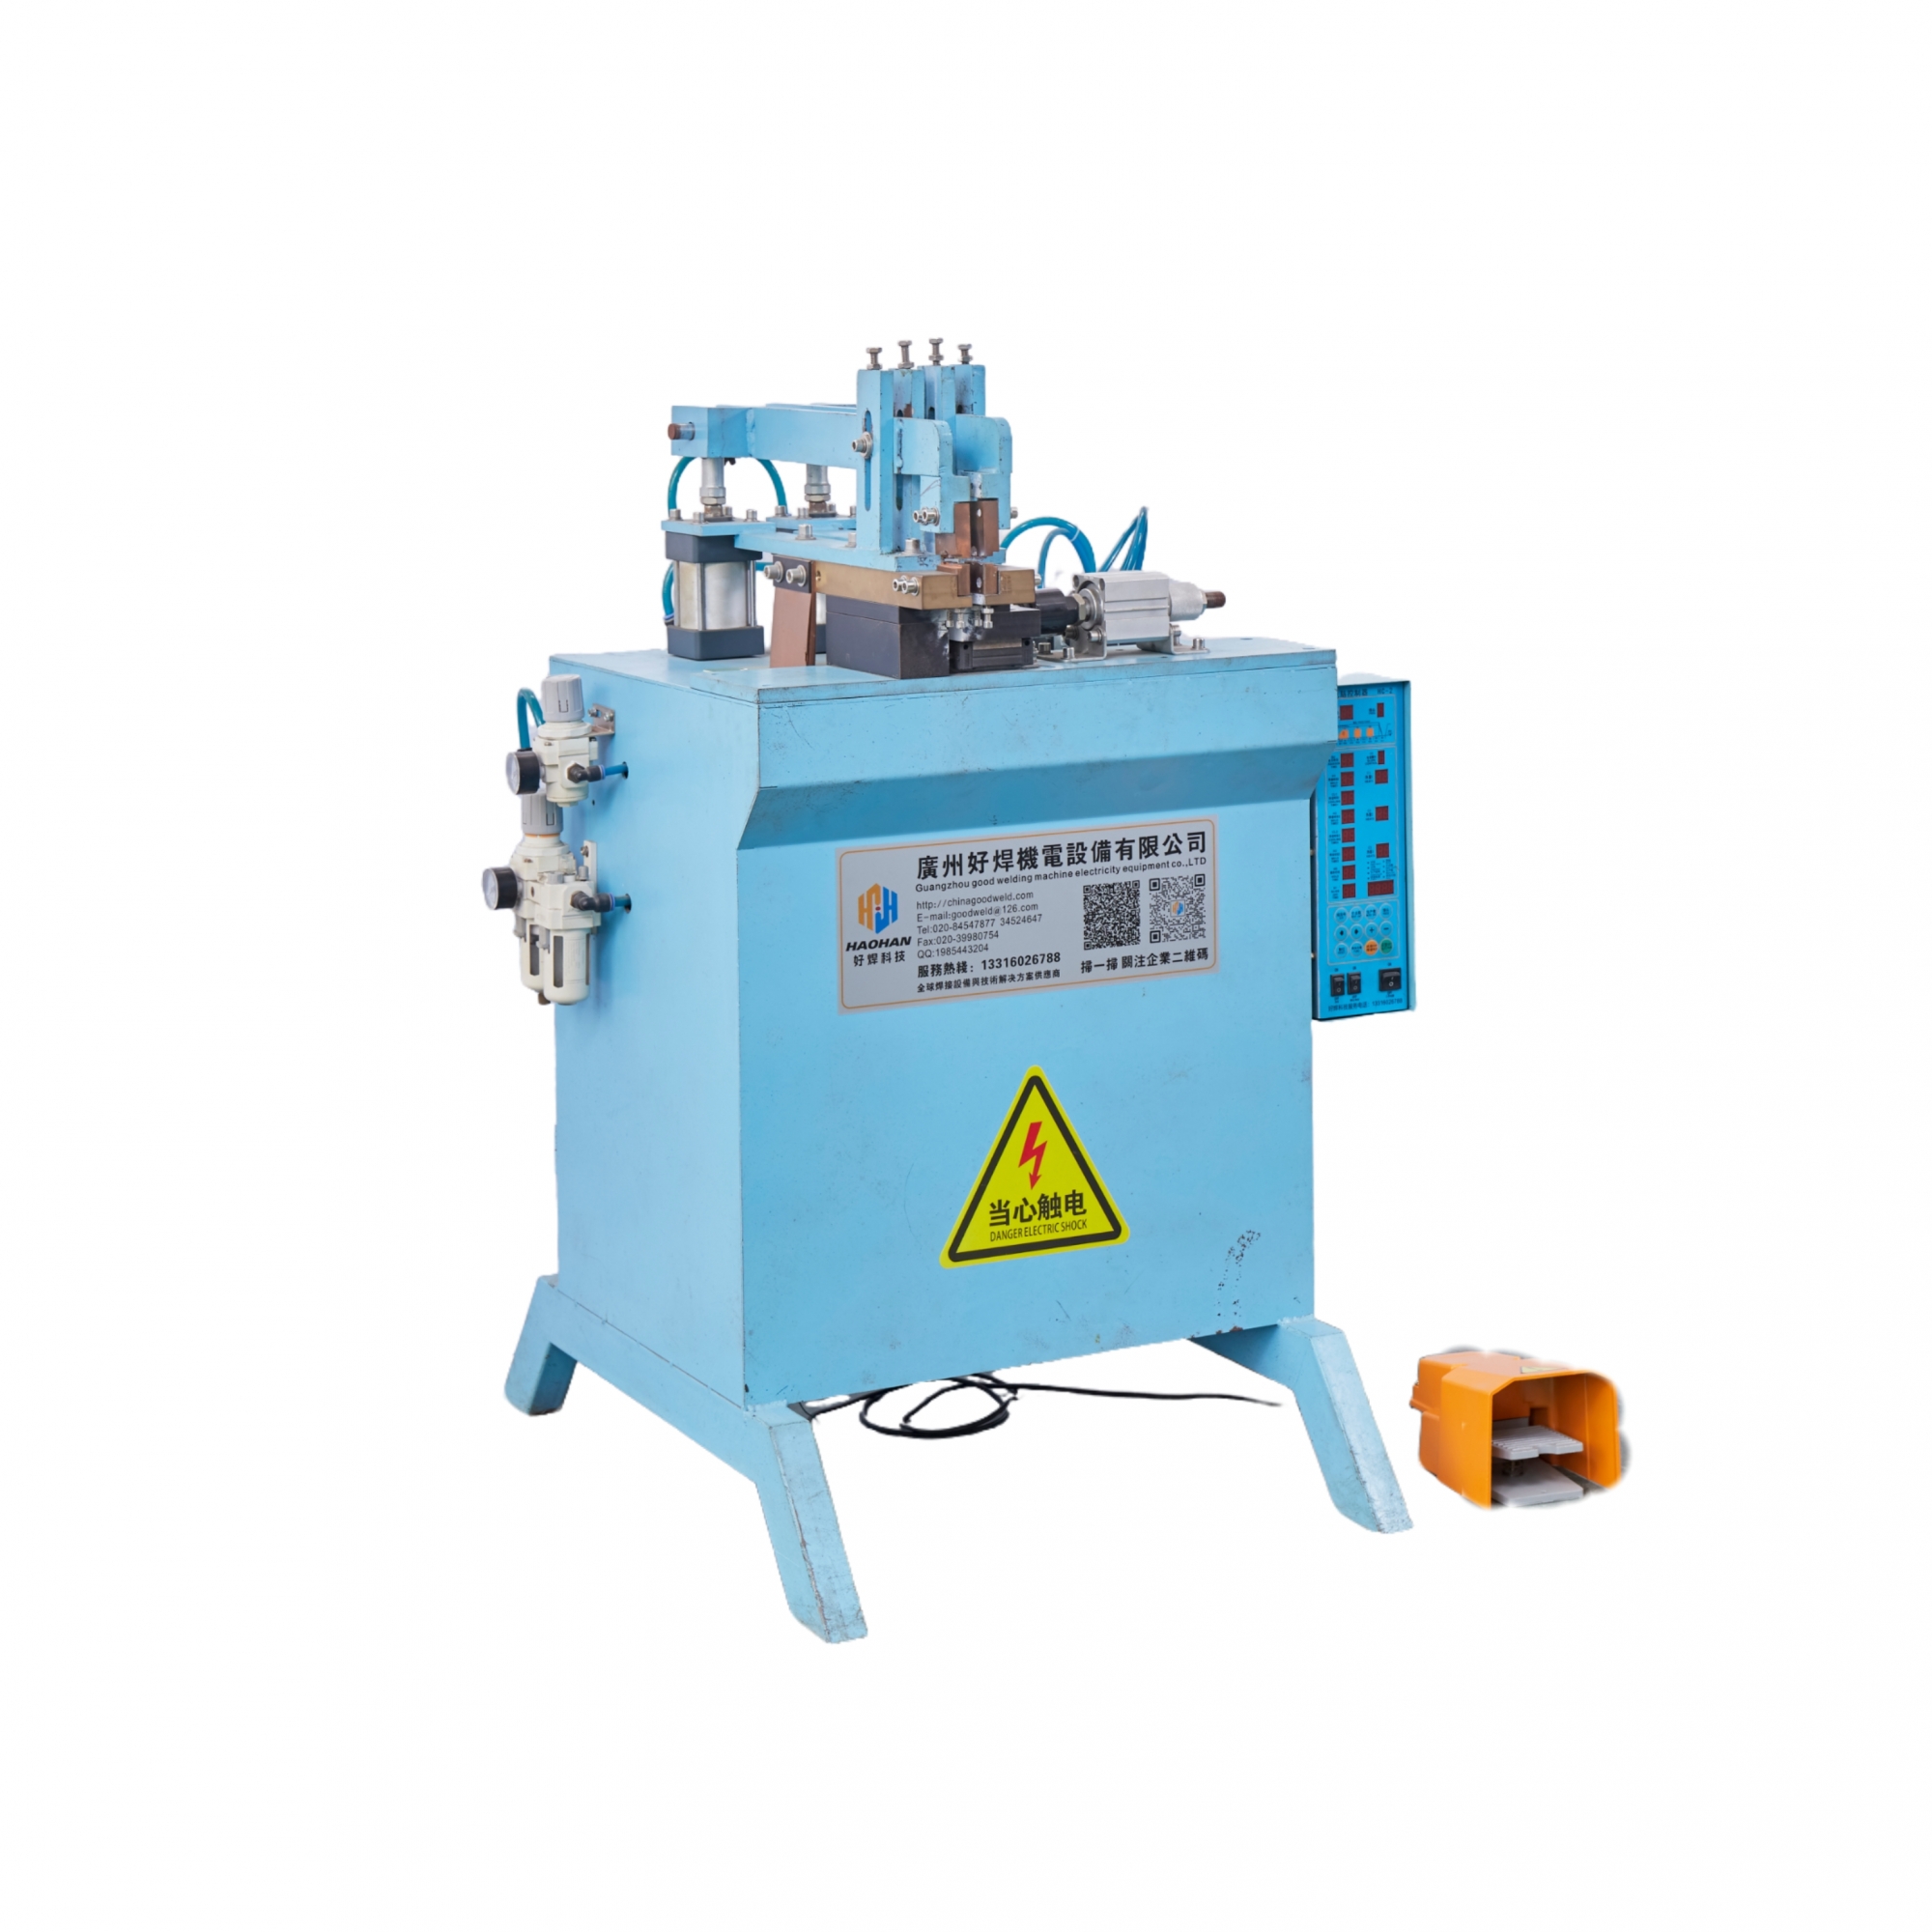
绝大多数工厂误判:外观饱满就是焊牢,盲目加大电压、加高压力,不仅无法根治虚焊,反而造成工件烧蚀、压痕超标、电容加速老化。电容储能焊机的虚焊和中频焊机完全不同,不是热输入不足,是熔核未结晶融合、界面虚接、电阻成焊、冷焊假熔导致的隐性失效。广州好焊机电针对储能焊机独有假焊、虚焊机理,梳理四大主流工况故障成因,配套专属熔核成型工艺,彻底解决肉眼看不出、量产随机爆雷的隐性焊接不良。
一、储能焊机虚焊假焊故障等级与量产危害
故障等级 | 虚焊假焊具体表现 | 量产品质风险后果 |
|---|---|---|
轻微隐性虚焊 | 焊点外观正常,徒手掰不动,拉力临界达标,震动后轻微松动 | 抽检无法检出,流入装配后出现零星松动,品质隐患极大 |
中度间歇假焊 | 批次随机脱焊,部分牢固、部分虚接,熔核深浅不一,拉力波动大 | 必须全检分选,产能腰斩,良品率不稳定,客户品质扣分 |
重度批量虚焊 | 大面积冷焊假熔,焊点看似成型,轻轻受力即脱落,界面无金属熔合层 | 批量报废、整线返工、客户停线整改,造成严重经济损失与客诉 |
电容储能焊机隐性虚焊四大独有核心根源:瞬时释能过快熔合不充分、界面氧化层阻隔熔接、残压低温假熔、压力压实滞后。90%储能假焊属于机械贴合假焊、电阻发热假焊,并非冶金熔合焊接。
二、四大主流工况虚焊假焊成因+专属根治工艺
场景一:不锈钢精密件点焊(0.3–1.5mm 弹片、精密冲压组件)
工况特点:不锈钢表面自带致密氧化皮、电阻高、导热差,是储能焊机隐性虚焊最高发工况。焊点外观平整光亮,无任何焊接瑕疵,但熔核仅停留在表层贴合,未形成深层冶金结合,后期震动、弯折直接开裂脱落。
不锈钢虚焊核心原因:
1. 储能脉冲过短、释能过快,仅击穿表层氧化皮产生局部热贴合,无充足时间熔透结晶;
2. 工件表面油污、氧化灰未清理,界面形成隔离层,金属无法相互渗透熔合;
3. 压力过大、瞬间压死熔池,熔融金属来不及结合,形成“压合假焊”;
4. 低压储能区间能量过于柔和,仅产生发热贴合,未达到不锈钢冶金熔合温度。
不锈钢零虚焊熔合工艺:
1. 采用缓释脉冲熔接工艺,适当拉长放电时长,放慢释能速度,保证熔核充分结晶成型;
2. 焊前统一脱脂、除氧化处理,彻底清除界面隔离层,保障金属熔合渗透;
3. 微调适配焊接压力,避免高压压死熔池,预留合理熔合成型空间;
4. 精准提升基准储能电压,跨过不锈钢熔合温度阈值,杜绝低温假熔、热贴虚焊。
场景二:镀锌薄板点焊(0.8–2.0mm 家电、汽配外观件)
工况特点:镀锌板锌层熔点低、极易汽化,量产中极易出现锌层阻隔虚焊。焊点外观干净无渣,实际两层板材被残留锌膜隔离,未形成钢质熔核,受力后直接分层脱落,属于典型隐性不良。
镀锌板假焊高发诱因:
1. 无预热工艺,瞬时高压直接冲击,锌层快速汽化但未完全排出,残留锌层阻隔熔合界面;
2. 能量不足,仅融化锌层未融化基材,形成锌层粘合假焊,强度极低;
3. 板材贴合缝隙微小,锌蒸汽被困夹层,固化后形成隔离层,阻断冶金熔接;
4. 连续量产电极积锌起瘤,局部接触电阻异常,部分点位能量不足产生虚焊。
镀锌板防假焊、强熔合工艺:
1. 增加低压预热排气工序,提前汽化、排出夹层锌层,彻底清除熔合隔离层;
2. 精准提升熔接能量,击穿锌层熔透基材,形成纯正钢质熔核而非锌层粘合;
3. 延长预压稳压时间,压实板材缝隙,杜绝锌蒸汽滞留夹层;
4. 定时修磨电极除锌防瘤,稳定单点能量密度,保证每点熔合状态一致。
场景三:螺母螺柱储能凸焊(M3–M8 精密固定螺母)
工况特点:螺母凸焊最常见隐性故障为凸点假熔、表层塌陷虚焊。外观上凸点压平、焊点规整,实际凸点仅表层融化贴合,内部未熔合,扭力测试忽高忽低,装配震动后滑丝脱落。
凸焊虚焊扭力不稳原因:
1. 储能电压不足,仅熔化凸点表层,芯部凸点坚硬未熔,形成表层假焊;
2. 压力时序错位,压力提前压塌凸点,能量后续才输出,无熔合只有挤压贴合;
3. 凸点表面氧化、发黑、带油污,界面阻隔导致局部熔合中断;
4. 高速连续焊接电容储能不饱和,后半批能量衰减,凸点熔深不足批量虚焊。
螺母凸焊满熔稳扭力工艺:
1. 严格执行预压到位再放电时序,先稳压定型、后释能熔合,杜绝挤压假焊;
2. 匹配充足高压储能,保证凸点通体熔透,而非表层塌陷假熔;
3. 焊前筛选清理氧化、油污螺母,保证凸点与板材界面干净无阻隔;
4. 控制量产节拍,保证电容完全饱和储能,杜绝后半批能量衰减虚焊。
场景四:多层薄板叠加焊接(2–3层钣金、垫片组合件)
工况特点:多层板材焊接存在多层界面,极易出现表层焊好、中层虚焊、底层未熔的分层假焊问题。外观单点饱满正常,拆解后层间完全脱离,属于极难排查的批量隐性不良。
多层板分层虚焊根源:
1. 单层瞬时能量输出,仅击穿表层板材,中层、底层电阻偏大未达到熔合温度;
2. 层间缝隙不均匀,局部贴合不实,热量无法传导形成局部虚接;
3. 压力不足,多层板材未完全压实,熔池悬浮成型,仅表层贴合假焊;
4. 单次脉冲过短,多层热量传导不足,内外熔温差过大,中层熔合失效。
多层板全域熔合防虚焊方案:
1. 采用多级梯度释能工艺,逐层预热、逐层熔透,实现三层全域冶金熔合;
2. 加长预压稳压时长,彻底压实多层缝隙,消除层间空气与间隙电阻;
3. 适当延长脉冲时长,增加多层热量传导,保证中层、底层充分熔接;
4. 固化多层专属参数,杜绝小能量凑外观,以全域熔透为唯一标准。
三、电容储能焊机【零假焊、零虚焊】五步标准化稳熔工艺
第一步:界面净化预处理 清除油污、氧化皮、锌层积垢,彻底消除熔合隔离层,杜绝贴合假焊;
第二步:时序匹配预压稳隙 先压实、后释能,消除板材缝隙、悬浮熔池,奠定熔合基础;
第三步:缓释脉冲充分结晶 避免瞬时爆热,拉长熔合时长,保证熔核完整结晶成型;
第四步:阈值能量精准匹配 跨过材质熔合温度底线,杜绝低温热贴、表层假熔;
第五步:饱和储能恒定输出 管控量产节拍,每枪能量饱满一致,杜绝批量能量衰减虚焊。
四、储能焊机防虚焊四大致命调试误区
1. 误区:焊点外观饱满=焊接牢固。储能焊机大量假焊外观完美,仅无内部冶金熔核;
2. 误区:虚焊盲目加大压力。压力过大会压死熔池,阻断金属结晶渗透,加重假焊;
3. 误区:追求快脉冲、快节拍。释能过快、传导不足,是多层、精密件虚焊的头号元凶;
4. 误区:忽略工件表面洁净度。微小氧化油污即可形成隔离层,导致整批次隐性虚焊。
五、总结
电容储能点焊机的虚焊、假焊、隐性脱焊,和传统焊机虚焊逻辑完全不同,核心不是参数偏小,而是储能瞬时释能特性、熔核结晶时间不足、界面存在隔离层、压力时序不匹配造成的假性熔合。肉眼观察的外观成型,仅为机械挤压贴合,并非真正的金属冶金焊接。
不锈钢件靠缓释脉冲、除氧化防冷焊;镀锌板靠预热排锌、击穿基材杜绝锌层隔离假焊;螺母凸焊靠时序匹配、饱和储能稳定凸点熔透;多层板材靠梯度释能、压实缝隙实现全域熔合。摒弃“看外观调参数”的粗放思维,严格执行储能专属熔合工艺,可彻底根治所有隐性虚焊、震动脱落、批量扭力不稳问题,实现外观看得美观、内部熔得扎实、批量品质稳定,彻底杜绝客户端隐性品质事故。
如果您对我们的产品:储能点焊机、中频点焊机、压铆螺母焊机、螺母点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(储能点焊机)


