









中频直流点焊机常见故障如何排查?全套报错问题与标准化维修方案解析
发布时间:2026-07-07 浏览次数:219
中频直流点焊机凭借热输入精准、焊接稳定性高、成型美观、适配材质广泛的优势,广泛用于钣金加工、镀锌板焊接、汽车零部件、五金精密件等批量生产场景。设备长期高频连续作业,极易出现按枪不打火、无电流输出、过热停机、水流报警、气压不足、过流跳闸、黑屏不开机、电流不稳、自动误动作、限位及通讯报错等一系列故障。绝大多数故障并非主板、逆变模块等核心硬件损坏,而是工况不达标、参数配比错乱、线路接触不良、日常养护缺失造成的假性故障。只要掌握标准化排查逻辑与规范维修步骤,即可快速定位问题、高效修复,避免盲目拆机换件,大幅降低停机损失与维修成本。广州好焊机电设备有限公司依托多年中频设备量产调试与维保经验,整理出这套完整、落地性极强的故障排查科普方案,适配市面绝大多数通用款中频直流点焊机。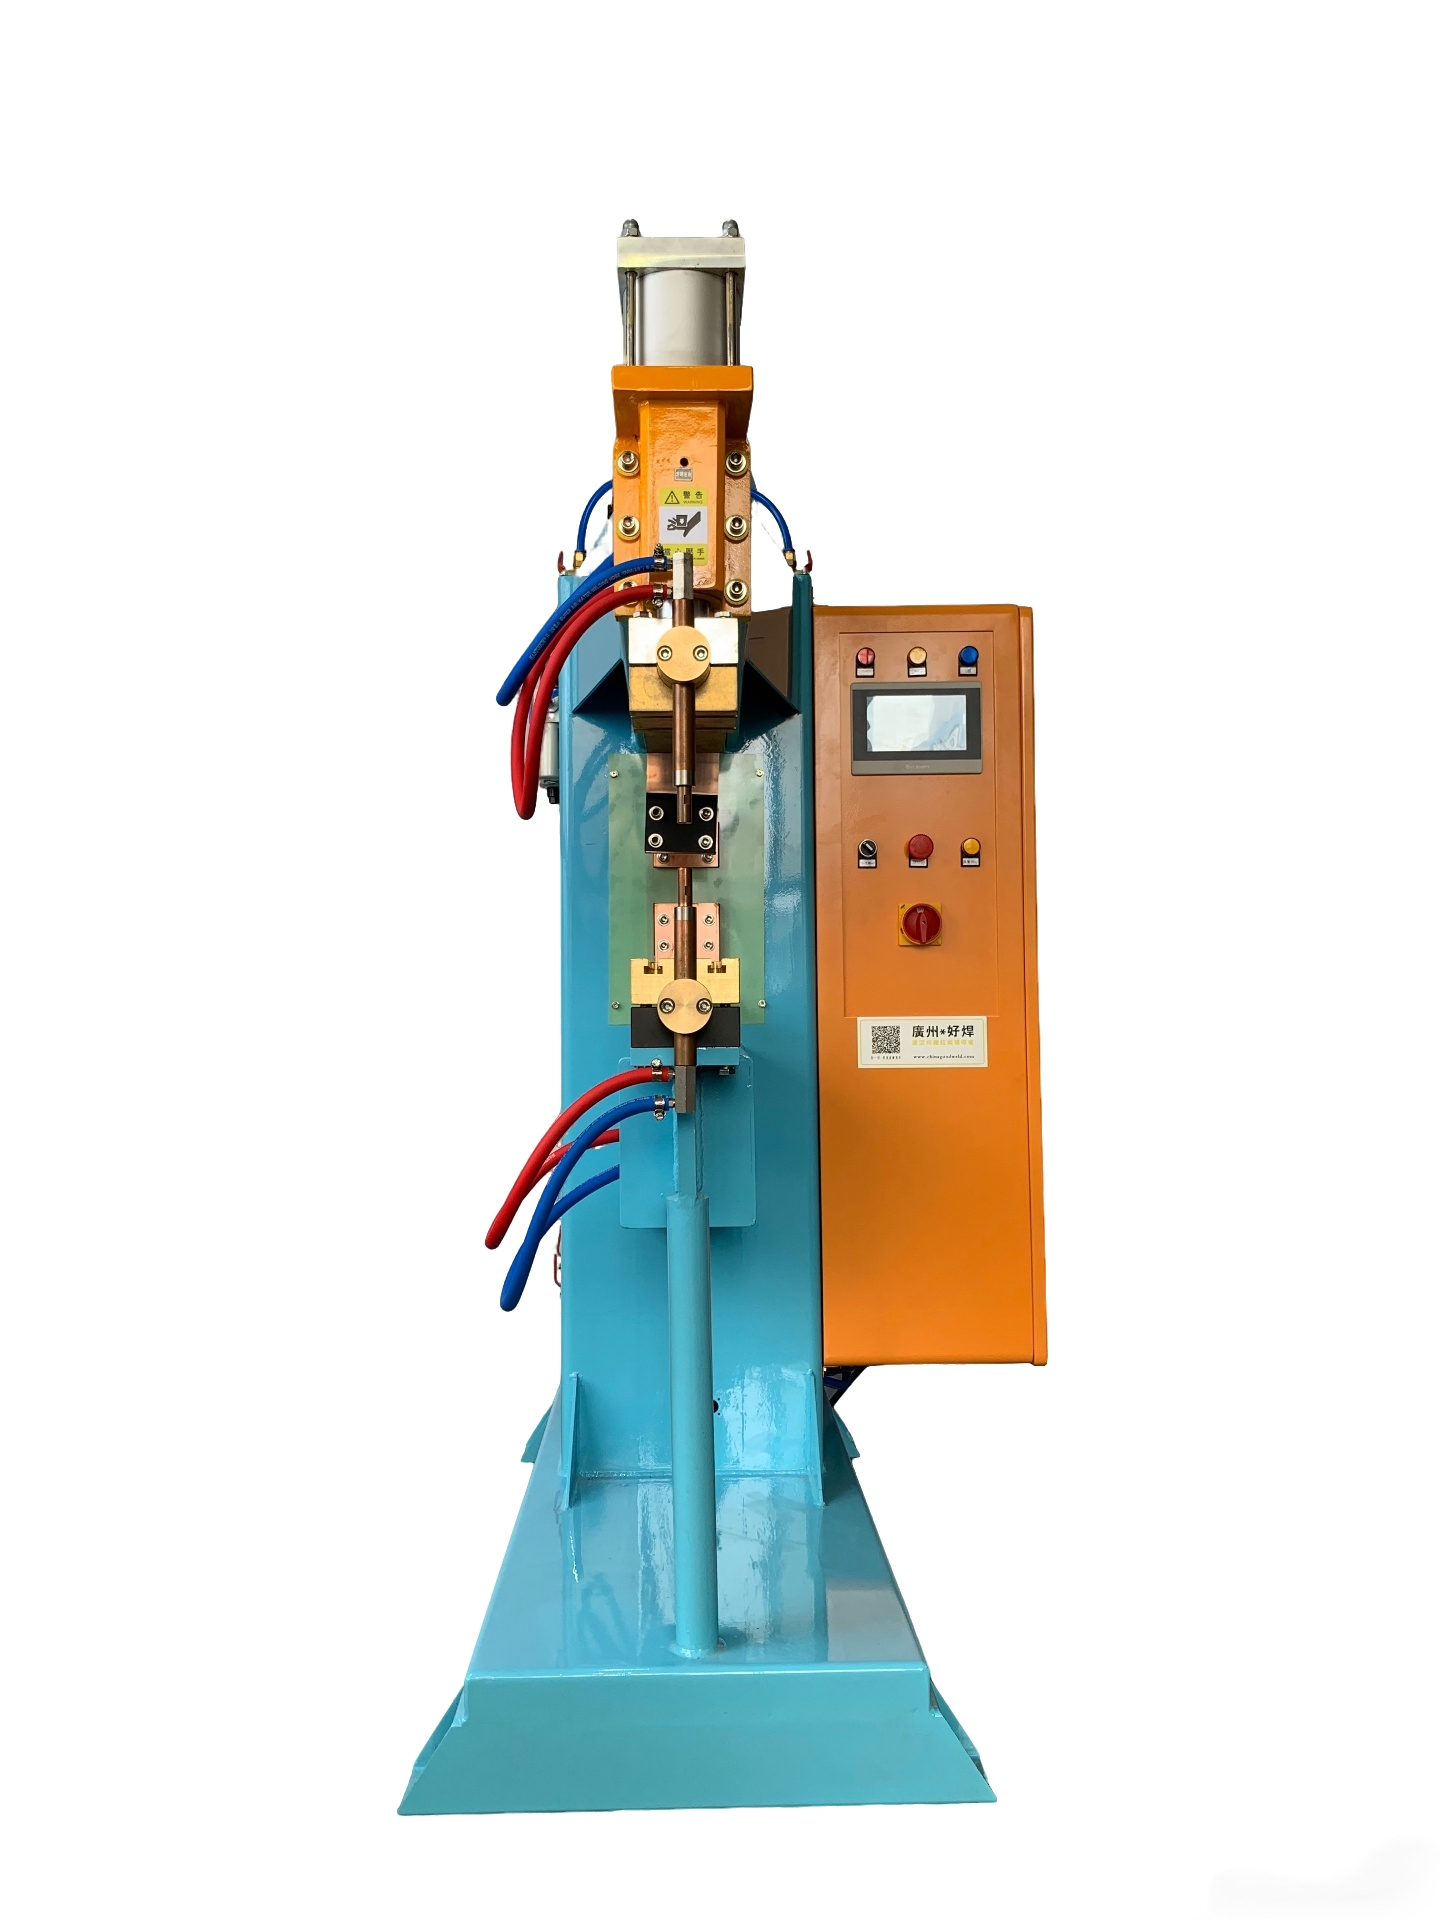
一、中频点焊机全套高频故障标准参数对照表
故障排查的核心是“对照参数判异常”,所有设备报错、停机、焊接不良都有对应的工况标准。下表补齐车间全部12类常见故障,参数精准、问题直观,可直接用于现场对标检修。
故障类型 | 设备标准工况参数 | 故障异常表现 | 核心诱因 |
|---|---|---|---|
设备不打火 | 气压0.35-0.55MPa、预压≥0.3s、电极无短路、开关信号正常 | 按枪下压到位,无火花、无任何焊接动作 | 气压不足、脚踏开关失灵、电极粘连、参数锁定归零 |
无电流、焊不牢 | 焊接电流匹配板厚、线路压降≤5%、无模块保护锁定 | 机械动作正常,焊点无熔核,工件一掰就脱落 | 参数偏低漂移、线路端子松动、逆变模块隐性保护 |
过热报警停机 | 机身温度≤65℃、水流量≥4L/min、打点间隔≥0.2s | 连续焊接数十点后机头发烫,设备自动锁机停机 | 高频密点热堆积、水冷堵塞、风道积灰、热输入参数过载 |
水流报警 | 水箱满水、水泵正常启停、管路通畅无堵塞 | 开机即刻报错锁机,无法焊接,机头无降温效果 | 水箱缺水、管路结垢堵塞、水管折弯、水流开关失灵 |
气压报警 | 稳定供气0.4-0.5MPa、气路无漏气、气缸行程完整 | 气缸下压缓慢、压合不严,设备禁止启动焊接 | 车间气源波动、调压阀失调、气管漏气、气缸卡顿积垢 |
过流跳闸OC/OL | 峰值电流不超额定值、机头无杂物、线路无搭铁短路 | 焊接瞬间跳闸锁机,屏幕过流报错,无法连续作业 | 电流参数过载、电极短路粘连、机头金属杂物、线路搭铁 |
电压异常UV/OV | 输入电压380V±10%、进线达标、端子紧固无松动 | 用电高峰期频繁报错,焊接电流忽大忽小 | 电网波动、进线过细压降大、端子氧化接触不良 |
开机黑屏不通电 | 外接电源正常、空开合闸、保险丝完好 | 屏幕不亮、风扇不转,整机无任何通电反应 | 外部断电、保险丝熔断、电源线断路、电源模块故障 |
焊点时牢时松 | 电极平整、工件洁净、供电稳定、参数固定 | 设备无报错,批量焊点强度不稳定,随机虚焊脱点 | 电极粘渣发黑、板材油污氧化、电网波动、端子松动 |
设备自动打火 | 电磁阀信号正常、时序参数标准、线路无漏电干扰 | 无人操作自动下压打火,电磁阀误动作 | 气路卡顿、信号干扰、时序参数错乱、线路漏电 |
LIM限位故障 | 气缸行程到位、限位开关灵敏、位置固定无偏移 | 下压不到位,设备识别行程异常,无法焊接 | 开关松动位移、感应面积灰、气缸卡顿行程偏移 |
COM通讯故障 | 主板排线完好、参数匹配、无强电磁干扰 | 参数无法保存,设备报错停机、无法启动焊接 | 排线松动氧化、参数不匹配、外界电磁干扰 |
二、核心故障精细化排查与修复方法
中频点焊机日常停机故障,绝大多数无需拆机维修,通过工况排查、参数复位、基础养护即可解决。设备按枪不打火,优先排查气压是否达标、脚踏开关是否接触不良,检查上下电极是否粘连短路、系统参数是否被归零锁定,复位重启后基本可以恢复正常。针对无电流、焊接不牢问题,切忌盲目加大电流,应优先复位出厂参数、紧固电源与通讯接线端子,排除线路接触不良和模块隐性保护问题,保证热输入均匀达标。
设备过热报警是量产高发问题,主要源于高频密点作业热量堆积、散热系统失效。生产中需定期清理机身散热风道灰尘,疏通水冷管路水垢,保证水流量不低于4L/min,同时优化电流上升斜率,避免瞬时高热冲击,预留合理打点散热间隔。水流、气压报警属于设备核心保护机制,绝对禁止短接保护强行开机,否则会直接烧毁焊臂与逆变模块,需逐一排查缺水、堵塞、漏气、调压失效等问题,工况恢复正常后方可投产。
过流跳闸、电压异常多由电网波动与参数过载引发,可通过更换标准电源线、紧固氧化端子、优化峰值电流、加装工业稳压器改善。开机黑屏优先检查外部供电、空开与保险丝,硬件损坏概率极低。针对焊点不稳、自动打火、限位报错、通讯错乱等隐性故障,日常需定时修磨电极、清洁感应开关、复位时序参数、清理通讯接口氧化层,从根源避免间歇性故障,保障批量生产稳定性。
三、标准化排查流程与日常运维规范
规范的排查流程可以避免90%的无效维修,现场严格遵循“先外后内、先简后繁、先工况后硬件”的原则:第一步检查水、电、气外接工况;第二步清洁设备、紧固线路端子;第三步复位校准焊接参数;最后检测核心硬件。日常运维需规避短接保护、满负荷持续作业、带伤电极生产、随意改动系统参数等错误操作,坚持每日开机巡检、每周养护水路风道、每月紧固线路配件,能够有效降低设备故障频次,延长设备使用寿命,稳定量产良品率。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


