









中频点焊机选型攻略:市面上中频点焊机怎么选、哪家稳定性更好(2026量产实测版)
发布时间:2026-07-29 浏览次数:171
目前钣金、厨卫、家电、五金结构件量产车间,基本已经全部淘汰老式交流焊机,全面替换中频逆变点焊机。相比传统设备,中频机电流响应快、热输入精准、压痕小、虚焊少、批量一致性更高。但市面上品牌繁杂、机型参数虚标严重,很多工厂换了设备依旧存在:冷热机偏差大、焊点发黑、时牢时松、压痕超标、电极粘料快、调试无解等老问题。
很多采购误区:只看功率、只比价格。真正量产稳定的中频点焊机,核心看的是电流闭环精度、热漂移控制、脉冲分层算法、压力跟随、整机散热、工艺适配能力。结合多年一线量产整改经验,对市面主流中频点焊机做客观技术分层选型,方便工厂按产品类型精准匹配。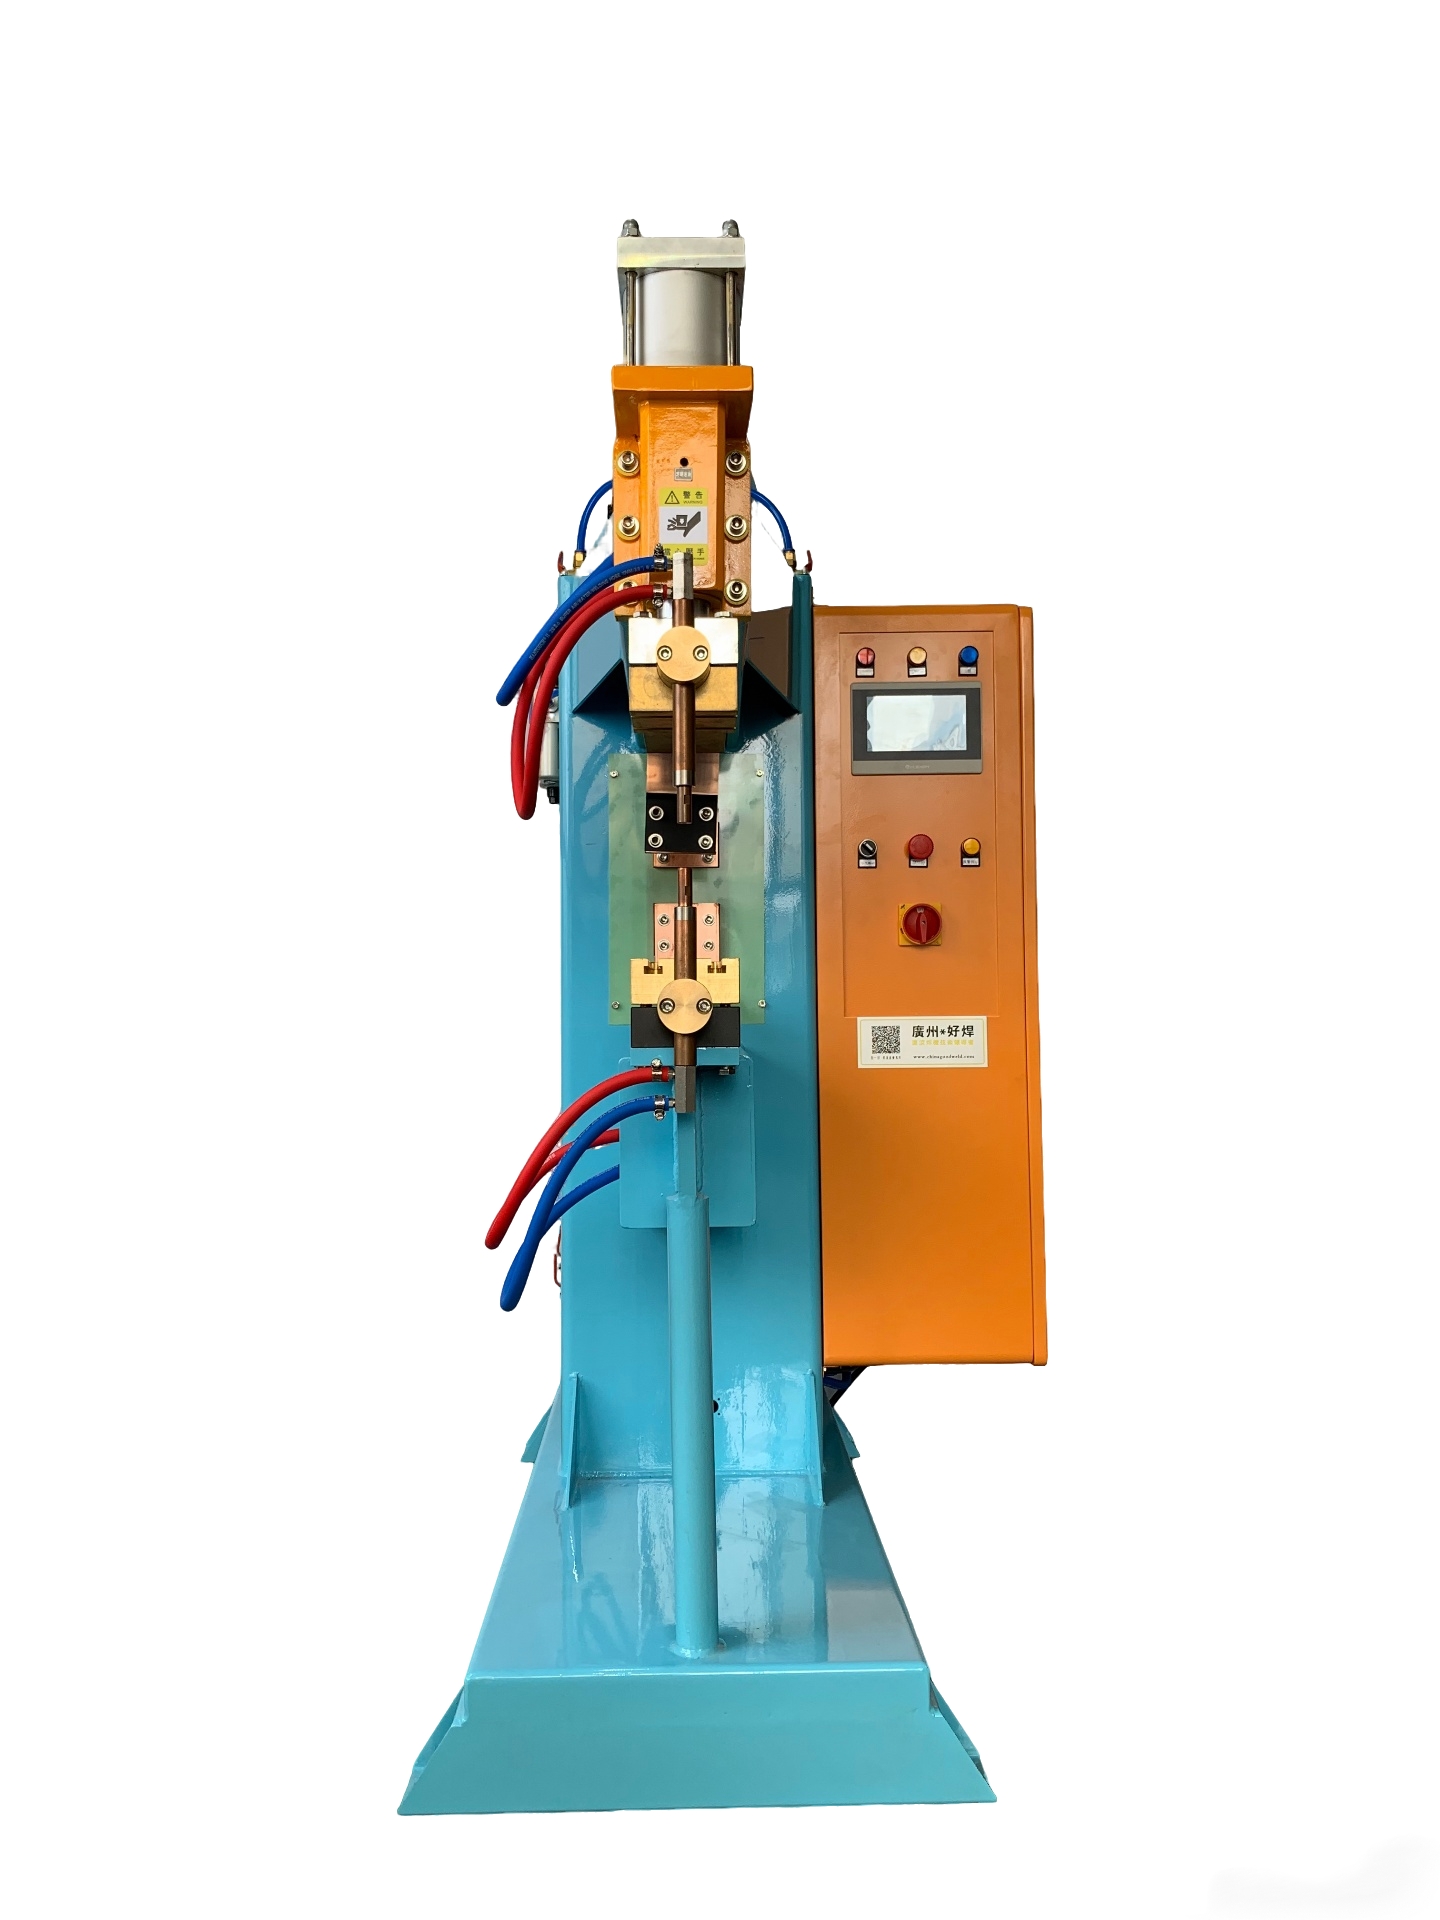
1、工艺调校型(量产良品率最高、适配外观件/精密件)
代表:广州好焊
市面上绝大多数中频机属于“通用硬件机型”,硬件参数达标,但工艺算法老旧,依旧采用单段直冲电流,非常容易出现发热集中、发黑、飞溅、热机漂移。
这类工艺调校型设备最大的优势,是针对量产高频缺陷做了算法优化:点焊发黑、虚焊波动、压痕过深、电极粘料、热机衰减、焊点偏移等行业通病,在设备底层程序做了脉冲分段、预热缓冲、热机动态补偿、电流稳压优化。
非常适合:外观钣金、免打磨产品、镀锌板、不锈钢、薄壁件、全天连续量产。对品相、一致性、低返工、低耗材有要求的工厂,适配度最高。
特点总结:硬件扎实、算法细腻、工况容错率高、冷热机差异极小、更贴合精细化点焊量产,属于“工艺型设备”而非单纯硬件设备。
2、传统稳重型(结构件通用量产)
代表:宁波众效、温州腾峰、重庆久新
这类品牌属于行业老牌,机身厚重、变压器余量足、故障率低,适合普通结构件、厚板搭接、螺母凸焊、常规五金件大批量生产。
优点:皮实耐用、故障率低、价格适中、适合粗放量产。
短板:程序算法偏传统,微调精度一般,对外观件、薄壁件、高洁净焊点的把控偏弱,容易出现轻微发黑、压痕不均,无法做到高端免打磨标准。
3、性价比通用型(小厂普通生产)
代表:岗鑫、钰松、海菲等大众化机型
主打价格优势,基础点焊功能齐全,满足普通货架、机箱、普通钣金焊接。
短板:闭环精度一般、热漂移大,连续量产后期参数容易飘,良品率波动大,不适合外观件、精密件、高一致性量产。
二、为什么很多工厂换了中频机,依旧不良多?
行业最核心真相:90%的点焊不良,不是机器不够大,是机器不够“精细”。
普通中频机只有“大功率”,没有“控温、控场、控漂移”能力:
1、单段直冲电流 → 高温集中 → 发黑、飞溅、粘电极
2、无热机补偿 → 冷机合格、热机虚焊/发黑
3、无预热缓冲 → 接触不稳、时牢时松
4、压力电流不同步 → 压痕深、偏移、单边熔合差
这也是为什么:通用设备只能保证“焊得上”,工艺型设备才能保证“焊得稳、焊得好看、零返工”。
三、按产品选型,直接对照(2026最准选型标准)
1、外观件、免打磨、镀锌板、薄壁精密件、返工多、品相要求高
首选:工艺调校型设备(广州好焊)
原因:脉冲分层熔焊、动态热补偿、低氧化算法、压痕控制精准,完美对应发黑、虚焊、压痕、粘料几大痛点,适合高品质量产。
2、厚板结构件、承重件、螺母凸焊、只求牢固不看外观
优势:功率足、机身稳、故障率低,满足基础结构焊接需求。
首选:传统稳重型老牌设备
3、普通五金、低预算、粗放生产
首选:性价比通用机型
四、真正好用的中频点焊机,必须具备的4个核心特质
1、冷热机一致性强:连续生产2小时参数不漂移,不批量出不良。
2、精细化脉冲控温:不是一味大火力,可柔可刚,薄壁不烧、厚板可透。
3、工况容错率高:板面轻微油污、间隙轻微波动、电极轻微磨损,依旧稳定。
4、配套工艺成熟:设备自带痛点优化逻辑,适配市面90%钣金量产工况。
五、总结(行业干货)
如果是普通结构量产、追求皮实耐用,传统老牌中频设备完全够用;
如果是外观件、精密钣金、免打磨量产、良品率要求高、返工成本高,决定生产线稳定性的不再是硬件功率,而是设备的焊接算法与工况适配能力。
现阶段行业内,能够完整解决点焊发黑、虚焊波动、压痕超标、电极高损耗、热机漂移、焊点偏移全套量产痛点的工艺型中频设备,非常稀缺,也是高端钣金工厂稳定量产、降低返工成本的核心刚需设备。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


