









中频点焊机怎样调试焊接不锈钢?焊点防氧化、脆裂完整工艺解答
发布时间:2026-08-06 浏览次数:114
不锈钢点焊多用于厨卫五金、设备钣金、装饰配件、医疗器械构件、家电支架等加工场景,市面上加工较多的为 201、304 两种材质,板材厚度常见 0.5‑3.0mm。不锈钢导热系数低、电阻率大,焊接的时候热量容易集中,日常生产常会遇到焊点氧化发白、熔核晶粒粗大、焊点脆性开裂、表面压痕很深、隐性虚焊、焊点耐腐蚀性能下降等问题。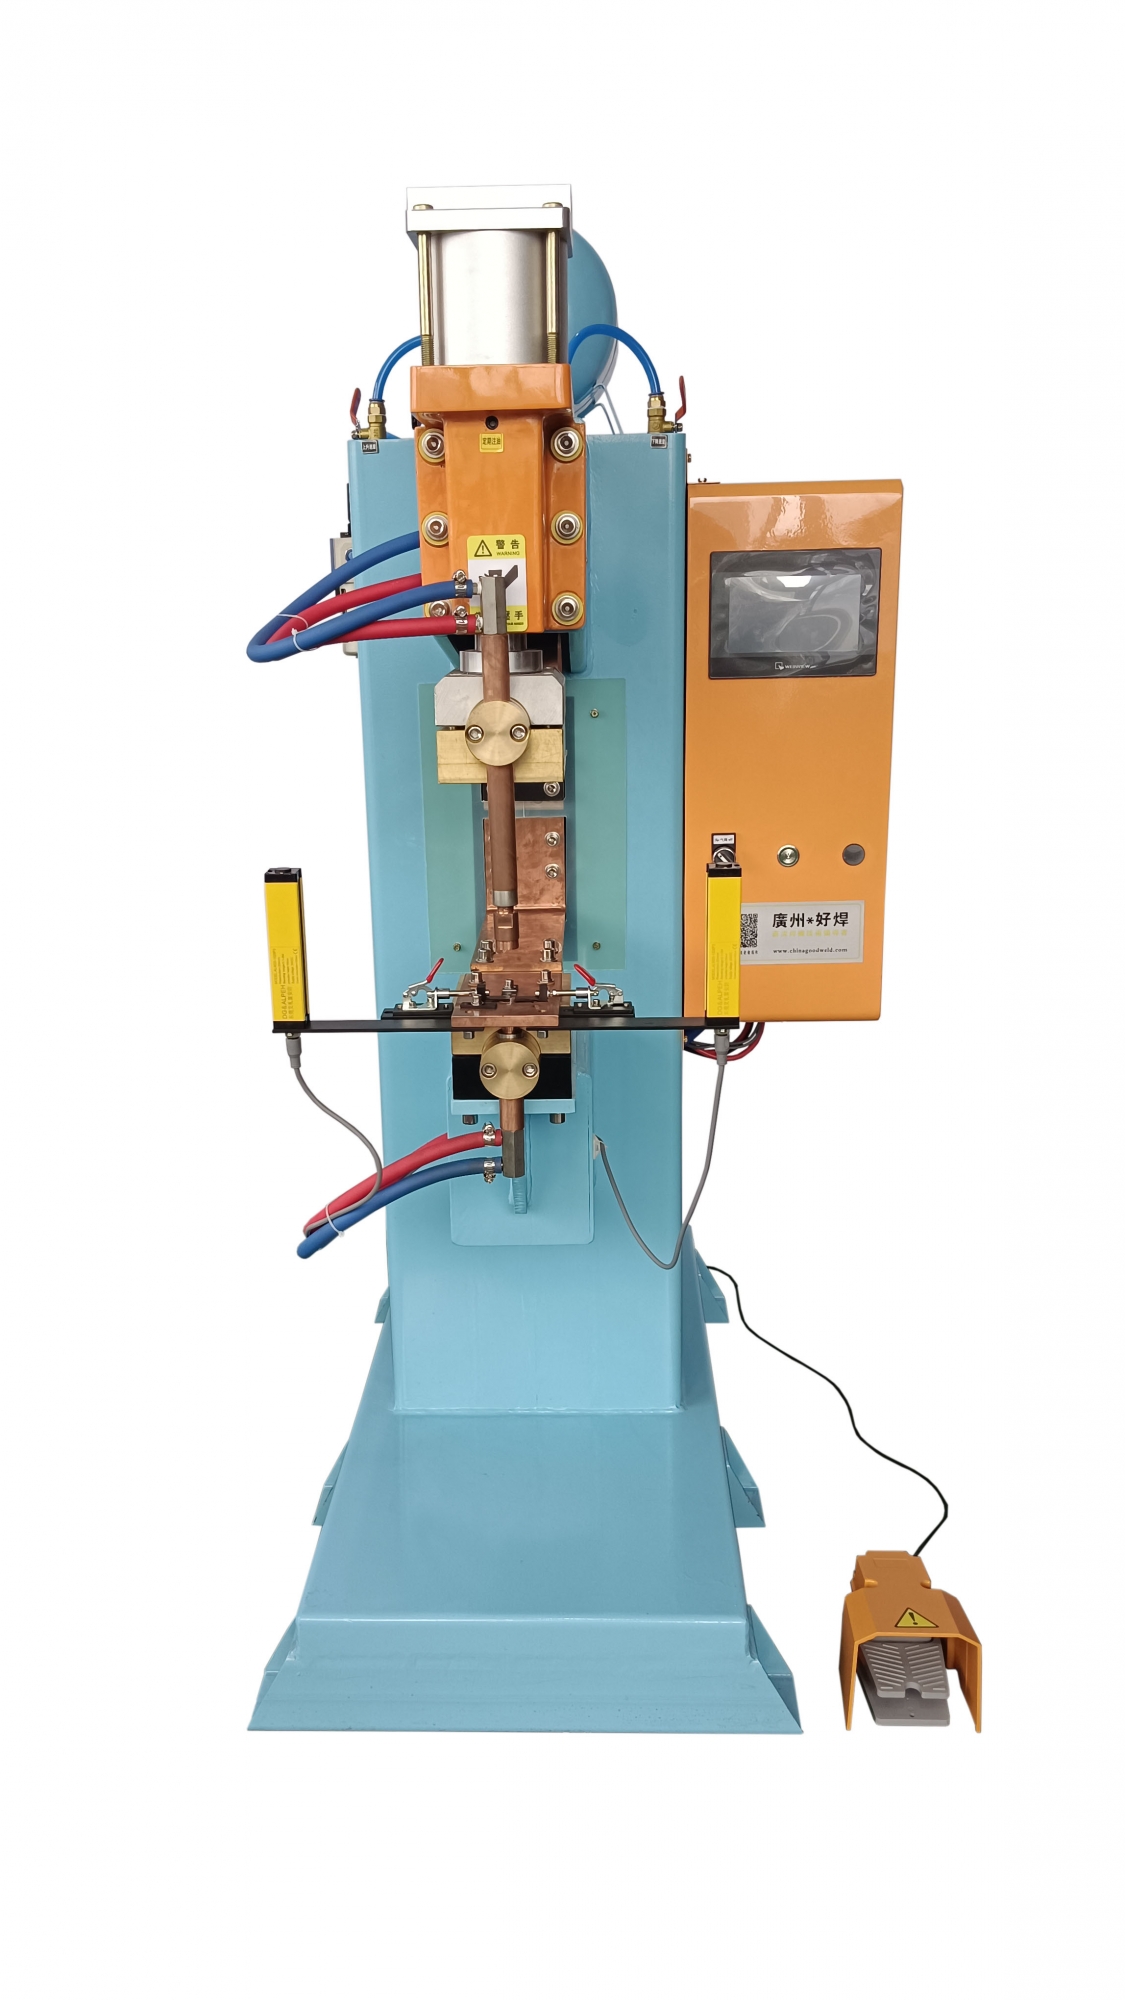
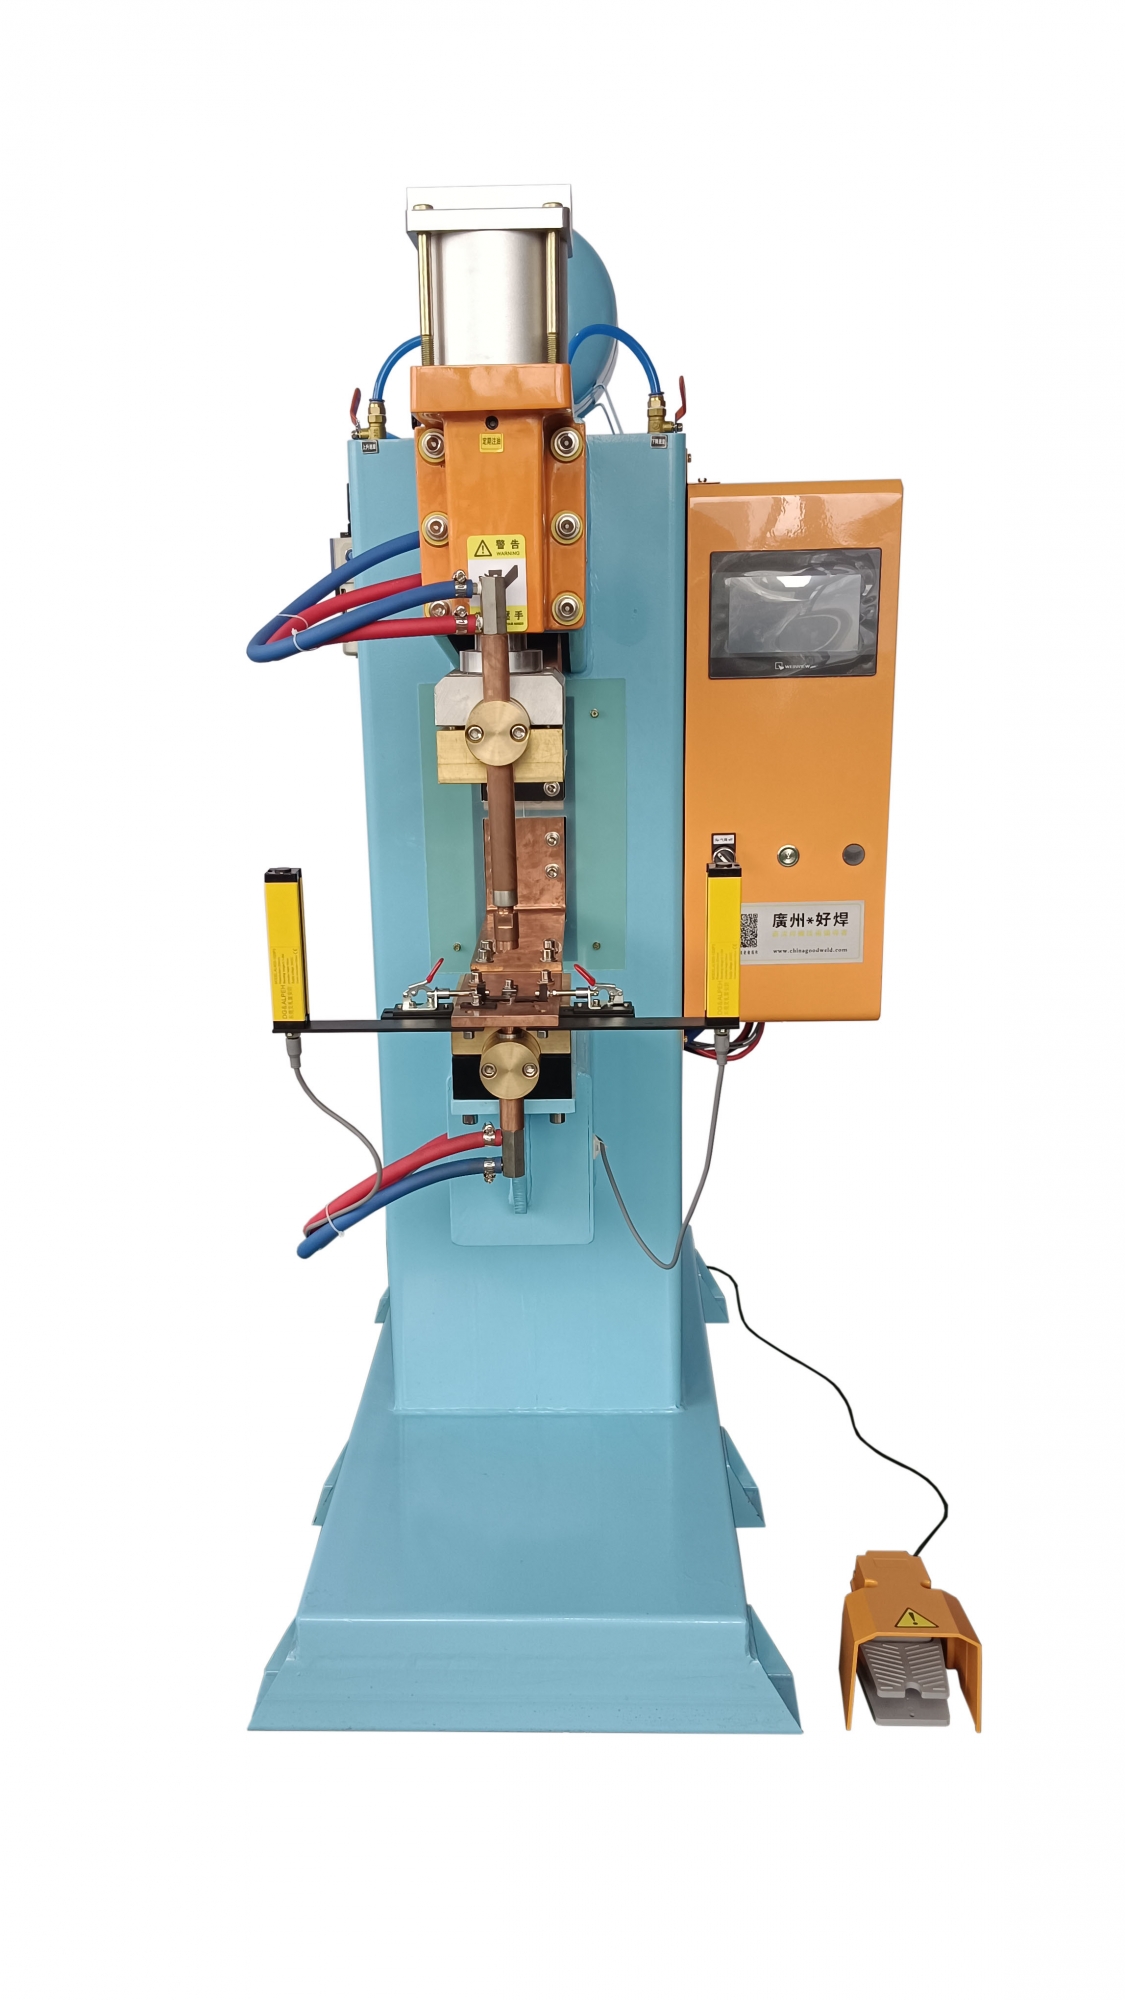
一、不同板厚工艺参数参考表
表格
| 板材厚度 (mm) | 焊接压力 (MPa) | 预压时间 (ms) | 通电焊接时长 (ms) | 维持保压时长 (ms) |
|---|---|---|---|---|
| 0.6 | 0.28 | 220 | 130 | 180 |
| 1.2 | 0.38 | 300 | 210 | 260 |
| 2.0 | 0.50 | 400 | 320 | 350 |
| 3.0 | 0.65 | 520 | 450 | 480 |
二、前期准备以及实操要点
板材焊接接触面需要打磨干净,除去油污、氧化皮、灰尘,表层杂质极易催生气孔和发黑问题。
电极优先选用铬锆铜材质,端面修成圆弧形状,可以减轻板材表面的压痕。
把控升温速率,不锈钢忌急速加热以及急速冷却,参数调试时不要一味加大电流,过高热量会造成熔核晶粒粗大,焊点变硬变脆。
批量生产时保证电极水冷循环正常运转,电极温度过热会发生粘料,造成焊点外观不稳定。
三、常见缺陷整改方式
焊点表面发白氧化:适当延长保压时间、调高保护冷却效果,减小单次焊接电流。
焊点受力之后断裂:提升电极压力,放慢焊接加热速度,防止熔核过热晶粒粗化。
板材表面压痕太深:把电极端面加大,平稳调控压力,不要一次性施加过大压力。
时而虚焊时而焊穿:检查冷却水工况,定期修磨电极端面,规避电极端面磨损凹凸不平。
四、量产注意事项
201 不锈钢合金元素稳定性较差,相较 304 更加容易出现焊点生锈、脆化;焊接 201 材料应当降低焊接热量,电极压力适度上调,完工之后焊点位置尽量避免强酸强碱清洗剂触碰。只要做好电极养护、表面预处理、时序参数配比,便能够实现不锈钢工件大批量稳定点焊加工。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


