









中频点焊机焊接发黑、焊点发黄、板面烧黑根治方法!不锈钢、镀锌板通用
发布时间:2026-08-17 浏览次数:135
钣金量产中,除了虚焊、飞溅问题,最影响产品外观、增加打磨成本的就是焊点发黑、板面发黄、局部烧黑。很多工厂焊接后的工件,焊点一圈黑印、板面氧化发黄,必须人工打磨、抛光、除黑,耗时耗料。尤其是不锈钢、镜面件、家电外观件,轻微发黑直接判定不良,报废率居高不下。
多数师傅认为焊点发黑是电流不够或电流过大,反复乱调参数,结果越调越黑、甚至烧板变形。其实中频点焊机焊点发黑、发黄,本质是高温氧化、热量堆积、材质气化物残留、散热不良导致的工艺问题,不是设备故障。本文详细拆解发黑原因、不同材质针对性解决方案、零发黄焊接工艺,一次性彻底根治。
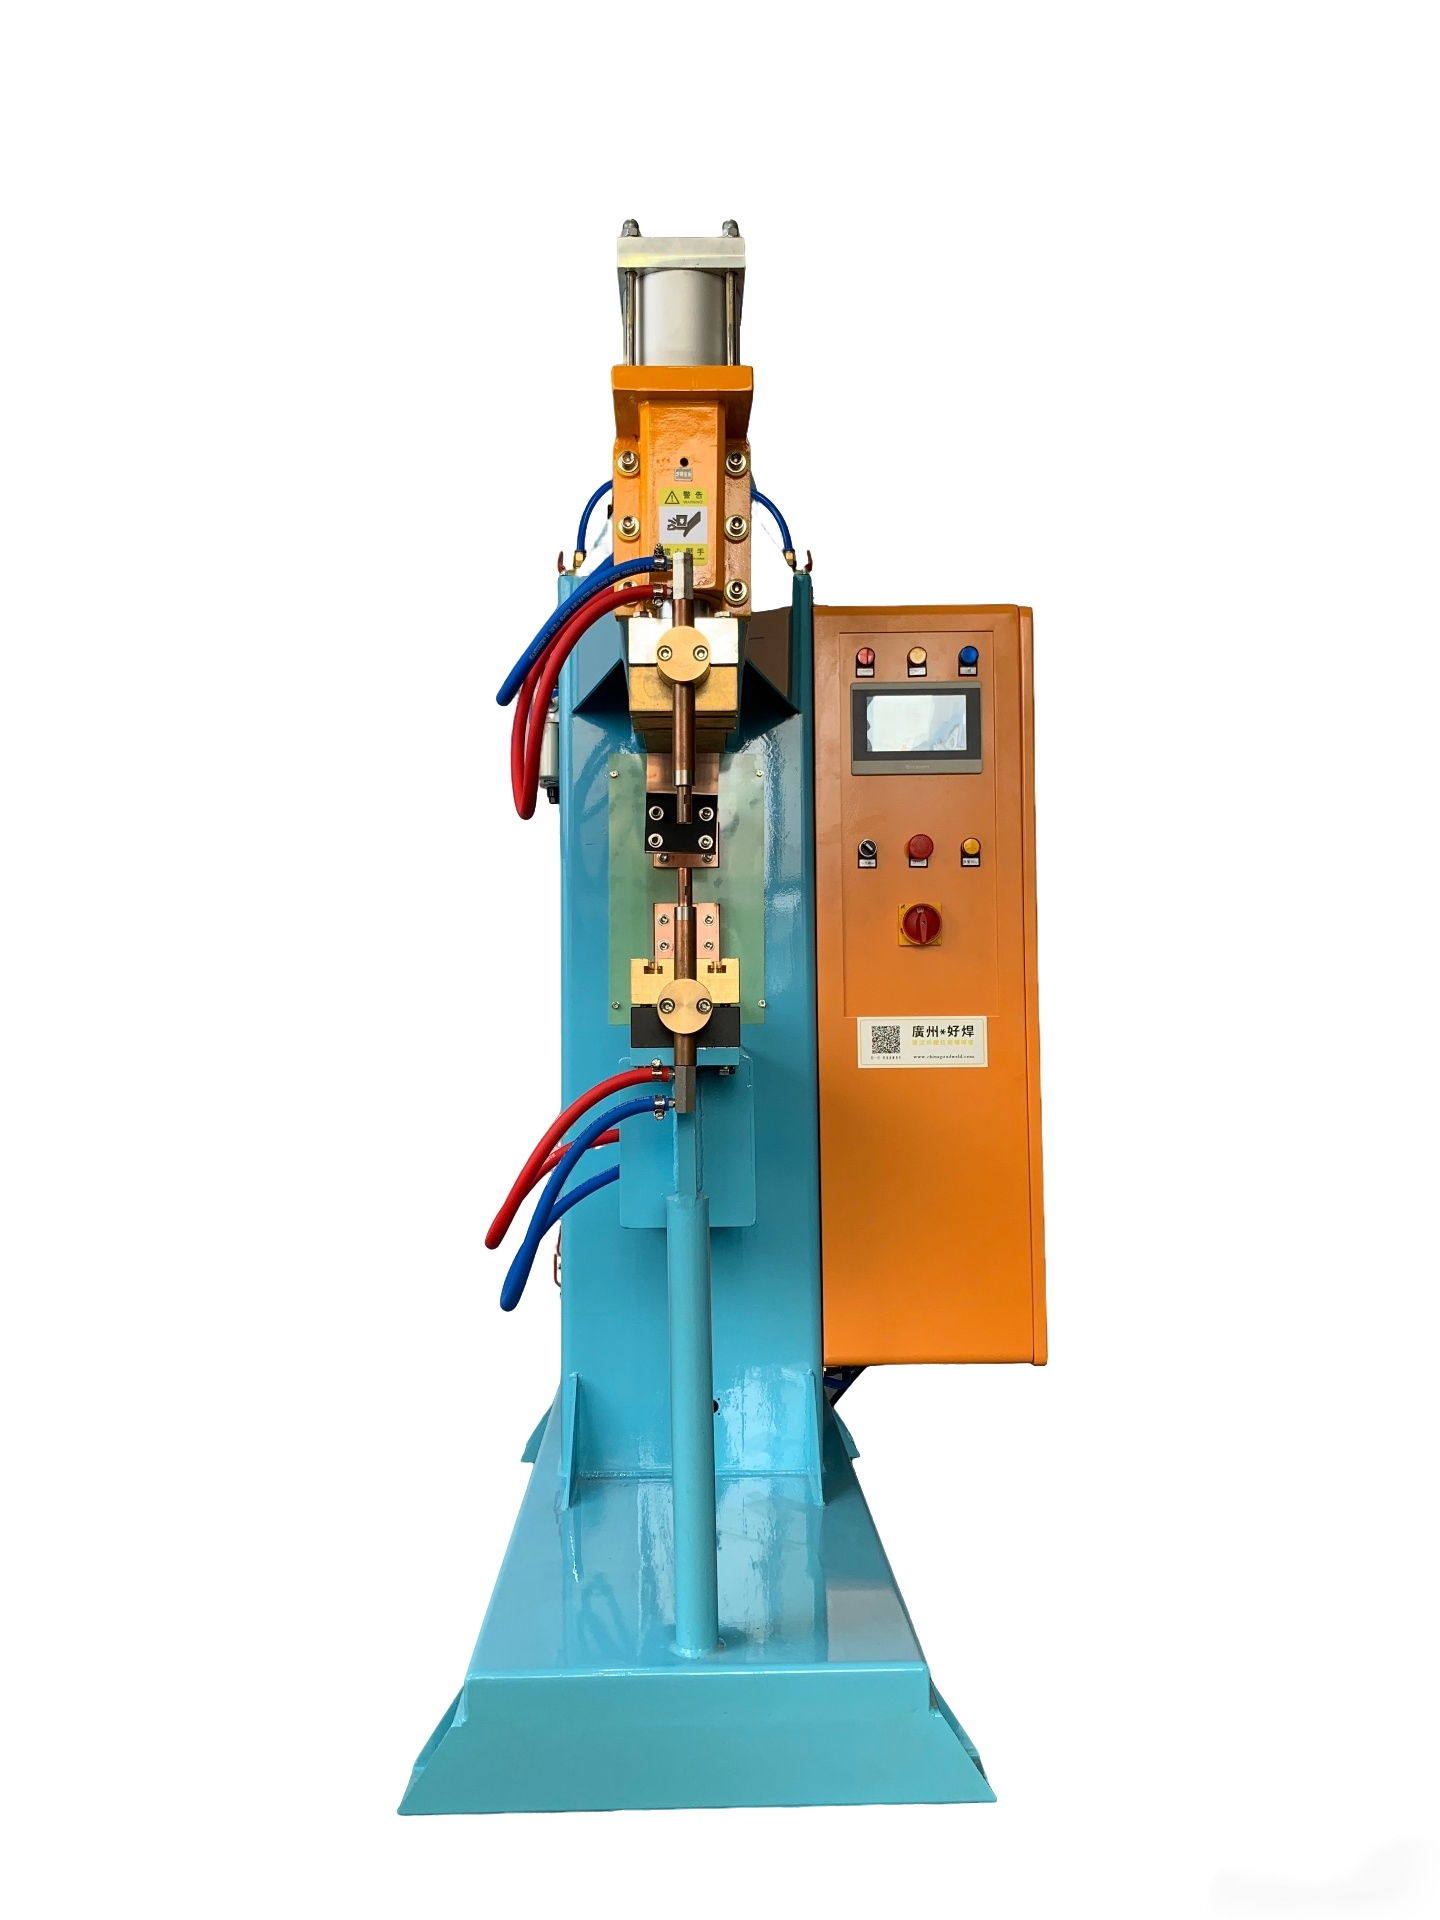
一、焊点发黑、板面发黄的四大根本原因
1、高温停留时间过长,金属氧化加剧
中频焊机热量集中、升温快,如果焊接时序设置过长,焊点区域长期处于高温状态,金属表面与空气接触快速氧化,形成黑色氧化层、黄色灼烧印记,是外观件发黑的头号原因。
2、板材表面油污、杂质高温碳化
工件表面拉伸油、灰尘、锈迹、污渍未清理干净,焊接瞬间高温会让有机物直接碳化,附着在焊点周围,形成一圈顽固黑印,常规打磨都很难去除。
3、镀锌层高温气化残留
镀锌板焊接时,锌层熔点极低,高温快速气化、分解,产生氧化锌烟雾残渣,堆积在焊点周边,形成发黄、发黑、发灰的脏污痕迹,也是镀锌板焊接普遍发黑的核心诱因。
4、电极温度过高、散热不良
设备水冷不畅、电极长期高温,焊接时电极热量反向传导至工件表面,造成板面二次灼烧,焊点边缘发黑、发暗,连续量产越焊越黑。
二、通用根治方案(所有材质通用,直接落地)
1、缩短高温时序,快熔快冷减少氧化
想要焊点不发黑,核心不在于电流大小,而在于减少高温停留时间。采用中大电流、超短焊接时间,快速完成熔合,瞬间结束高温状态,从根源减少金属氧化,杜绝发黄发黑。
2、焊前彻底清理工件表面
批量焊接前,清理板材表面油污、粉尘、氧化皮、锈迹。外观件可提前做脱脂清洁,避免杂质高温碳化残留,大幅降低焊点黑印,减少后期打磨工序。
3、优化分段预热工艺,避免瞬间灼烧
针对易发黑材质,禁用一次性猛热焊接。采用小电流温和预热,缓慢释放表层杂质与锌层气体,再进行主焊熔合,避免瞬间高温炸裂、碳化残留,焊点干净光亮。
4、保证电极恒温散热
保持水循环通畅、水温恒定,避免电极高温积热。定期清理电极粘渣、氧化层,保证电极导热均匀,不会出现局部高温灼烧板面,杜绝批量发黑。
三、不同材质专属去黑、防发黄工艺
1、不锈钢焊接防发黑工艺
不锈钢最容易高温氧化发黑,调试核心为短时速熔、低蓄热。严禁小电流长时间焊接,长时间保温会让焊点大面积氧化、发黑发脆。适当提升电流、压缩焊接时长,焊后快速冷却,焊点光亮无黑边、韧性充足。
2、镀锌板焊接防发黄发黑工艺
镀锌板发黑多为锌气化残留,必须启用两段式预热除锌工艺。第一段小电流预热温和蒸散锌层,第二段精准主焊熔合,配合适中压力封闭缝隙,减少锌渣残留,板面干净无黄边、无黑圈。
3、冷轧板、碳钢防烧黑工艺
碳钢材质不易氧化发黑,大多是油污、积热导致。重点清理板材表面污渍,优化焊接时序,避免热量堆积,无需复杂参数,即可实现焊点干净、无发黄灼烧痕迹。
四、连续量产越焊越黑的解决办法
很多工厂开机前几十个工件焊点干净,量产越久越黑、黄边越严重,属于典型的设备积热+电极氧化问题。
长时间连续生产,电极温度持续升高、端面轻微氧化,导电不均匀,局部热量飙升,导致后期工件批量发黑。解决方式:定时修磨电极、保持水冷恒温、启用设备热量补偿,避免设备热堆积,保证全天焊点色泽统一、干净无黑印。
五、新手最容易踩的三大调参误区
误区一:焊点发黑就减小电流:电流过小、焊接时间拉长,高温停留更久,氧化更严重,焊点黑圈更大、还容易虚焊。
误区二:追求过大多段预热:预热次数过多、时间过长,反复加热板材,持续氧化,板面发黄发黑无法避免。
误区三:忽略电极清洁:电极粘渣发黑,会直接沾染工件、造成焊点脏污,很多外观不良都是电极不洁导致。
六、工厂工艺整改真实案例
一家精密家电钣金厂,主打不锈钢、镀锌板外观件生产,长期存在焊点发黑、板面发黄问题,每批次工件都需要全员人工抛光打磨,打磨工时成本极高,且部分工件打磨后留有痕迹,影响外观出货。
车间原本一直靠降低电流改善,问题始终反复。通过工艺整改:取消长时间保温参数、改用短时速熔工艺、增加焊前脱脂清洁、启用分段预热除锌工艺、规范电极定时修磨。整改后,焊点干净光亮、无黑边无黄印,无需大面积打磨,外观良品率大幅提升,返工成本大幅下降。
七、总结
中频点焊机焊点发黑、发黄、板面烧黑,核心不是电流大小问题,而是高温蓄热、杂质碳化、工艺时序不匹配。掌握“快熔快冷、分段除杂、恒温散热、电极洁净”四大原则,就能彻底解决各类材质焊接发黑问题,实现免打磨、高外观、稳定量产。广州好焊深耕中频点焊工艺优化,针对外观件、精密件难焊问题提供专属调试方案,帮助工厂降本增效、提升产品外观品质。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


