









中频点焊机镀锌板焊点发黄发黑怎么解决?工艺调试方案
发布时间:2026-09-11 浏览次数:41
机箱机柜、家电钣金、五金支架生产大量使用镀锌板,中频点焊量产过程中,经常出现焊点及周边发黄发黑的现象。焊点拉力合格,但表面氧化痕迹明显,需要额外打磨处理,增加人工成本,严重影响工件外观品质。很多现场调试人员疑惑:中频点焊机输出稳定,为什么镀锌板点焊焊点容易发黄发黑?单纯降低电流,虽然氧化减轻,却极易出现虚焊,焊点强度不达标。镀锌板焊点变色属于镀锌材质特有的工艺难题,需要针对性优化焊接时序。本文结合广州好焊多年量产实战经验,一问一答拆解焊点发黄发黑诱因,附带工艺参考参数,帮助工厂改善焊点外观不良。
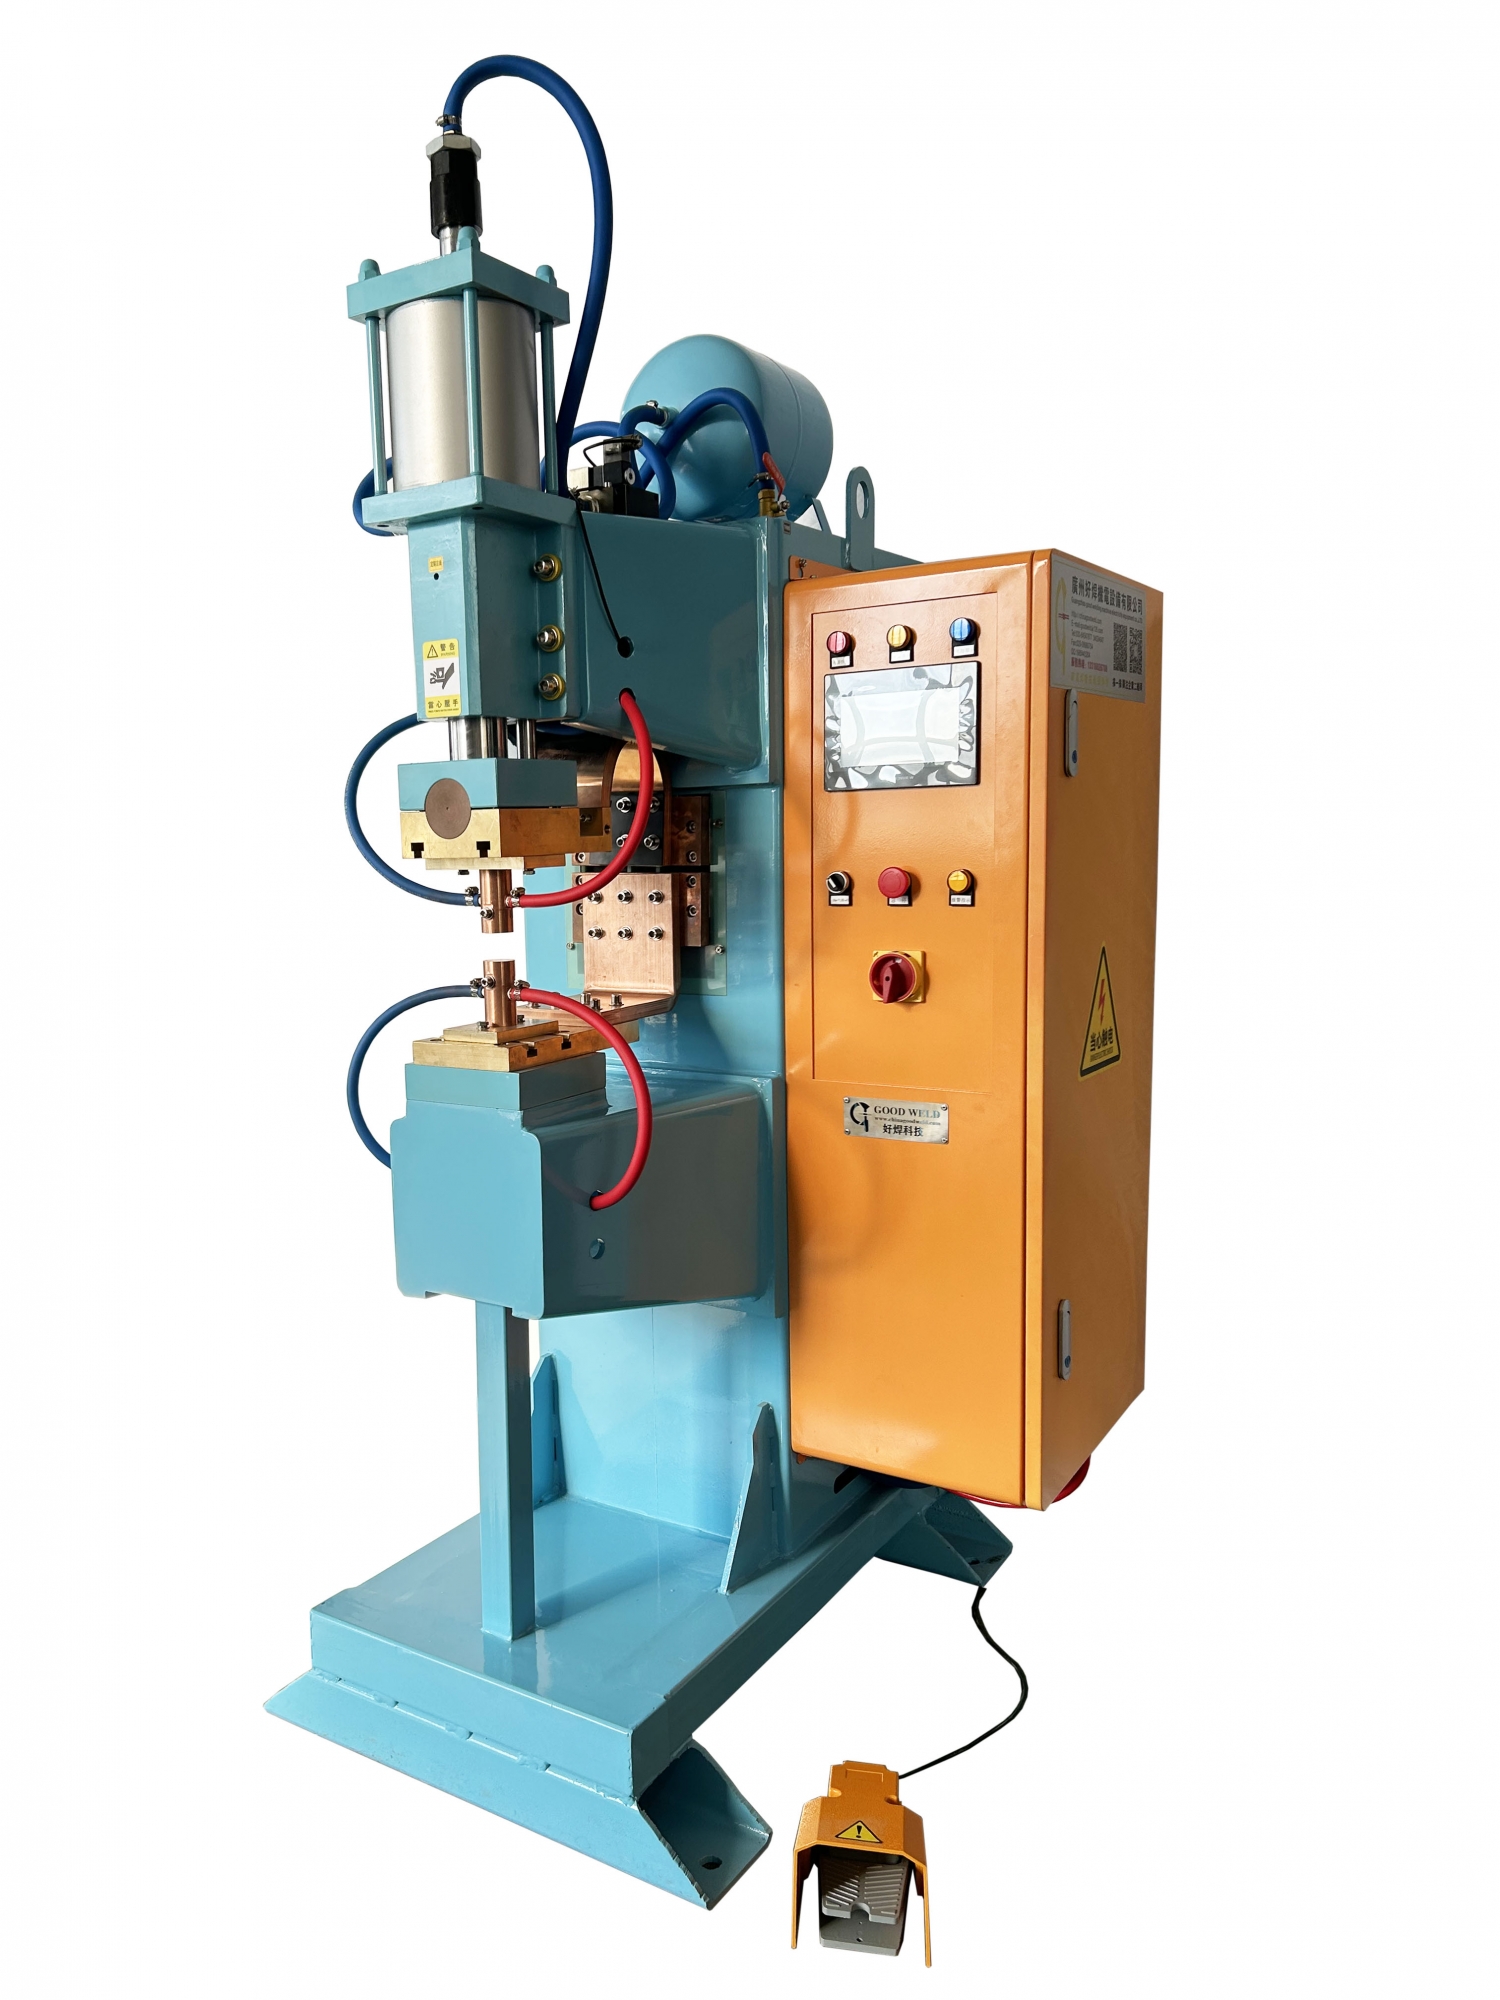
一、中频点焊机镀锌板焊点发黄发黑是什么原因?
镀锌层熔点很低,焊接瞬间高温会让锌层熔化、汽化,生成氧化锌氧化物,附着在焊点表面形成黄、黑色印记。很多人误以为变色只和电流大小有关,其实通电时间过长、热输入堆积、电极冷却不足、板材表面油污、保压时序不合理,都会加重焊点氧化变色。
是不是单纯降低焊接电流就能解决发黄发黑?并不行。电流不足会造成熔核成型偏小,焊点拉力达不到标准。改善变色的核心思路:控制峰值热输入,缩短高温停留时间,优化预热除锌工艺,保证电极散热,在保证焊点拉力前提下减少锌层氧化。
为什么连续生产一段时间后,焊点发黑会越来越严重?长时间焊接,电极端面粘锌结瘤,散热能力下降,热量持续堆积,氧化反应加剧,焊点色差会越来越明显。
二、不同焊点发黄发黑表现对应的调试方案
1、焊点整体发黑,镀层大面积烧蚀是什么因素造成?焊接峰值电流过大,热输入集中,锌层大量汽化氧化。
中频点焊机应当怎样调整参数:小幅降低主焊接电流;缩短通电时长,减少高温停留时间。
2、焊点外圈一圈黄色氧化环,焊点中心正常是什么因素造成?预热能量偏高;保压时间过长,高温持续烘烤周边镀锌层。
中频点焊机应当怎样调整参数:下调预热电流;适当缩短保压时间,保障电极散热。
3、设备刚开机焊点发黑严重,量产一段时间有所好转是什么因素造成?冷机状态冷却水温度低,电极散热不稳定,热量堆积。
中频点焊机应当怎样调整参数:开机前试焊样品预热设备;冷机生产适当降低热输入,设备稳定后恢复基准参数。
4、更换镀锌板材批次后,焊点突然批量发黄发黑是什么因素造成?新板材镀锌层厚度、表面防锈油含量发生变化,更容易氧化。
中频点焊机应当怎样调整参数:清理板材焊接区域油污;重新试焊微调参数,保存对应批次工艺配方。
三、中频点焊镀锌板改善焊点变色参考参数表)
表格
| 板材类型 | 板厚组合 (mm) | 焊接压力 (MPa) | 时序配置 | 焊接电流 (KA) | 焊接时间 (ms) | 量产效果说明 |
|---|---|---|---|---|---|---|
| 镀锌薄板 | 0.8+0.8 | 0.25‑0.30 | 低预热 + 短通电 | 4.9‑5.6 | 180‑220 | 轻微色差,无明显发黑 |
| 常规镀锌钣金 | 1.0+1.0 | 0.29‑0.34 | 梯度缓热工艺 | 5.5‑6.2 | 200‑240 | 镀层损伤小,焊点外观干净 |
| 厚镀锌板 | 1.2+1.2 | 0.32‑0.38 | 均衡散热时序 | 6.1‑6.8 | 230‑270 | 抑制大面积氧化发黄 |
| 镀锌板 + 冷轧板 | 1.0+1.0 | 0.30‑0.35 | 单侧控温工艺 | 5.6‑6.3 | 210‑250 | 兼顾焊点强度与外观色差 |
提示:上表为基准参数,量产仅允许 ±5% 区间微调;参数调试完成后,同步抽检焊点外观与拉力强度。
四、焊点发黄发黑调试高频误区
焊点发黑,直接降低电流就可以吗?不行,电流过低熔核成型不足,极易产生虚焊,引发批量质量问题。
焊点轻微发黄不影响强度就不用处理?不对,残留氧化层后期容易返锈,存在客户退货风险。
一套参数可以适配所有批次镀锌板?不可以,不同批次镀锌层厚度差异大,工艺参数需要重新调试。
电极表面看着完好就不用维护?不对,电极粘锌会降低散热能力,持续加重焊点氧化发黑。
五、量产实操管控要点
量产前为什么要首件检查焊点外观?镀锌板来料镀层状态存在波动,首件同时确认外观和拉力合格,再批量投产。
电极日常维护重点是什么?定期打磨电极端面,去除表面锌瘤,保证电极导热散热稳定。
镀锌板来料有什么注意事项?板材表面防锈油、油污会加剧氧化,焊接前清理焊接区域杂质。
总结
中频点焊机焊接镀锌板出现焊点发黄发黑,本质是锌层在高温下氧化,不单单是电流参数问题。调试优先优化预热时序、控制高温停留时间,保证电极冷却水循环稳定,配合首件抽检,就可以有效控制焊点氧化变色问题。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


