









为什么现在工厂都在用螺母点焊机?取代传统工艺的核心量产优势
发布时间:2026-09-22 浏览次数:1
早些年很多工厂固定螺母靠“钻孔攻牙、手动压铆、普通焊机点焊”三种方式。但随着订单批量变大、品质标准变严、人工成本上涨,这三种传统工艺全部暴露致命短板:效率跟不上产能、螺纹易滑牙脱落、良品率低、客户扭力抽检不达标。
如今绝大多数正规量产工厂,已全面替换中频螺母专用点焊机(凸焊机)。不是跟风升级,而是传统工艺已经无法满足现代制造业的量产要求。本文深度拆解工厂普及螺母点焊机的真实原因,讲透它取代传统工艺的核心价值。
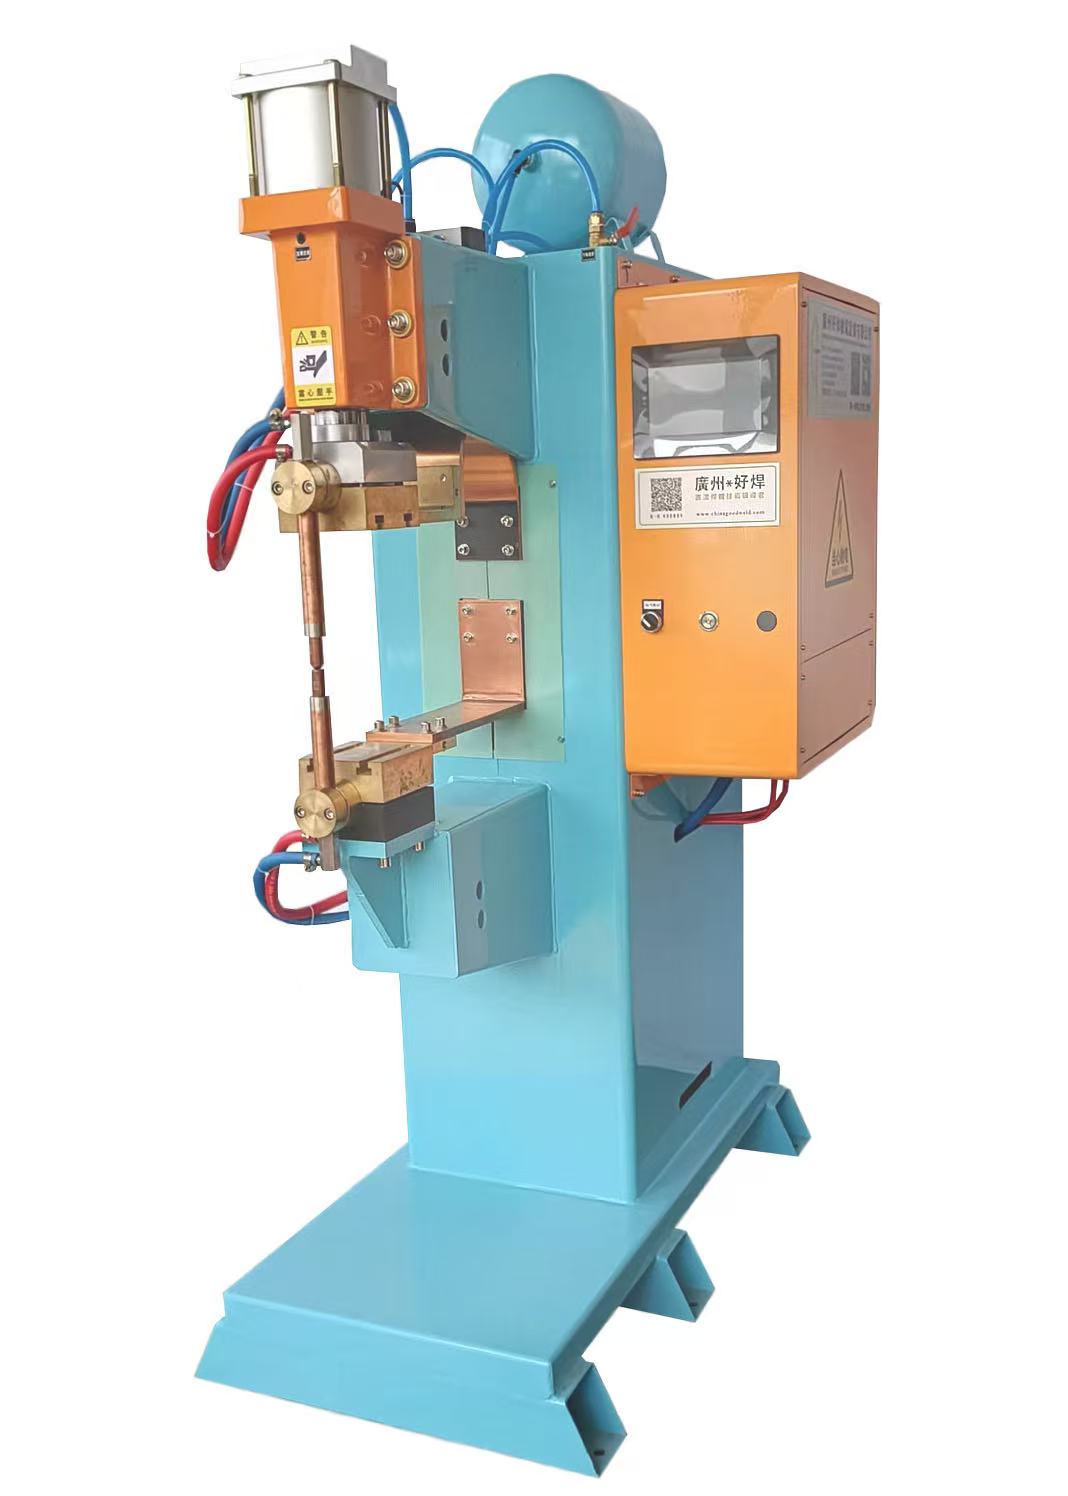
一、螺母点焊机 vs 传统固定工艺 量产差距对比
生产工艺 | 生产效率 | 焊接牢固度 | 不良返修率 | 人工成本 | 适配量产能力 |
|---|---|---|---|---|---|
中频螺母点焊机 | 极快,一秒成型,可联动自动化流水线 | 冶金熔合,板材撕裂螺母不脱落,扭力稳定达标 | 极低,无虚焊、无滑牙、无开裂 | 低,参数固化、傻瓜式操作,不依赖老师傅 | 适合大批量、高标准、长期量产 |
普通点焊机点焊螺母 | 中等,频繁调机耽误产能 | 不稳定,批量扭力漂移,假性虚焊多 | 高,随机脱焊、炸火、烧螺纹频发 | 高,依赖人工经验反复调试返修 | 仅适合小批量打样,无法量产 |
钻孔攻牙工艺 | 极慢,钻孔、攻牙、清理多道工序 | 一般,受力易滑牙、烂牙,抗震性差 | 高,丝锥易损耗、螺纹精度不稳定 | 极高,工序多、耗时长、人工依赖强 | 无法适配大批量订单,产能瓶颈大 |
手动压铆工艺 | 慢,人工对位压装,节拍受限 | 较差,纯机械挤压固定,震动易松动脱落 | 偏高,压偏、压不紧、板材变形多 | 高,人工劳动强度大、效率低 | 仅适合小批量简易产品 |
二、工厂普及螺母点焊机的6大核心刚需原因
1、焊接强度碾压传统工艺,稳过客户扭力抽检
攻牙是螺纹咬合固定、压铆是机械挤压固定,两者都属于“物理固定”,抗震性差,产品运输、装配、震动使用过程中极易滑牙、松动、脱落,无法满足汽配、新能源、高端家电的严苛品质要求。
螺母点焊机采用凸焊冶金熔合工艺,螺母凸点与钣金高温熔合为一体,属于结构性熔接。焊点致密饱满、抗拉强度高、抗震性极强,实测可做到板材撕裂、螺母不脱落,批量扭力数值均匀稳定,百分百通过客户抽检与品质溯源。
2、产能大幅翻倍,解决工厂生产瓶颈
传统攻牙、压铆工序繁琐、节拍缓慢,单人单日产量有限,遇到大订单极易拖期,成为整条流水线的产能短板。普通点焊机频繁调机、修磨、处理不良,同样无法满产。
专用螺母点焊机焊接节拍短、成型快,单颗螺母一秒快速成型,无需二次攻牙、通牙、打磨处理。同时支持参数固化、一键换款,可对接自动送料螺母机构、机械手流水线,实现无人化高速量产,产能相比传统工艺直接翻倍,彻底解决产能瓶颈。
3、杜绝批量不良,砍掉高额返修报废成本
传统工艺痛点多:攻牙易烂牙、压铆易松动、普通点焊易虚焊炸火,每天产生大量不良品,返工、补焊、报废损耗巨大,直接压缩工厂利润。
中频螺母点焊机搭载专属预热、主焊、缓热、保压时序工艺,镀锌板不炸火、不锈钢不开裂、薄板不变形、螺纹不烧坏,从根源杜绝虚焊、脱焊、变形、飞溅等所有不良。焊后产品无需打磨、无需通牙、无需补漆,零返修直接出货,大幅降低生产成本。
4、适配全材质全规格,产品升级无限制
传统工艺局限性极强,薄板无法攻牙、不锈钢压铆易打滑、高强度螺母普通点焊焊不牢,严重限制工厂产品品类与高端订单承接。
螺母专用点焊机兼容性极强,可稳定焊接冷轧板、镀锌板、热镀锌板、不锈钢、薄板等各类材质,适配四方螺母、六角螺母、压铆螺母等全规格工件。一台设备覆盖全厂螺母焊接工况,支持产品迭代、高端订单升级,提升工厂接单竞争力。
5、摆脱人工依赖,解决招工难、技术依赖问题
传统工艺高度依赖熟练技工,攻牙、压铆、普通点焊都需要经验调试,老师傅薪资高、流动性大,新手无法快速上手,极易造成品质波动和产能不稳定。
螺母点焊机实现工艺标准化、操作傻瓜化,成熟参数一键储存调用,换款无需反复调试,普通员工简单培训即可上岗。彻底摆脱对资深技工的依赖,降低用工门槛和人工管理成本。
6、适配智能工厂升级,符合现代化量产标准
当前制造业全面走向自动化、数字化、绿色化,老旧的攻牙、压铆、普通点焊工艺,无法对接智能流水线,工艺无法溯源、品质无法管控,不符合高端客户供应链准入标准。
螺母专用中频点焊机支持数据溯源、自动化对接、24小时满负荷稳定量产,节能低耗、故障率低,完全适配智能工厂、绿色工厂生产标准,是进入高端供应链的必备生产设备。
三、总结:螺母点焊机是制造业降本提质的必然选择
工厂全面普及螺母点焊机,不是设备升级,而是生产工艺的迭代升级。它彻底解决了传统攻牙、压铆、普通点焊效率低、强度差、不良高、成本高、不稳定的所有痛点,实现了螺母焊接“更快、更牢、更稳、更省”的标准化量产。
对于想要稳定高端订单、提升产能、降低损耗、摆脱人工依赖的钣金、汽配、家电、新能源工厂,螺母专用点焊机已是量产刚需设备,是企业提质、降本、增效的核心利器。
如果您对我们的产品:螺母点焊机、中频点焊机、压铆螺母焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(螺母点焊机)
上一条:为什么工业量产都用中频点焊机?中频点焊替代传统焊机的核心理由
下一条:没有了


