



螺母点焊机焊接四角螺母参数怎么调?螺母凸焊实操指南
发布时间:2026-10-06 浏览次数:1
四角螺母依靠四个凸点集中发热完成凸焊,调参遵循先压力时序、后电流能量,优先保证四个凸点同时贴合板材。压力不可过大,避免提前压塌凸点造成虚焊;预压时间充足消除间隙,电流由低往上逐步提升,保证四点同步熔合,解决虚焊、四点熔接不均、炸点、烧牙滑牙等量产问题。
四角方形螺母广泛用于机箱机柜、家电钣金、汽车零部件,四个凸点需要同步熔化才能保证扭力达标。现场调试经常出现两点焊牢两点虚焊、飞溅烧螺纹、螺母压塌变形。四角螺母凸焊和普通点焊逻辑不同,压力、时序、电流三者需要精准匹配。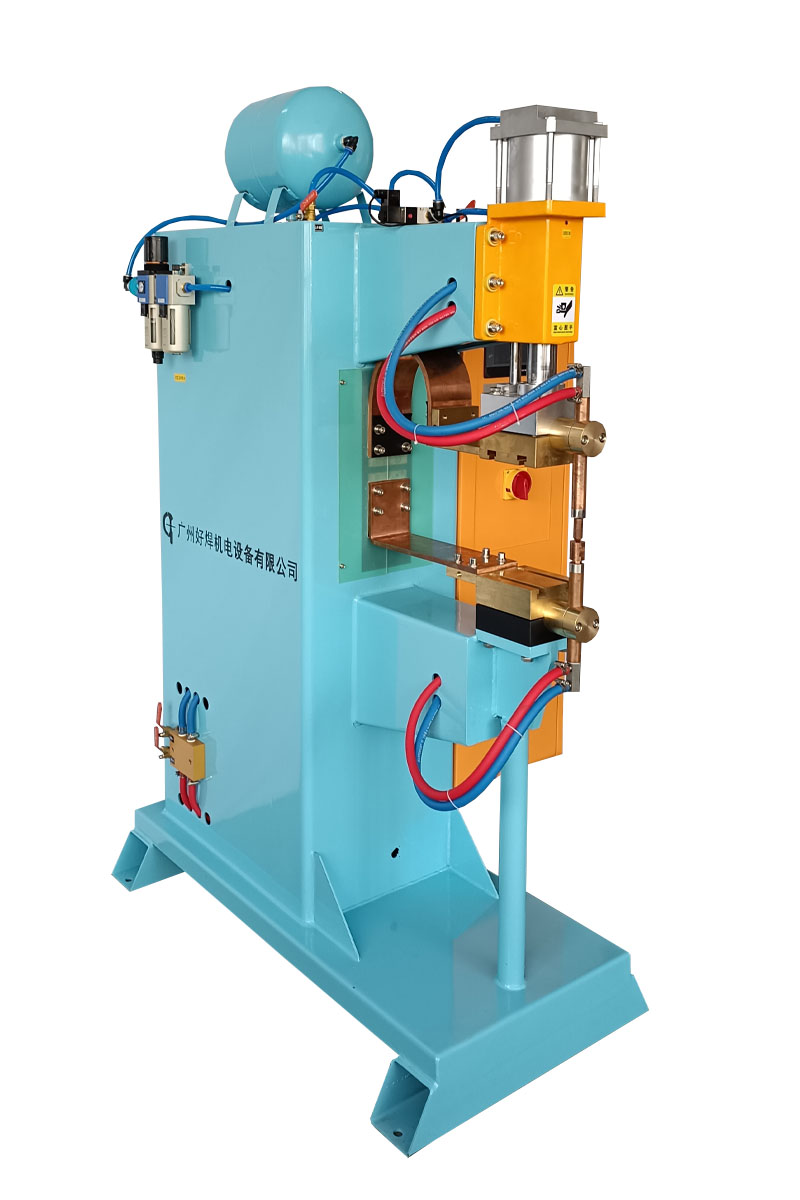
一、四角螺母中频凸焊参考参数表(冷轧板,基准参考)
螺母规格 | 母材板厚(mm) | 焊接压力(kN) | 预压时间(ms) | 焊接时间(ms) | 保压时间(ms) | 参考电流(kA) |
|---|---|---|---|---|---|---|
M4四角螺母 | 1.0‑1.2 | 1.8‑2.2 | 400‑500 | 100‑140 | 250‑350 | 5.0‑6.0 |
M5四角螺母 | 1.2‑1.5 | 2.2‑2.6 | 450‑550 | 120‑160 | 300‑400 | 6.0‑7.0 |
M6四角螺母 | 1.5‑2.0 | 2.6‑3.2 | 500‑600 | 140‑180 | 350‑450 | 7.0‑8.5 |
M8四角螺母 | 1.5‑2.0 | 3.2‑4.0 | 550‑650 | 160‑200 | 400‑500 | 8.5‑10.0 |
备注:镀锌板焊接同等规格螺母,压力上调0.3‑0.5kN,焊接时间小幅加长;参数仅作基准,实际根据凸点高度、来料公差做±5%微调。
二、四角螺母标准化调参五步流程
第一步:机械工装检查(优先做)
校正上下电极平行度,定位销无磨损,保证四角螺母放进去无晃动、不歪斜;四个凸点要同时贴紧板材,不能单点悬空。电极端面保持平整干净,无积铜烧蚀。
第二步:设定焊接压力
压力从表格下限起步,压力太大直接压平凸点,热量无法集中,出现整体虚焊;压力太小,凸点压溃不同步,飞溅严重。四角螺母核心:保留凸点高度,依靠凸点聚热,不靠高压挤压扭力。
第三步:设置时序参数
预压时间一定要充足,保证气缸完全到位,四个凸点全部压紧板材再输出电流;保压时间不能缩短,熔核在压力下冷却,提升焊点致密性。镀锌钣金建议开启软启动/预热段,降低瞬间飞溅。
第四步:电流调试
电流从参考下限开始,每次上调0.3‑0.5kA,禁止一次性给到最大值。试焊后做扭力测试,以扭力达标、螺纹完好、四点均出现熔接痕迹为合格。
第五步:批量验证
连续试焊10‑20个,观察四点熔合是否均匀,做扭力、通止规检测,确认无虚焊、无烧牙再投入量产。
三、四角螺母焊接不良现象与参数调整对照表
不良现象 | 主要原因 | 调整方案 |
|---|---|---|
螺母虚焊,扭力不足,容易脱落 | 电流时间不足;压力过大压塌凸点;预压不足 | 适当降低焊接压力;小幅提升电流或加长焊接时间;加长预压 |
四点熔合不均,两点焊牢两点虚焊 | 电极不平行,螺母定位歪斜,凸点高度公差,受力不均 | 校正电极平行度与工装定位;加长预压;检查螺母来料凸点质量 |
炸火飞溅,板材炸坑,螺纹粘渣 | 预压不足,间隙大;电流瞬间过大;压力偏小 | 加长预压,适当提高压力;降低峰值电流,开启软启动焊接;清理板材油污 |
螺母变形、滑牙,通止规过不去 | 压力过大;热输入太高,螺母受热软化 | 降低焊接压力;缩短焊接时间,减小电流,控制整体热量 |
板材背面压痕很深、凹陷 | 压力偏大,热输入过高 | 下调压力,降低电流,缩短焊接时长 |
四、四角螺母凸焊实操关键要点
1. 凸点高度是基础,来料凸点过低、磨损,无论怎么调参数都很难焊好,优先管控螺母来料。
2. 镀锌板材焊接四角螺母,锌层容易气化飞溅,优先加大压力,再用预热分段焊接,不要一味加大主焊电流。
3. 自动送料机型,重点校准落料定位,螺母倾斜入料直接造成四点受力不一致,批量出现单边虚焊。
4. 连续量产过程电极会积铜磨损,定时修磨电极,防止参数漂移,出现批量不良。
5. 判断合格标准:扭力满足工艺要求,螺纹通止规检测合格,四个凸点位置均形成熔接,无明显飞溅残渣。
五、现场调试常见误区
❌ 虚焊就一味加大压力,把凸点直接压平,失去凸焊聚热效果,越压越虚焊。
❌ 省略预压时间,螺母没有压紧就通电,持续炸火飞溅。
❌ 只看外观,不做扭力与螺纹通止规检测,出现隐性不良。
❌ 四点熔合不均只调电流,忽略电极平行度、工装定位机械问题。
总结
四角螺母凸焊的核心是让四个凸点同步受压、同步熔化。调试顺序优先解决工装、电极、定位,再调压力时序,最后微调电流能量。不能依靠高压硬挤压实现扭力,通过合理参数让四个凸点充分熔合,就可以稳定解决虚焊、偏焊、炸火、螺母滑牙等量产问题,适配机箱机柜、家电、汽车零部件批量生产。
如果您对我们的产品:螺母点焊机、中频点焊机、压铆螺母焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(螺母点焊机)
上一条:螺母点焊机焊接螺母怎么才能不虚焊?螺母焊接虚焊根治方案
下一条:没有了


