



中频点焊机镀锌板点焊参数怎么选?镀锌板焊接参数表
发布时间:2026-10-09 浏览次数:1
镀锌板点焊不能直接套用冷轧板参数,需要采用预压 + 预热排锌 + 主焊熔核 + 保压冷却四段时序工艺。预热用来平稳挤出接触面锌层,防止炸火、起皮与虚焊,主焊阶段平缓形成熔核,参数仅作为基准,量产前一定要试焊做拉力验证。
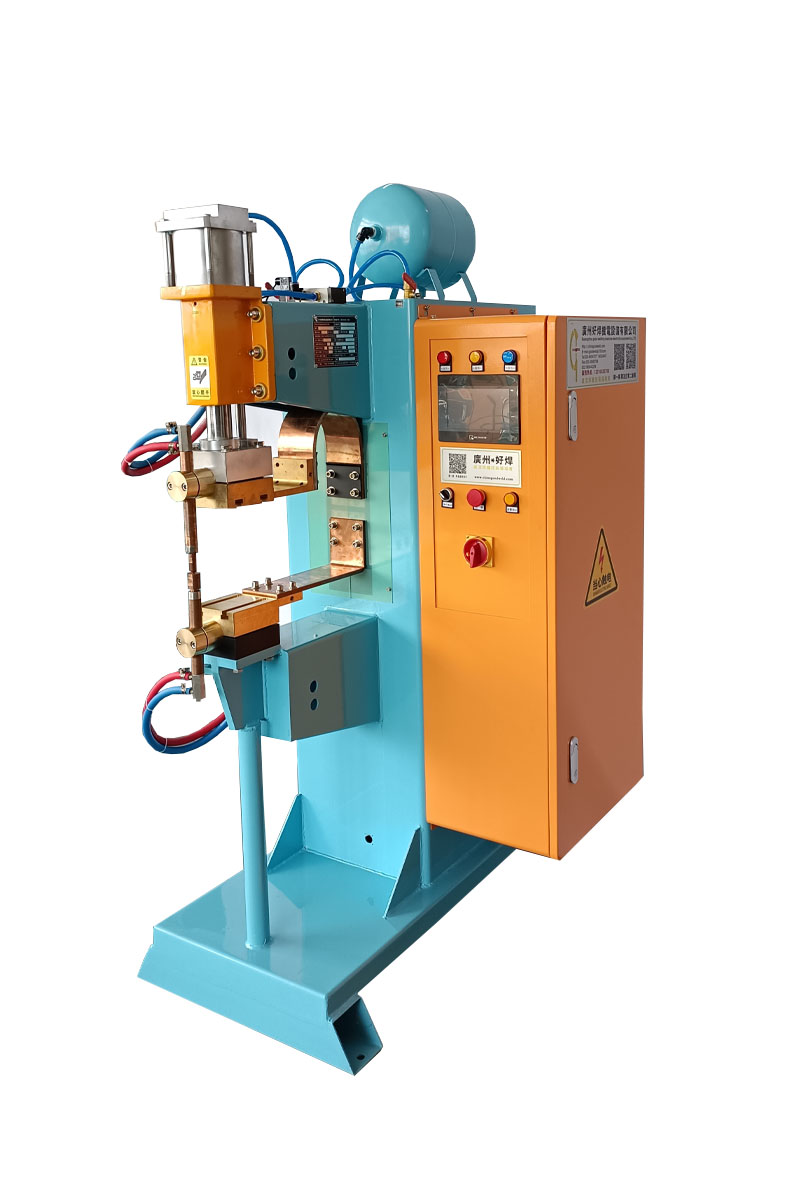
一、镀锌板中频点焊参考参数表(热浸镀锌板,两层等厚搭接)
表格
| 板材厚度 | 预压时间 | 预热时间 | 预热电流 | 主焊时间 | 主焊电流 | 保压时间 | 焊接压力 |
|---|---|---|---|---|---|---|---|
| 0.8mm 镀锌板 | 0.6s | 60ms | 基准电流 40% | 200ms | 基准电流 75% | 0.3s | 0.28MPa |
| 1.0mm 镀锌板 | 0.7s | 70ms | 基准电流 45% | 220ms | 基准电流 80% | 0.3s | 0.30MPa |
| 1.2mm 镀锌板 | 0.7s | 80ms | 基准电流 45% | 240ms | 基准电流 82% | 0.35s | 0.32MPa |
| 1.5mm 镀锌板 | 0.8s | 90ms | 基准电流 50% | 260ms | 基准电流 85% | 0.35s | 0.35MPa |
二、参数说明
基准电流:设备满量程电流定义为 100%,根据焊机功率实际微调。
电极选用铬锆铜球面电极,端面 R25~R50,水冷必须持续开启。
电镀锌板材镀层薄,可将预热电流下调 5%;厚锌层热浸镀锌,预热时间可增加 10~20ms。
压力为气缸气压参考值,不同气缸出力存在差异,优先保证板材贴合无间隙。
三、参数调试优先级
预压:保证电极充分压紧工件,消除板材间隙,避免焊接打火。
预热:镀锌板核心参数,低电流缓慢排锌,减少飞溅、镀层起皮。
主焊电流 / 时间:控制熔核大小,保障焊点剪切拉力。
保压:熔核冷却定型,防止焊点收缩开裂。
四、不良对应的参数微调方法
表格
| 不良现象 | 调整方案 |
|---|---|
| 焊接炸火飞溅 | 降低主焊电流,适当延长预热时间,小幅提高压力 |
| 虚焊、焊点一拉脱落 | 小幅提升预热电流,检查电极端面,延长预压时间 |
| 焊点起皮、锌层脱落 | 降低主焊峰值电流,缩短保压时间,减少热影响区 |
| 电极粘锌严重 | 加大冷却水流量,降低预热电流,定时修磨电极头 |
| 熔核偏小拉力不足 | 小幅降低焊接压力,增加主焊时间,不要一次性加大电流 |
五、重要注意事项
本表为通用参考参数,板材镀层厚度、搭接间隙、电极磨损、气源波动都会影响焊接效果,正式生产前必须首件试焊。
严禁直接取消预热,直接使用主焊大电流焊接,极易批量炸火、虚焊。
连续生产时电极会积锌,每间隔一定数量工件需要修磨电极端面,保证焊接一致性。
总结
镀锌板中频点焊核心是分段时序工艺,依靠预热平稳排出锌层,配合匹配的压力与热输入,兼顾焊点强度与外观。调试时优先调整时序和压力,电流作为最后微调项,稳定工艺,减少批量不良。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
上一条:中频点焊机焊机柜为什么老是炸火喷渣?镀锌钣飞溅根治方案
下一条:没有了


