



中频点焊机焊接滑轨出现卡顿不顺怎么解决?原因及解决办法
发布时间:2026-10-13 浏览次数:1
抽屉滑轨属于滑动运动件,焊接完成后除了拉力要达标,滑动手感是重要质检项。很多滑轨焊点强度合格,但推拉阻滞、有卡点,大批量退货返工,大多是焊点压痕、工件变形、工装和工艺时序问题造成的,下面给大家系统的排查和改善方案。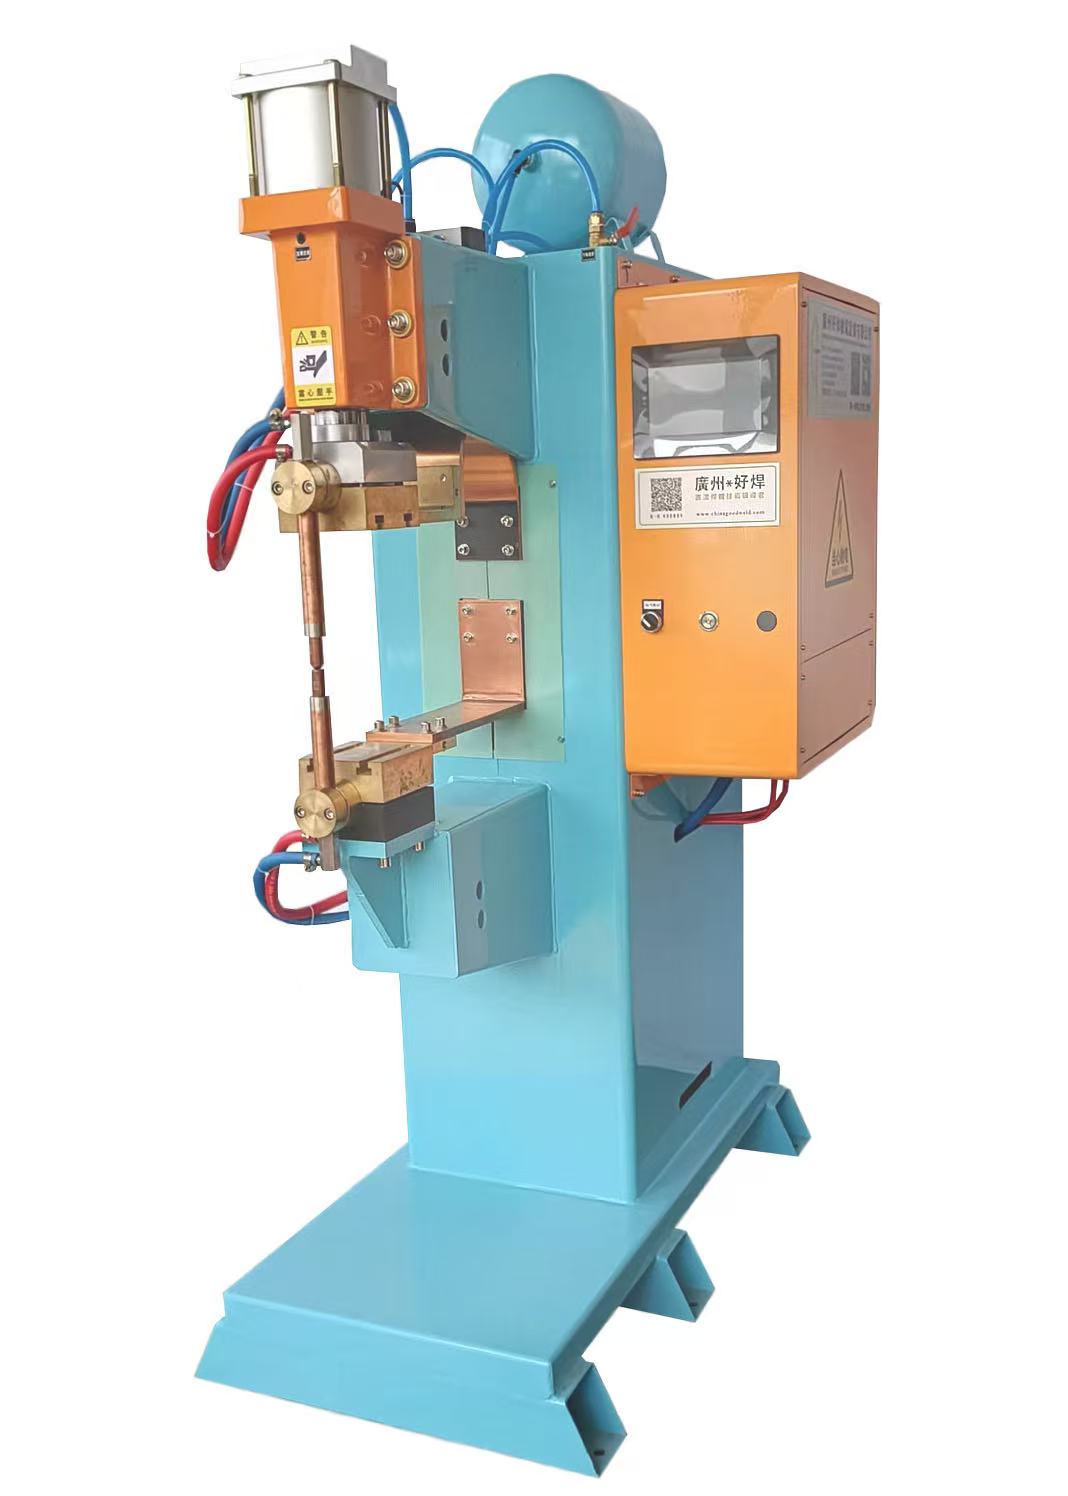
一、卡顿现象、原因及改善方案
表格
| 故障现象 | 核心原因 | 改善办法 |
|---|---|---|
| 焊点位置明显凸起或凹陷,滑块经过就卡住 | 压力过大压塌板材,或者飞溅焊渣附着在滑轨表面 | 降低焊接压力,延长保压时间;焊后清理焊点周边飞溅残渣 |
| 滑轨整体弯曲、扭曲,全程推拉发涩 | 热输入集中,焊接应力释放造成变形 | 增加预热,减小单段电流,分散焊点位置,采用对称焊接顺序 |
| 同一批次有的顺畅有的卡顿,品质不稳定 | 工装定位松动,每次搭接位置偏移;电极不同心 | 重新校正工装,锁紧定位块,校准上下电极同轴度 |
| 镀锌滑轨焊完,锌渣堆积在滑动配合面 | 锌层熔化飞溅,残留在滑轨滑道内 | 开启预热工艺,控制锌层缓慢熔融;焊前遮挡滑道区域 |
| 生产前期正常,越往后越容易卡顿 | 电极磨损、端面偏斜,单点压强不均匀 | 定时修磨电极,备用电极轮换使用 |
二、标准化排查顺序
先做手感测试:推拉滑轨,确认卡点是否刚好落在焊点位置,区分是焊点问题还是整体变形。
检查电极与对中性:电极偏心是滑轨点焊最容易忽略的点,单侧受力必然造成单边压痕。
核查工装:长条滑轨刚性弱,夹具压紧点要分布均匀,不能只固定两端,中间悬空。
优化焊接时序:优先使用预压 + 预热 + 主焊 + 保压四段工艺,减少瞬时冲击和热量集中。
试焊后除渣:焊接产生的微小飞溅、锌渣,落入滑道内部,后期装配后就会持续卡顿。
三、调试容易踩坑的误区
只追求焊点拉力,忽略压痕高度。滑轨滑道区域压痕哪怕只有 0.1mm,也会直接干涉滑块。
焊点集中排布。多个焊点密集在一小段轨道上,热量叠加,滑轨极易侧弯。
焊完直接装配,不做清理。微小飞溅肉眼很难看清,流入下游装配后才暴露卡顿问题。
四、量产管控建议
滑轨量产可以把滑动手感纳入首件检验,每换一批板材、修磨电极之后,必须推拉测试。对外观、滑动手感要求高的滑轨产品,优先选用伺服加压中频点焊机,压力曲线柔和,冲击更小,变形和压痕更容易控制。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
下一条:没有了


