


为什么螺母自动送料总卡料?多半是振动盘和分料节奏没对上
发布时间:2026-10-22 浏览次数:1
螺母自动送料看起来是“机器自己喂”,真到产线上,卡料、反料、双料,比焊不好还耽误事。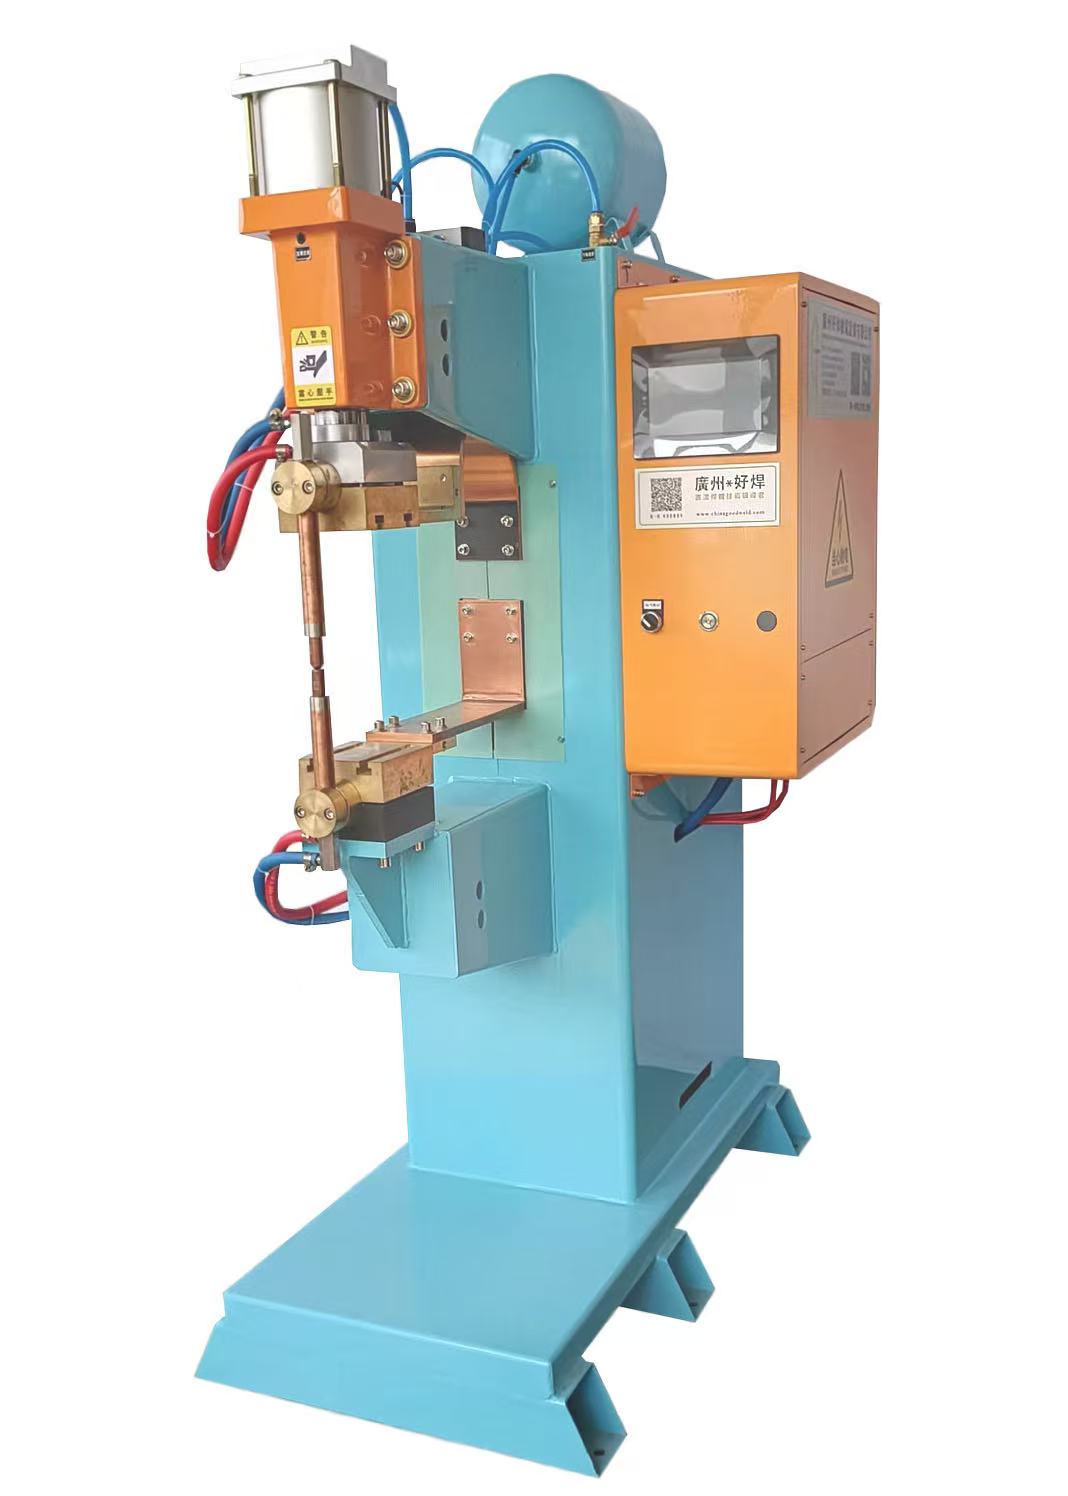
坑1:振动盘振幅凭感觉
反例:卡了就加振力,螺母叠着跑,分料口堵死。
正确做法:M4–M6 螺母振频调到低噪声、单列滑行;以“不叠料、不滞料”为界。
坑2:分料缸动作比送料快
反例:分料活塞 0.2s 就回,螺母还没到位,下一颗又来,双料进焊位。
正确做法:分料信号等“到位光纤 ON”再动作,分料保持 0.3–0.5s。
坑3:定位销磨损不换
反例:销子磨成椭圆,螺母落位偏 0.3mm,焊完扭力飘。
正确做法:定位销公差超 0.05mm 即换,下电极每周查同轴。
坑4:换螺母规格只换盘不换管
反例:M6 吹管焊 M8,风速够、管径小,螺母卡弯。
正确做法:吹管、分料块、定位销整套换型,换规做 5 件首件。
项目 | 踩坑做法 | 正确做法 | 参考值 |
|---|---|---|---|
振盘 | 卡了就加振 | 单列低噪 | 不叠不滞 |
分料 | 计时回缸 | 到位再分 | 保持0.3–0.5s |
定位销 | 磨椭圆再用 | 超差即换 | 公差≤0.05mm |
换型 | 只换盘 | 管块销全换 | 首件5件 |
如果您对我们的产品:螺母点焊机、中频点焊机、压铆螺母焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(螺母点焊机)
下一条:没有了


