


为什么激光焊接机焊厚不锈钢总根部未熔合?多半是踩了这几个坑
发布时间:2026-10-24 浏览次数:1
3mm 以上 304/316 不锈钢激光焊,在压力容器、食品机械、化工管道、船舶配件上用得多。最常见的问题是:表面焊道漂亮、宽窄均匀,但反面一检查——没熔透,折弯就分层。X 光探伤发现根部有连续未熔合带。
这不是功率不够(很多厂已经上 3kW、4kW 了),是匙孔稳定性、装配间隙、保护气体、填丝配合没做好。
坑1:零离焦死打
反例:焦点在工件表面,能量密度摊开,熔深只有板厚的 60%–70%,根部根本没形成匙孔。
正确做法:厚板用负离焦 -1.5~-2.5mm(按板厚:每 mm 板厚约 -0.5mm 离焦),焦点沉入工件内部,形成深熔匙孔。匙孔深度决定熔深。
坑2:速度按薄板惯性给
反例:1.5m/min 焊 4mm 板,线能量=功率/速度=2000W/25mm/s=80J/mm,远不够厚板深熔需求(一般需 150–250J/mm)。
正确做法:4mm 304 参考 2.5–3.5kW / 0.4–0.6m/min,线能量控制在 200–300J/mm。配合填丝 1.0mm 308L,送丝速度 1.5–2.0m/min。
坑3:保护气只保面不保根
反例:正面氩气吹得足,背面氧化发黑,根部熔合带被氧化膜隔开,形成未熔合。
正确做法:正面氩气 15–20L/min 侧吹 30°–45°;背面加拖罩或通背气 6–8L/min 同步保护。如果是管子对接,管内充氩。
坑4:装配间隙过大
反例:对接缝 0.3mm,激光能量从缝里漏掉一部分,根部能量密度不够。
正确做法:厚板对接间隙控≤0.1mm,或开 V 型坡口(角度 30°–45°)。工装压紧防热变形,焊接过程中板不翘。
坑5:不填丝追求"无痕"
反例:厚板不填丝,焊缝收缩应力集中,根部易裂+未熔合。
正确做法:厚板必填丝,丝材与母材同牌号或略高合金化(304 板用 308L 丝,316 板用 316L 丝)。送丝角度 30°–45°,指向熔池前沿。
踩坑 vs 正确做法对照表
项目 | 踩坑做法 | 正确做法 | 参考数值 |
|---|---|---|---|
离焦 | 零焦表面 | 负焦深熔 | -1.5~-2.5mm |
速度 | 1.5m/min | 降速填丝 | 0.4–0.6m/min |
保护 | 只吹正面 | 正背同保 | 背气6–8L/min |
装配 | 间隙0.3mm | 控缝开坡口 | ≤0.1mm |
填丝 | 不填丝 | 308L填丝 | 余高0.5–1mm |
厚不锈钢激光焊参数速查
板厚(mm) | 功率(kW) | 速度(m/min) | 离焦(mm) | 填丝直径(mm) | 正面气(L/min) | 背面气(L/min) |
|---|---|---|---|---|---|---|
3 | 2.0–2.5 | 0.6–0.8 | -1.5 | 0.8 | 15 | 6 |
4 | 2.5–3.5 | 0.4–0.6 | -2.0 | 1.0 | 18 | 8 |
5 | 3.5–4.0 | 0.3–0.5 | -2.5 | 1.2 | 20 | 8 |
6 | 4.0–5.0 | 0.2–0.4 | -3.0 | 1.2 | 20 | 10 |
厚不锈钢激光焊根部虚,是"焦点没沉下去、能量没留在根上"。离焦、速度、背气、填丝四件套补齐,反面也能熔实。
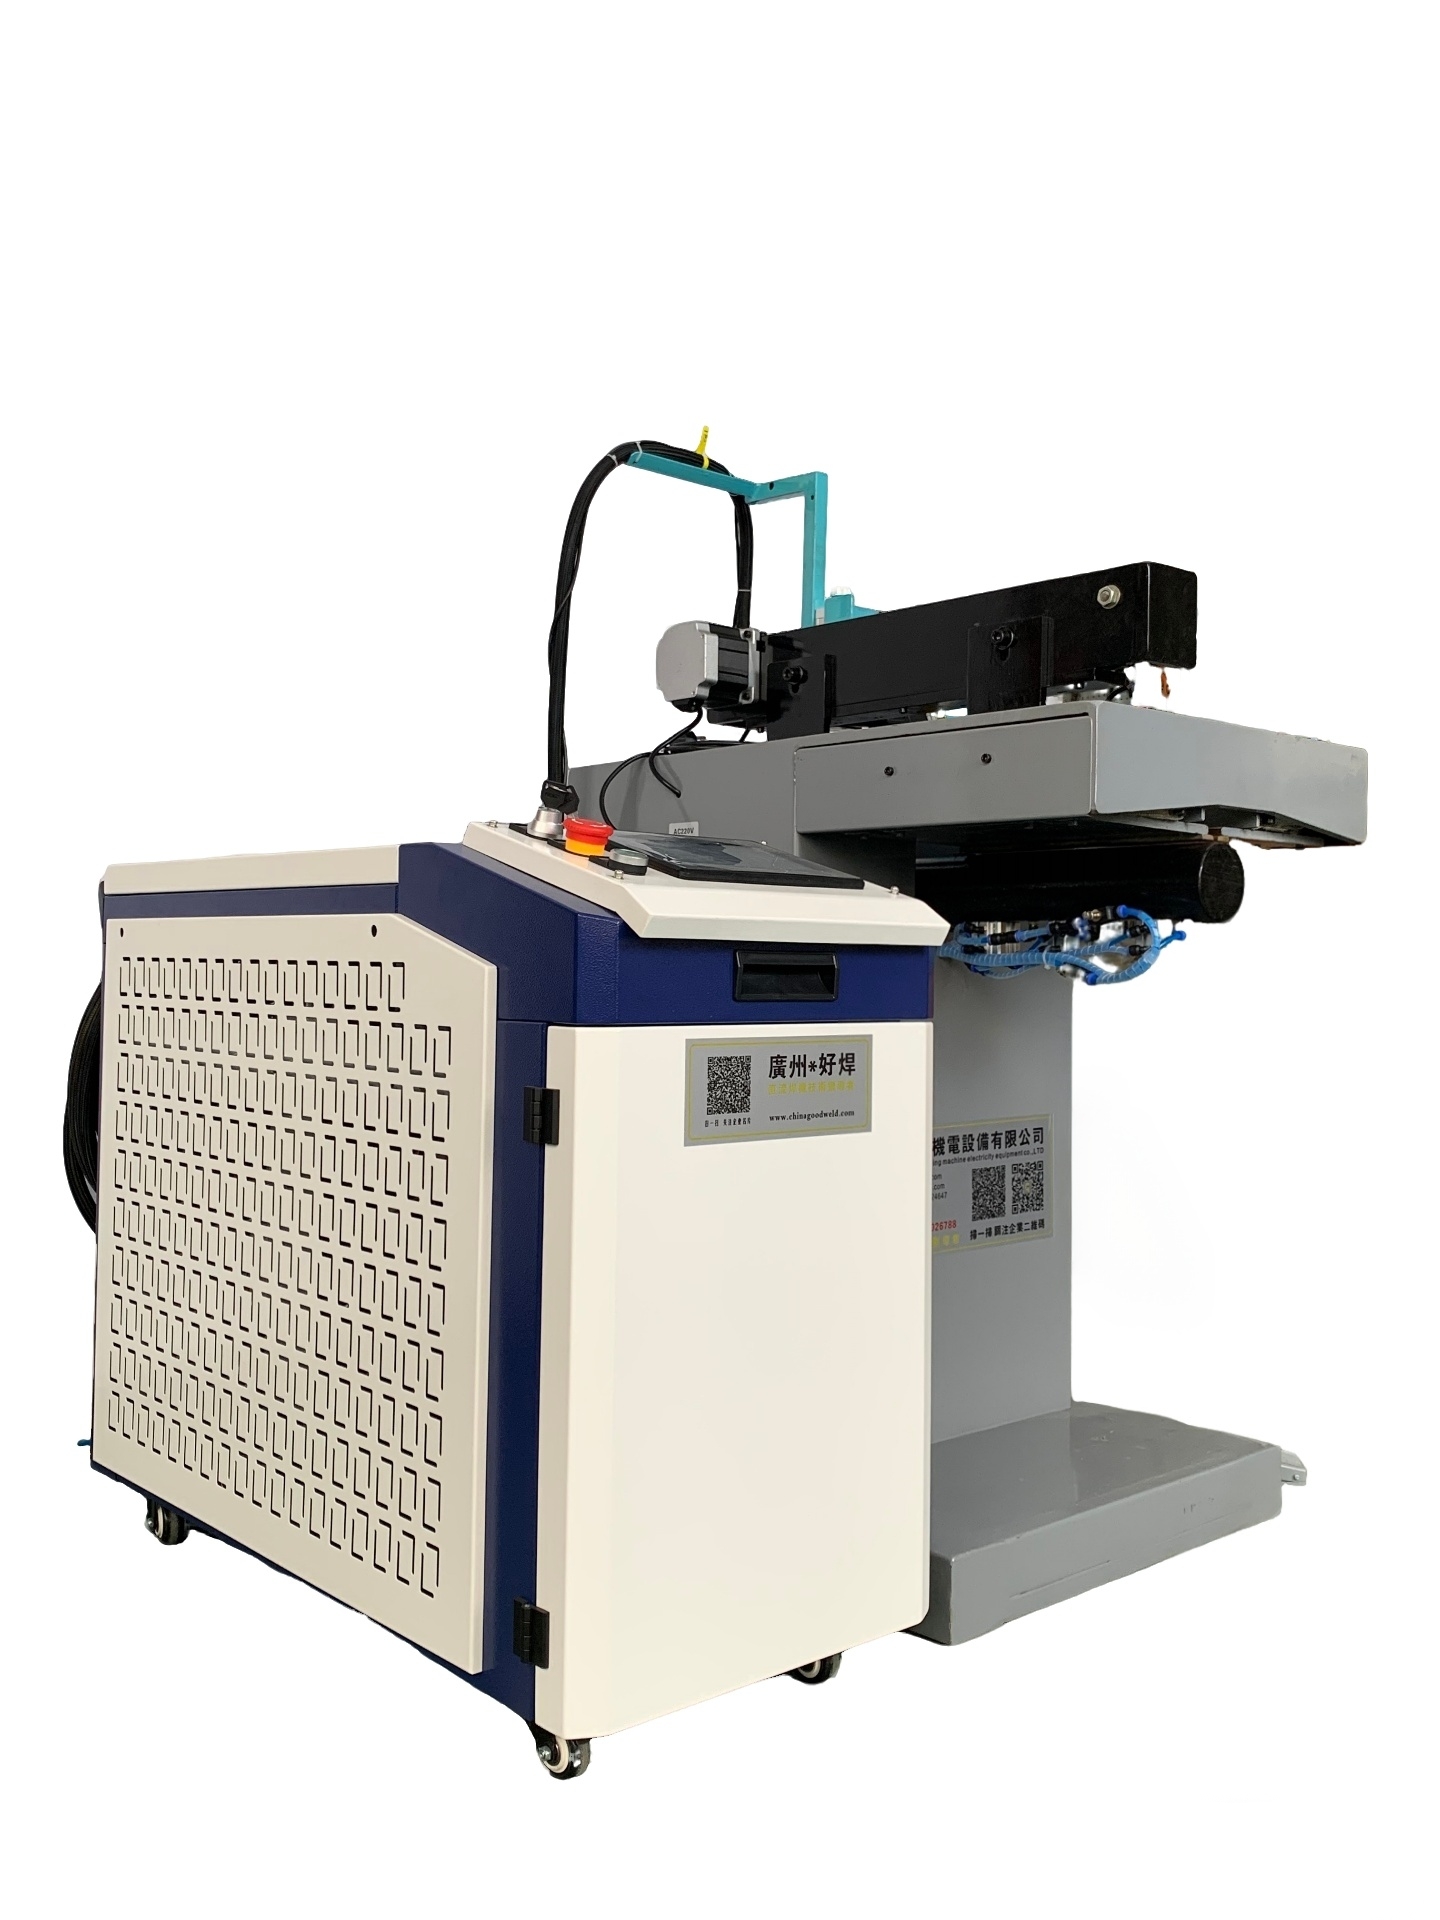
如果您对我们的产品:激光焊接机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(激光焊接机)
上一条:为什么压铆螺母点焊机焊不锈钢总崩牙?多半是踩了这几个坑
下一条:没有了


