


为什么激光焊接机焊铜排总底部未熔?多半是踩了这几个坑
发布时间:2026-10-29 浏览次数:1
铜排(T2、TU1、TU2,厚度 2–10mm)在配电柜母线、新能源电池模组汇流排、SVG 无功补偿装置上大量使用。激光焊铜排最常见的探伤结果:表面看着焊上了,X 光或剖切发现底部 1/3–1/2 根本没熔——典型的"上熔下虚"。
铜的激光焊接有三大天然劣势:1)室温反射率 95%+(1064nm 光纤激光),能量大部分被弹走;2)导热系数 401W/m·K,热量瞬间被导散;3)熔点 1083℃,但导热太快导致"上边烧穿下边还是固体"。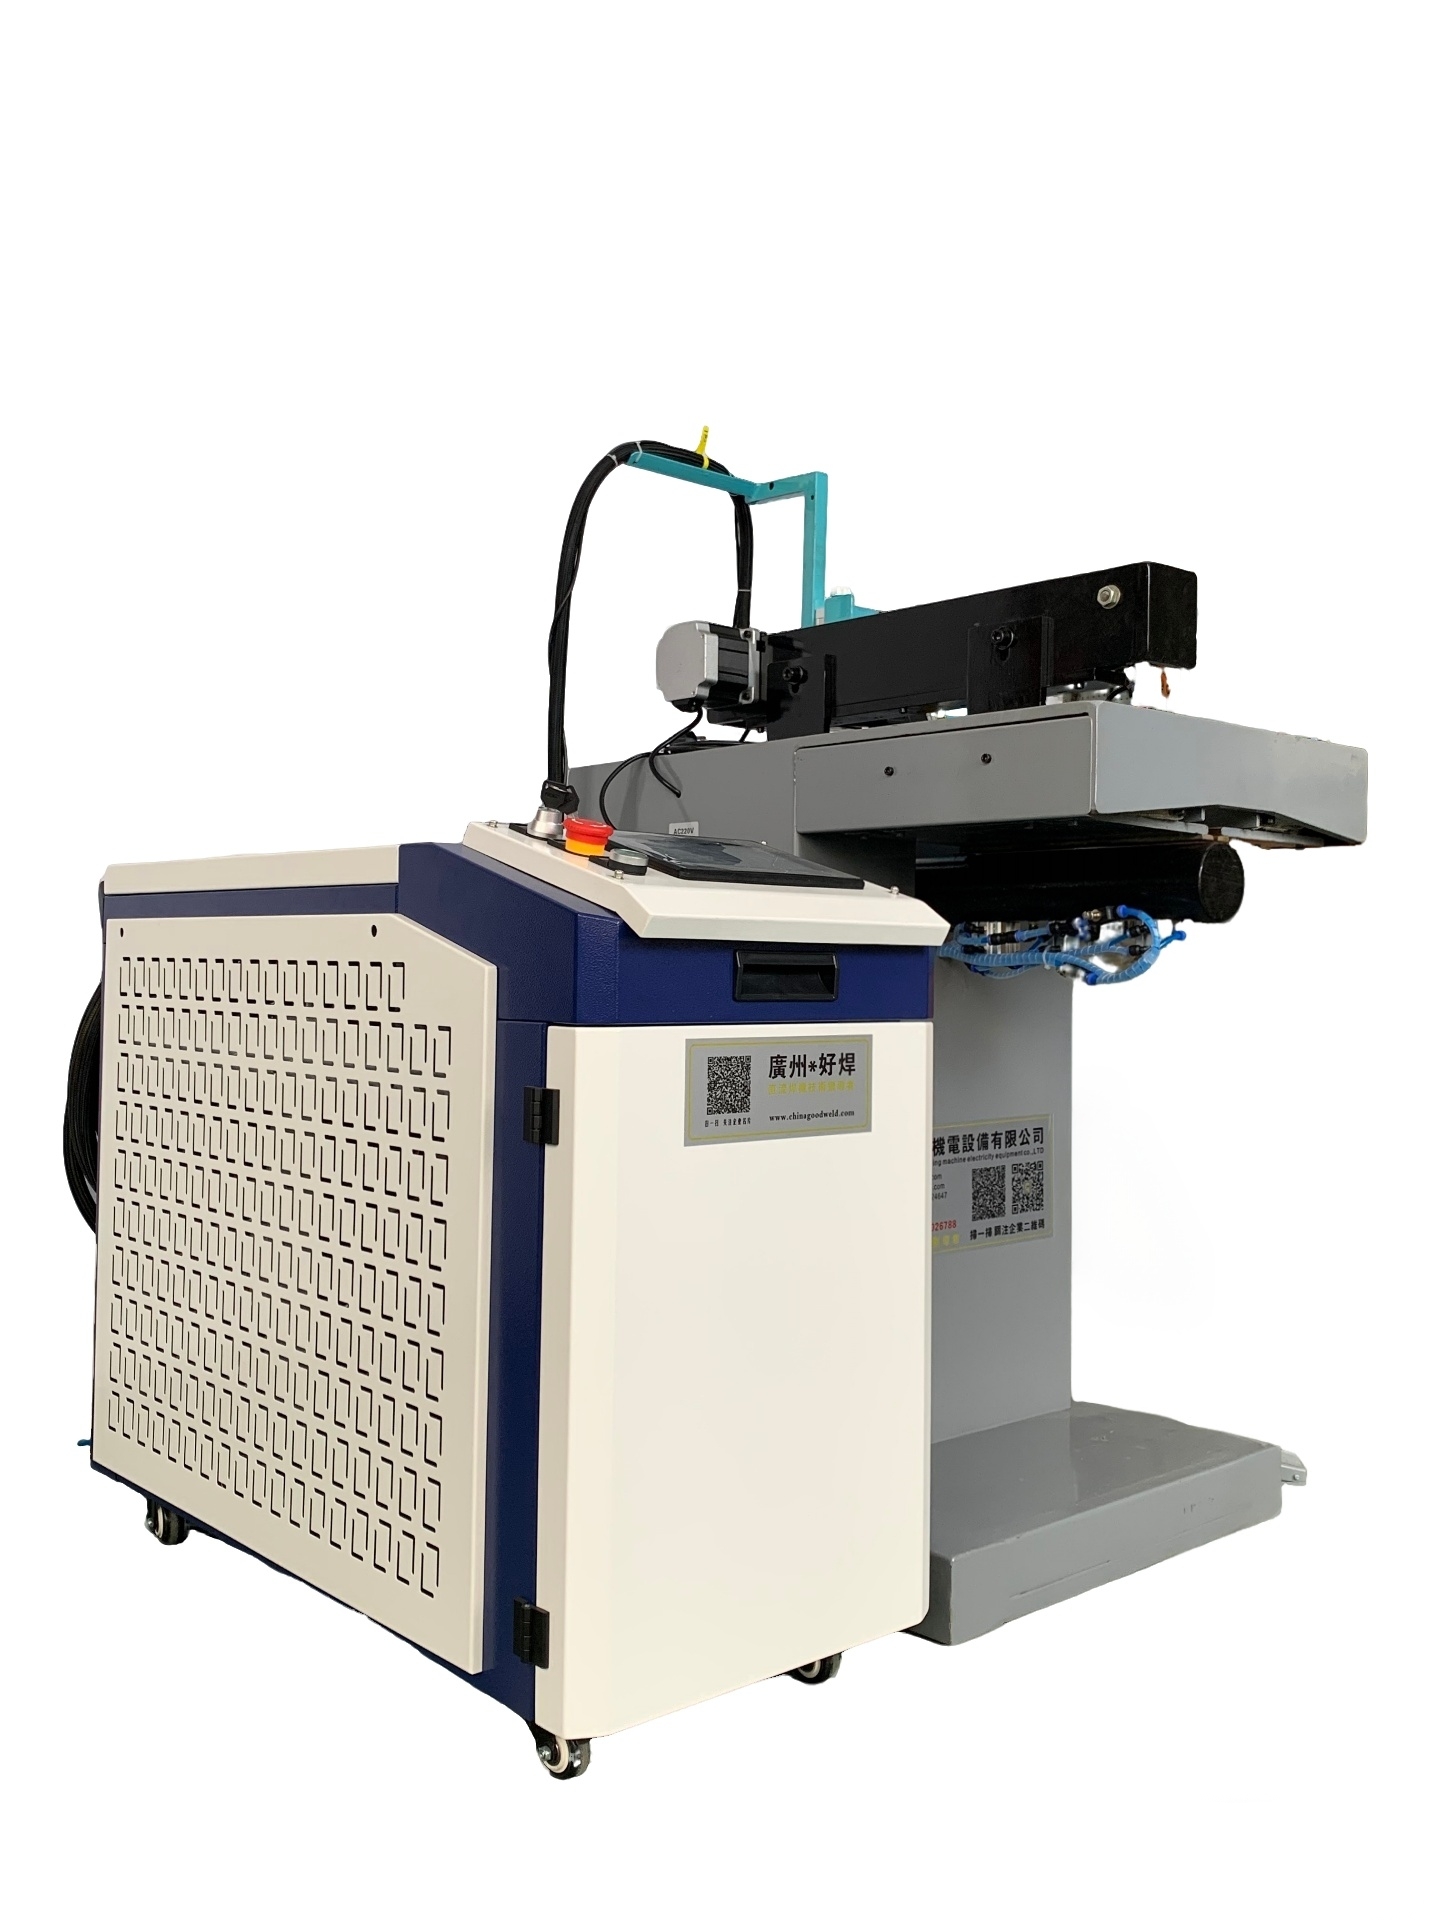
坑1:焦点在表面,能量被弹走
反例:零离焦打铜表面,95% 能量被反射,剩下 5% 在表面烧个坑,底部纹丝不动。
正确做法:负离焦 -1.0 到 -2.0mm,让焦点深入材料内部,在内部形成"匙孔"效应,能量被约束在匙孔里反复吸收。厚铜排(≥5mm)负离焦量更大。
坑2:功率不够还慢焊
反例:3mm 铜排用 2kW 慢速 0.5m/min,线能量 240J/mm,但功率密度不够建立稳定匙孔,热量全被横向导散。
正确做法:高功率密度是铜焊的唯一出路。3mm 铜排参考 3–4kW / 0.8–1.2m/min。线能量 150–300J/mm 但关键是功率密度>10⁶ W/cm² 才能建立匙孔。
坑3:不填丝或填丝不对
反例:纯铜自熔焊,铜液表面张力小(比钢小 30%),熔池容易塌落形成底部空洞。
正确做法:填硅青铜丝(ERCuSi-A)或磷铜丝,φ1.2–1.6mm。硅增加熔池粘度防止下淌,磷脱氧。送丝速度 1.5–2.5m/min,指向匙孔前缘。
坑4:不摆动或摆动不对
反例:静态光斑焊铜,匙孔不稳定、容易坍塌,底部未熔。
正确做法:光束摆动(wobble),摆幅 0.3–0.8mm,频率 100–200Hz。摆动增加能量覆盖面积、稳定匙孔、促进底部熔合。摆幅随板厚增加。
坑5:不预热
反例:室温铜排直接焊,表面和内部温差大,表面已熔内部还是冷的。
正确做法:焊前预热 200–300℃(厚铜排≥5mm 必预热),降低表面反射率(铜在 300℃ 反射率降约 15%)同时减小表里温差。预热可用感应加热或火焰。
踩坑 vs 正确做法对照表
项目 | 踩坑做法 | 正确做法 | 参考数值 |
|---|---|---|---|
离焦 | 零焦表面 | 负离焦深熔 | -1.0~-2.0mm |
功率 | 2kW慢焊 | 高功率密度 | 3–4kW(3mm)/≥10⁶W/cm² |
填丝 | 自熔 | 硅青铜丝 | φ1.2–1.6mm/1.5–2.5m/min |
摆动 | 不摆动 | Wobble | 0.3–0.8mm/100–200Hz |
预热 | 不预热 | 200–300℃ | 厚≥5mm必预热 |
铜排厚度(mm) | 功率(kW) | 速度(m/min) | 离焦(mm) |
--- | --- | --- | --- |
2 | 2.5–3.0 | 1.0–1.5 | -0.5~-1.0 |
3 | 3.0–4.0 | 0.8–1.2 | -1.0~-1.5 |
5 | 4.0–5.0 | 0.5–0.8 | -1.5~-2.0 |
8 | 5.0–6.0 | 0.3–0.5 | -2.0~-3.0 |
10 | 6.0–8.0 | 0.2–0.4 | -3.0~-4.0 |
铜排激光焊底部未熔,是铜在"拒绝"激光——反射率高+导热太快。负离焦深熔、高功率密度、填丝增粘、摆动稳匙孔、预热降反射——五招把铜"摁住"让它老老实实熔化。
如果您对我们的产品:激光焊接机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机、螺母凸焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(激光焊接机)
上一条:为什么激光焊接机焊哈氏合金薄板总热裂纹?多半是踩了这几个坑
下一条:没有了


