


中频点焊机焊镀锌板虚焊怎么办?找准热输入与电极损耗根源
发布时间:2026-10-31 浏览次数:1
在五金冲压、机箱机柜、汽车零部件的加工车间里,镀锌板(包括热镀锌和电镀锌)的点焊可以说是日常得不能再日常的工序。但恰恰是这种最常见的材料,让很多师傅操碎了心。用中频点焊机焊镀锌板,最典型的痛点就是:表面看着焊上了,一撕检或者拉拔就掉,虚焊严重;同时电极头消耗极快,没焊几个件就变平、粘连,飞溅大。很多客户第一反应是机器不行或者电流不够,其实不然。镀锌板点焊的核心矛盾在于那层锌层。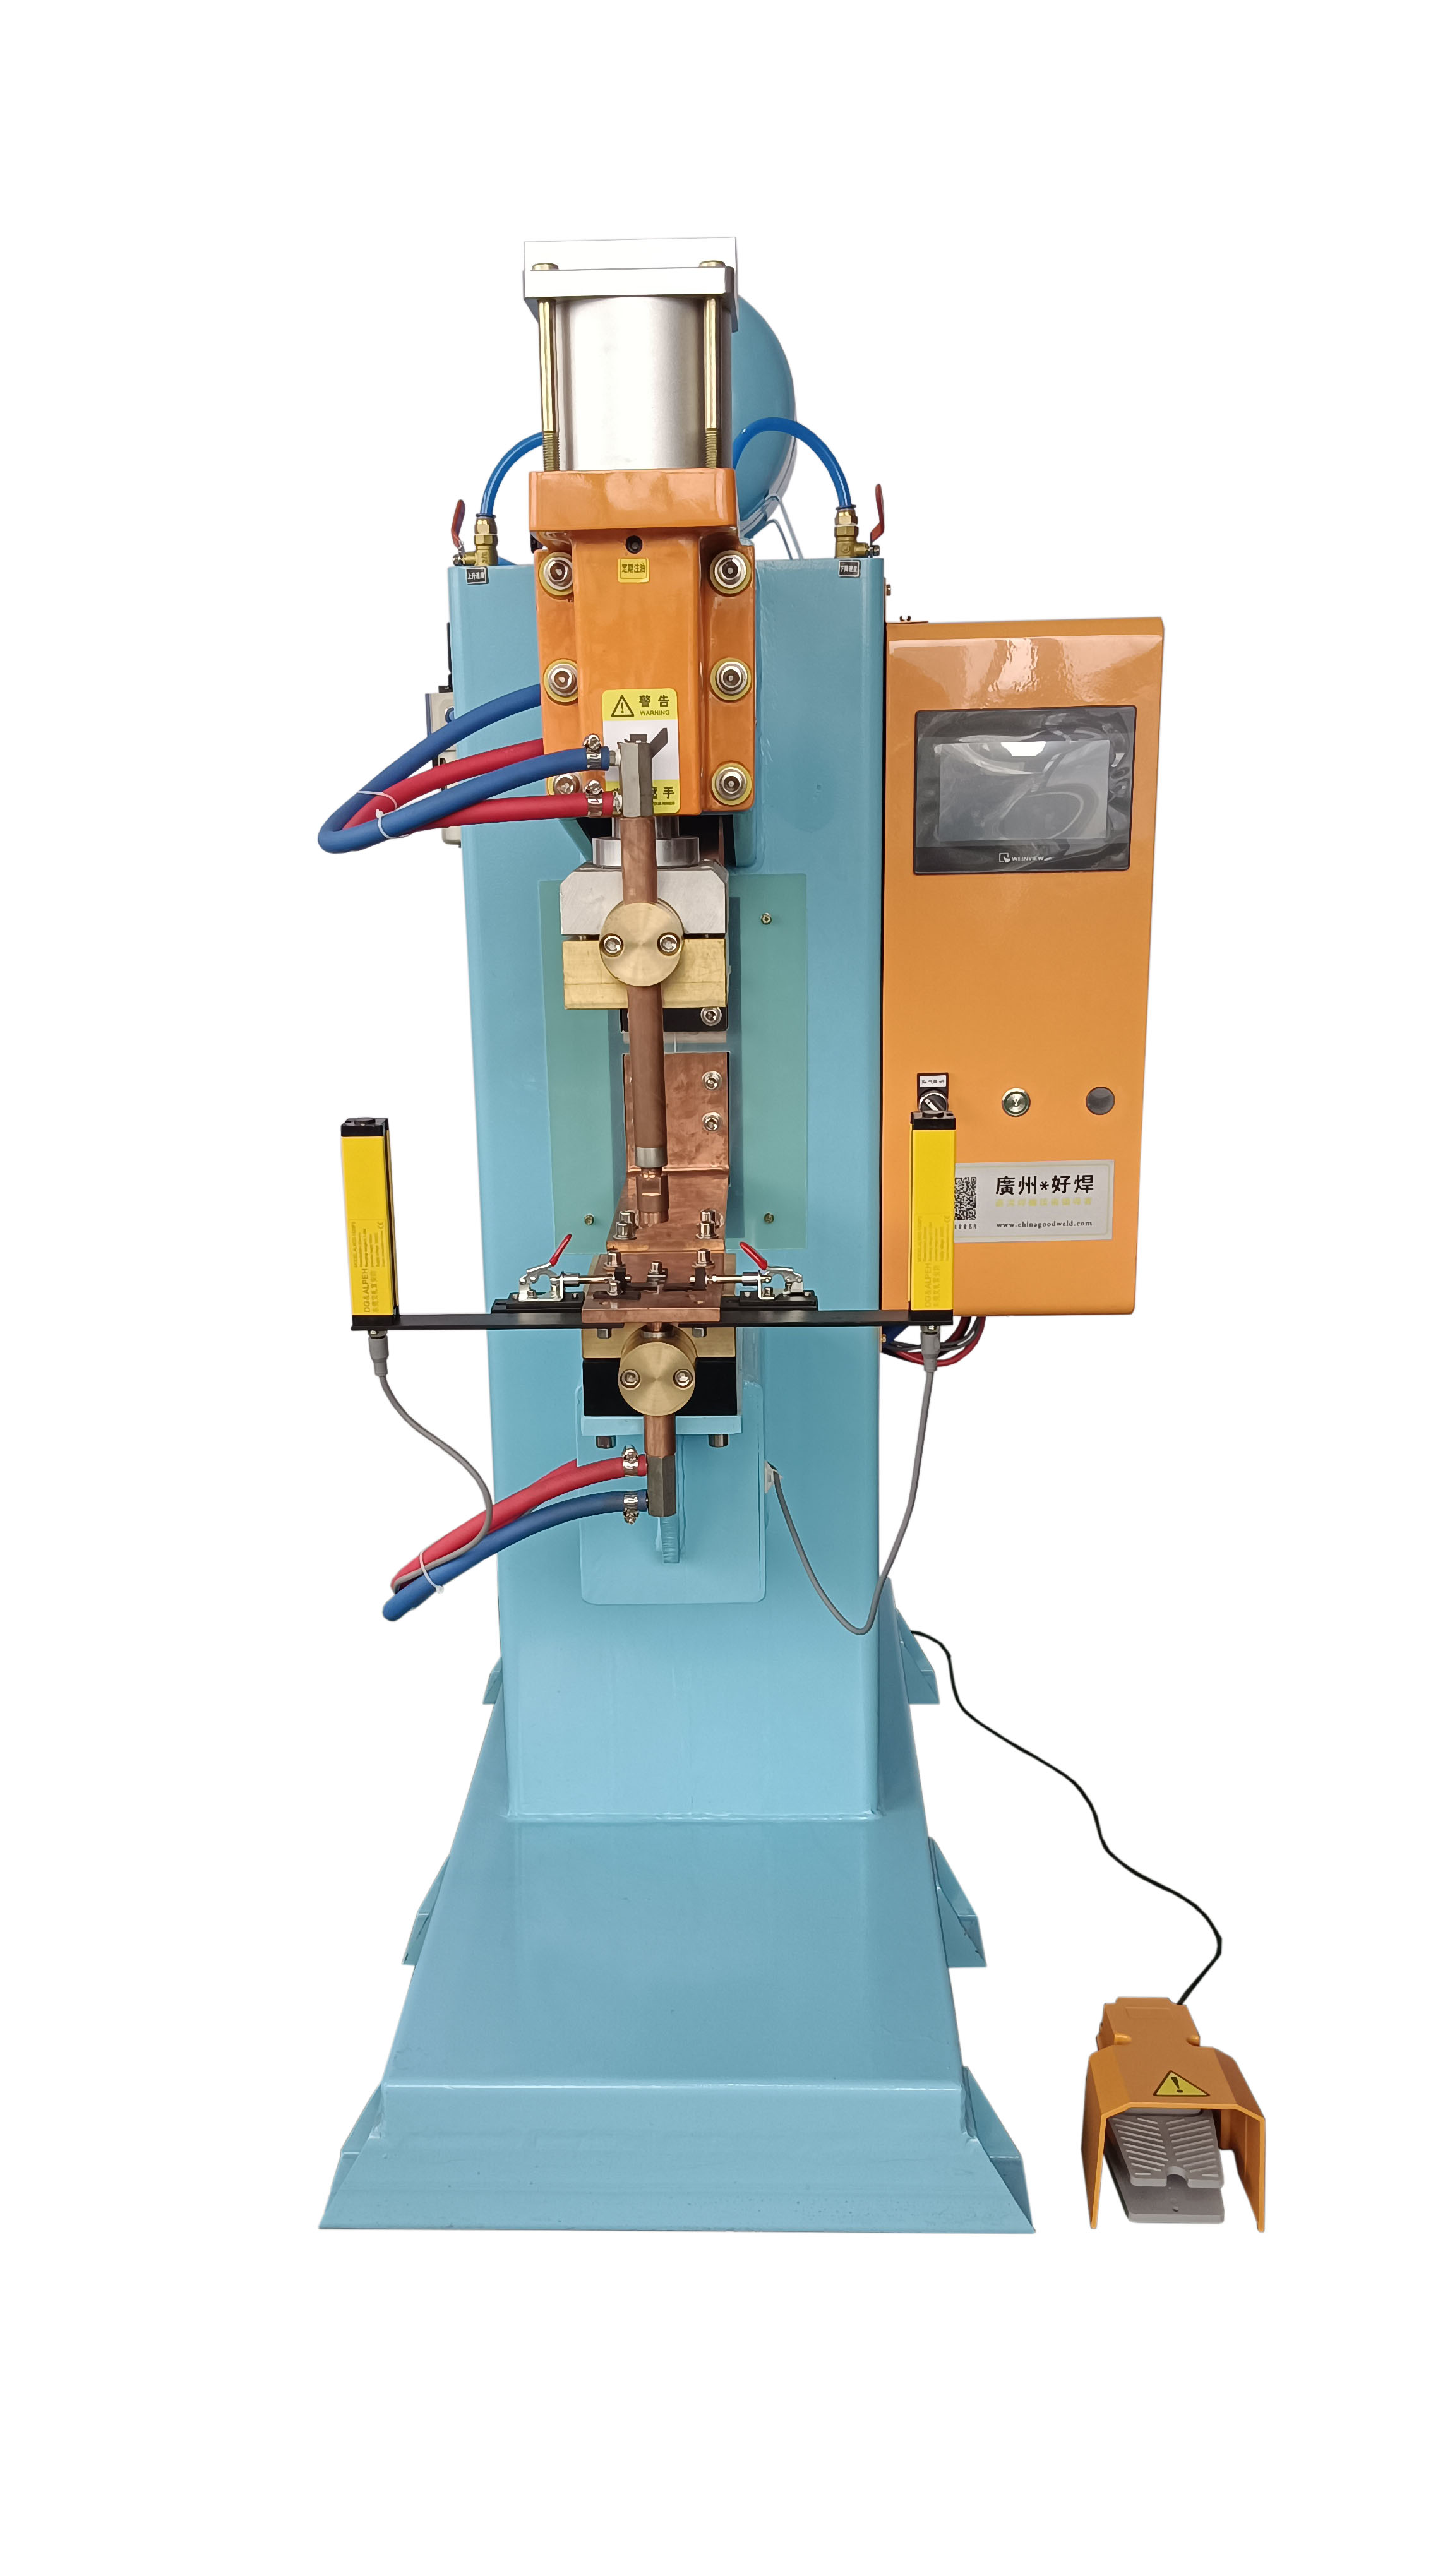
锌的熔点约420℃,沸点约907℃,而钢的熔点高达1538℃。点焊通电瞬间,接触面温度迅速飙升,锌层先熔化甚至汽化。如果电流和压力过大,汽化的锌被包裹在熔核里,冷却后形成气孔,外表看着挺大,内部却是虚的。加上锌层容易与铜电极发生冶金结合,导致电极表面粘锌,导电面积变大,电流密度下降,后续焊点自然就虚了。
坑1:电流一味调大,飞溅伴随虚焊
反例:看到焊不牢,直接把中频点焊机电流加到满负荷,结果火花四溅,锌层烧穿,表面留下凹坑,熔核内部反而因为锌蒸汽逃逸形成空洞,拉拔力极差。
正确做法:采用中频直流的“多段热输入”。预热段(小电流如3-4kA/150ms)让锌层均匀熔化并挤出;主焊段(适当高流如8-9kA/120ms)形成熔核;回火段(2-3kA/80ms)消除应力。不要单脉冲猛攻。
坑2:电极压力按普通冷轧板给
反例:焊1.0mm镀锌板,按普通板给3kN压力,结果锌层没完全挤出,两层板间有锌膜隔离,电阻大且结合差。
正确做法:镀锌板需更大压力(如1.0mm双板给3.5-4.0kN),预压时间延长至0.5s以上,确保通电前锌层被充分挤压到边缘,露出基层钢面贴合。
坑3:电极头材质与形状选错
反例:用普通铬锆铜,焊几百点就凹陷粘锌,焊点发毛。
正确做法:上电极(接触镀锌面)建议用氧化铝铜(CuAl2O3),抗软化、抗粘连强;下电极可用铬锆铜。端面选球面R8-R10,便于锌层外溢,减少接触面过热。
坑4:冷却与修磨跟不上
反例:连续高速点焊,电极温度超200℃,锌疯狂粘铜,焊点一天比一天差。
正确做法:必须保证水冷(进水≤20℃),每焊500-1000点用气动修磨器打磨电极,保持端面形状。
坑5:只做外观,不撕检
反例:以为表面无飞溅就是好焊,实际熔深不足。
正确做法:每班撕检,看熔核直径(约4√t),镀锌板熔核应呈银白色,无黑圈(烧穿)无气孔。
板厚(mm) | 电流(kA) | 时间(ms) | 压力(kN) | 电极建议 | 预热/回火 |
|---|---|---|---|---|---|
0.8+0.8 | 7.0-8.0 | 100-140 | 3.0-3.5 | 上Al2O3铜/下CrZr | 需多段 |
1.0+1.0 | 8.0-9.0 | 120-160 | 3.5-4.0 | 球面R8 | 需多段 |
1.5+1.5 | 9.5-11.0 | 160-200 | 4.5-5.5 | 球面R10 | 需多段 |
2.0+2.0 | 12-14 | 200-250 | 6.0-7.0 | 大球面/平面 | 需多段 |
镀锌板虚焊,本质是锌层“捣乱”。中频点焊机凭借稳定直流输出,只要调好“预热挤出+主熔+回火”的节奏,配足压力、选对电极、勤修磨,焊点就能又稳又牢。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
下一条:没有了


