



中频点焊机焊厚板为什么里面没焊透?多半是踩了这几个坑
发布时间:2026-11-03 浏览次数:2
厚板(3、4、5mm 碳钢/高强钢)做机架、支架、农机结构件。外观焊疤挺大,一剖切:表面熔了,里面夹生。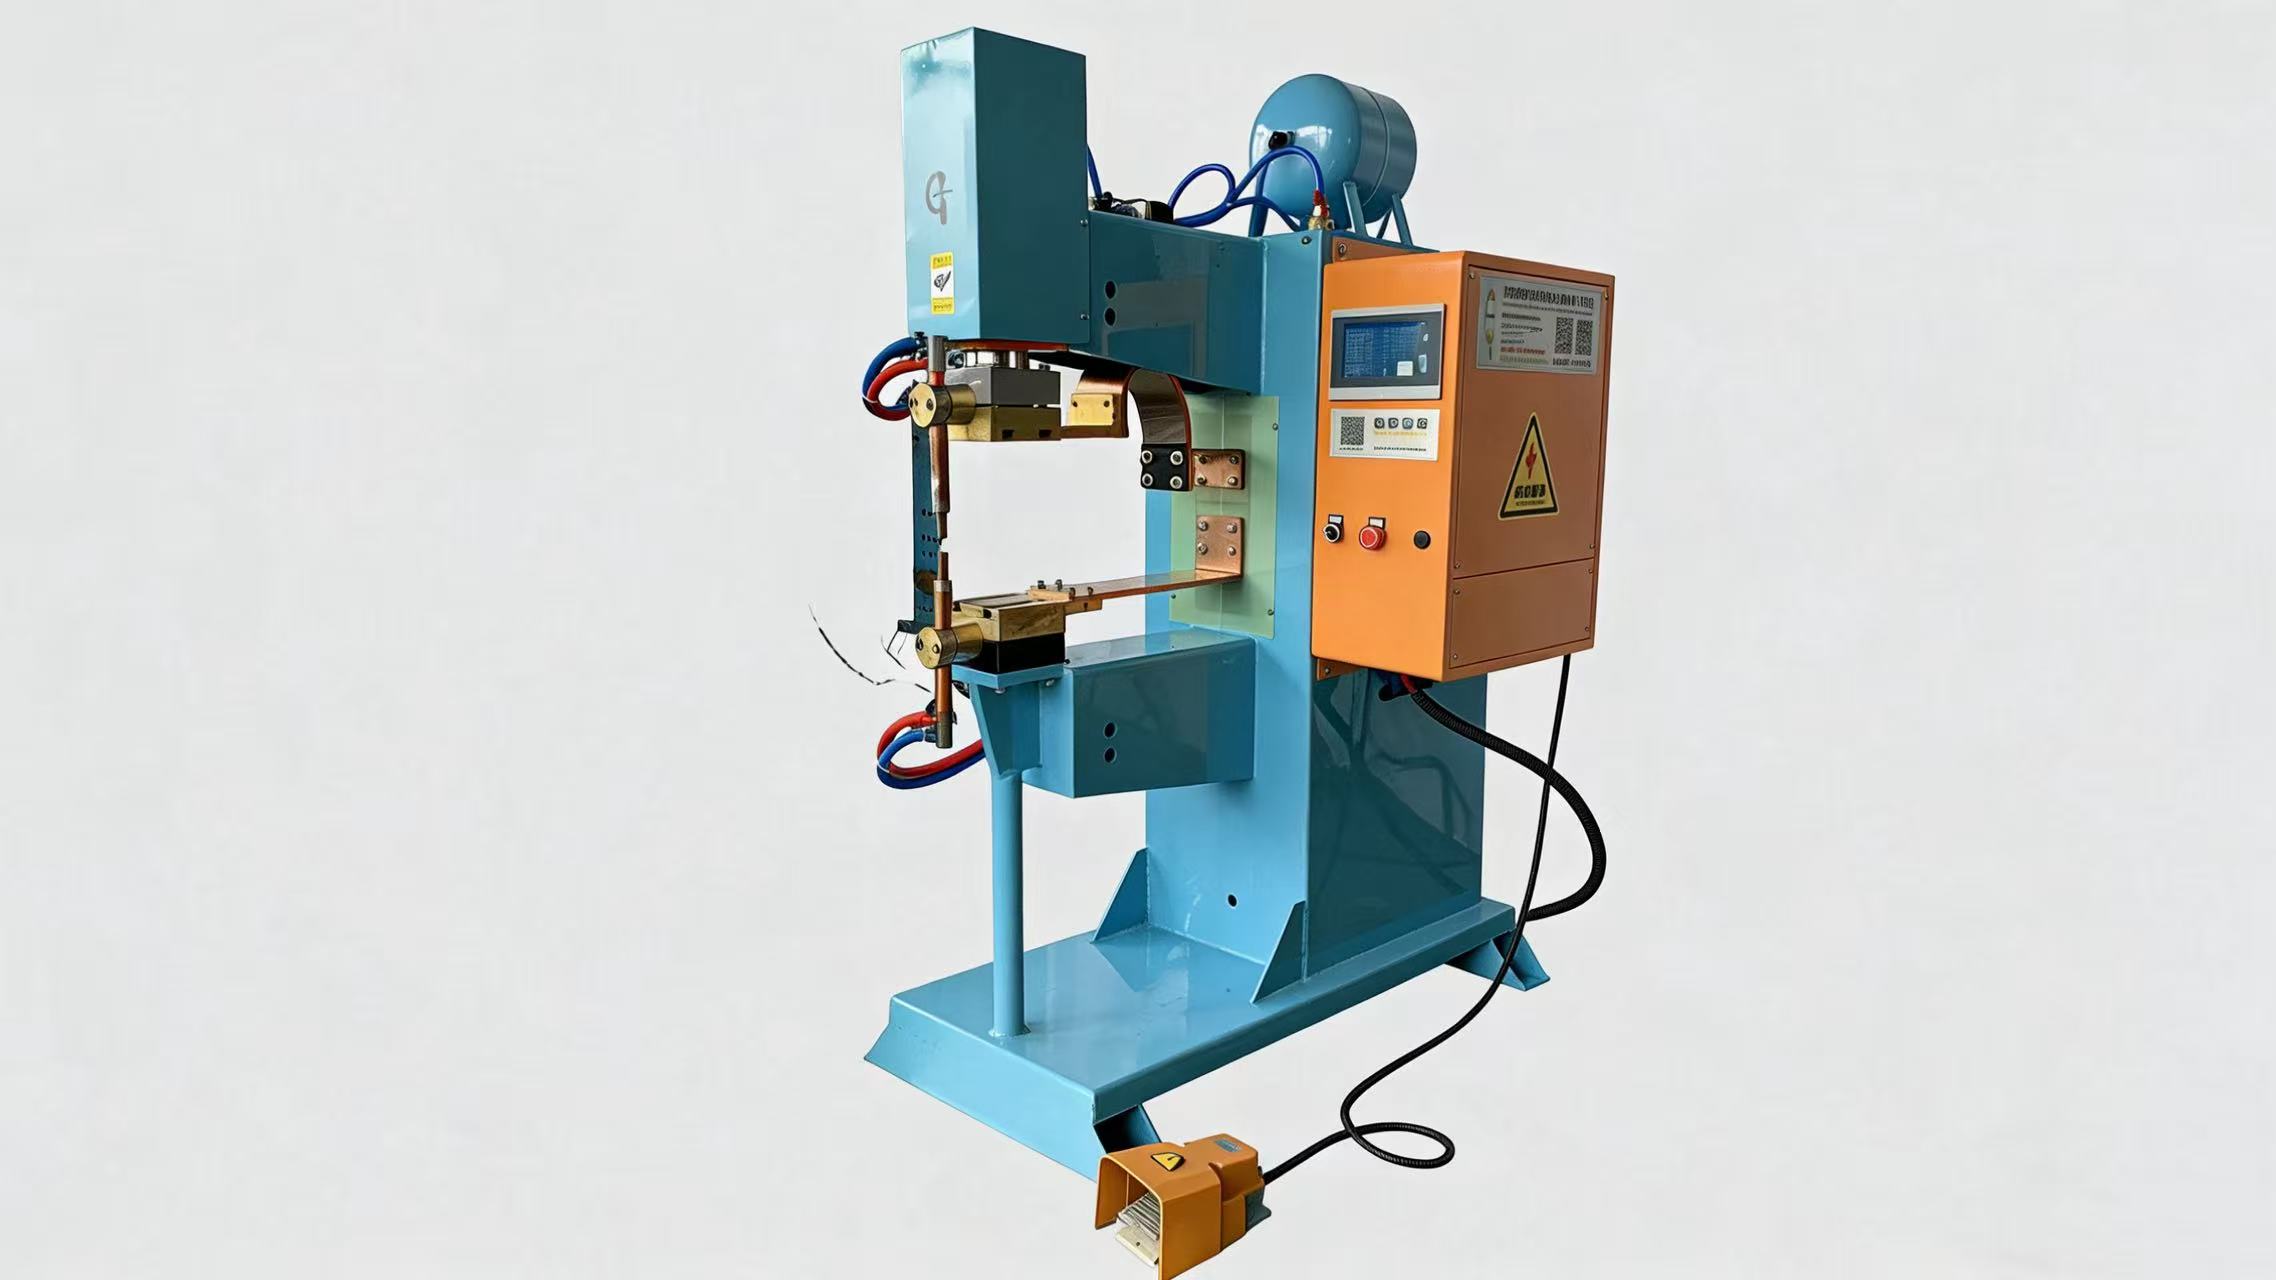
一、厚板的热渗透逻辑
厚板导电截面大,热量被上下表面“吃掉”,中心温度起不来。单脉冲大电流只在表层沸腾,中心接触电阻没充分利用,形成“外熟里生”。
二、坑(反例)→ 正确做法
坑1:只加电流不加时间
反例:3mm 板给 20kA/100ms,表面烧出坑,中心没熔。
正确做法:厚板要“中高电流 + 长时间 + 大压力”。3+3mm 参考 14–16kA / 300–400ms,预压≥500ms。
坑2:压力太小,板间有微隙
反例:压力 5kN,厚板刚性大、有翘曲,接触不实,打弧+局部过热。
正确做法:厚板压力 8–12kN,预压把界面压到“无隙”再通电。
坑3:不分段,一次猛放
反例:单脉冲硬顶,热影响区宽、晶粒粗、内部缩孔。
正确做法:三段式——预热(6kA/200ms)破氧化→主焊(15kA/300ms)熔透→锻压(保压+微电流回火)。
坑4:电极太小,抢热
反例:φ8 电极焊 5mm 板,电极自身散热比工件还快,中心不熔。
正确做法:厚板用 φ12–16mm 平面或缓球面电极,铬锆铜+强水冷。
坑5:不锻压,缩孔当虚焊
反例:焊完直接抬电极,熔核红态收缩出缩孔,师傅以为是电流不够继续加流,越加越糟。
正确做法:主焊后保压 200–300ms,压力再提 10%–20% 做锻压,把缩孔压密实。
坑6:不等厚叠焊按厚侧算
反例:2mm+5mm 按 5mm 给参数,薄侧烧穿、厚侧还虚。
正确做法:按薄侧定参数,厚侧加预热,压力略加补偿。
坑7:长臂机压力衰减不补偿
反例:深腔件用长臂,实际到电极压力掉 30%,内部不熔。
正确做法:长臂工况压力补偿 10%–15%,或换短臂专机。
坑8:不剖切只拉拔
反例:拉伸力够就放行,内部未熔合带没发现。
正确做法:每批剖切看熔深≥60%板厚,无未熔合、无线性气孔。
坑9:高强钢当软钢焊
反例:高强钢用软钢参数,热输入不够且易淬裂。
正确做法:高强钢电流上浮 10%–15%,但时间别太长防软化;焊后 150℃/1h 消应力。
坑10:连续焊不降温
反例:厚板连焊 20 点,电极红热、参数漂移。
正确做法:每 5 点间歇 1s,电极温升≤120℃,水冷流量加倍。
三、踩坑 vs 正确做法对照表
项目 | 踩坑做法 | 正确做法 | 参考数值 |
|---|---|---|---|
热输入 | 20kA/100ms | 中高流+长时 | 14–16kA/300–400ms |
压力 | 5kN | 8–12kN | 预压≥500ms |
波形 | 单脉冲 | 预热+主焊+锻压 | 三段 |
电极 | φ8尖 | φ12–16平面 | 强水冷 |
锻压 | 无 | 保压提压 | 200–300ms |
异厚 | 按厚侧 | 按薄侧+补偿 | 压力+10% |
板厚(mm) | 电流(kA) | 时间(ms) | 压力(kN) | 熔深要求 |
|---|---|---|---|---|
2+2 | 10–12 | 200–250 | 5–6 | ≥60% |
3+3 | 14–16 | 300–400 | 8–10 | ≥65% |
4+4 | 18–20 | 400–500 | 10–12 | ≥65% |
5+5 | 22–25 | 500–600 | 12–15 | ≥70% |
厚板焊透不虚,靠的是“渗进去的热 + 压得住的力 + 锻得实的核”。中频机把能量拆成段,比瞎加电流管用得多。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


