



螺母凸焊机焊接炸螺母是什么原因怎么解决?杜绝焊接炸螺母
发布时间:2026-11-04 浏览次数:1
一、工况痛点介绍
车间批量焊螺母时,偶尔出现螺母炸裂、开裂、螺牙崩碎、螺母边角爆开的情况。一旦爆螺母,工件直接报废,还容易飞溅碎屑伤手,打乱生产节奏,是螺母凸焊极具危险性的高频故障。
二、焊接爆螺母五大常见误区
坑 1:瞬间电流过大,热量瞬间集中炸裂螺母 坑 2:焊接压力过猛,瞬间冲击压裂螺母本体 坑 3:劣质脆性螺母,材质硬度高韧性差 坑 4:时序错乱,未预热直接强热冲击 坑 5:螺母磕碰裂纹、暗伤带病投产
三、踩坑 vs 正确做法对照表
表格
| 坑 | 常见后果 | 正确做法 |
|---|---|---|
| 瞬时超大电流施焊 | 螺母内部瞬间高温膨胀,直接炸裂 | 降低峰值电流,采用分段平缓加热 |
| 气缸下压冲击力度大 | 硬性冲击压裂螺母边角、本体 | 调软预压缓冲,慢速贴合再焊接 |
| 使用劣质脆性非标螺母 | 受热受压瞬间开裂,批量爆料 | 更换正规韧性达标凸焊专用螺母 |
| 无预热直接高温焊接 | 冷热温差过大,热胀炸裂螺母 | 增加预热缓冲,均匀加热螺母 |
| 带暗伤裂纹螺母焊接 | 受力受热后彻底爆开碎裂 | 焊前筛选,剔除磕碰、裂纹次品 |
四、彻底解决爆螺母核心工艺方案
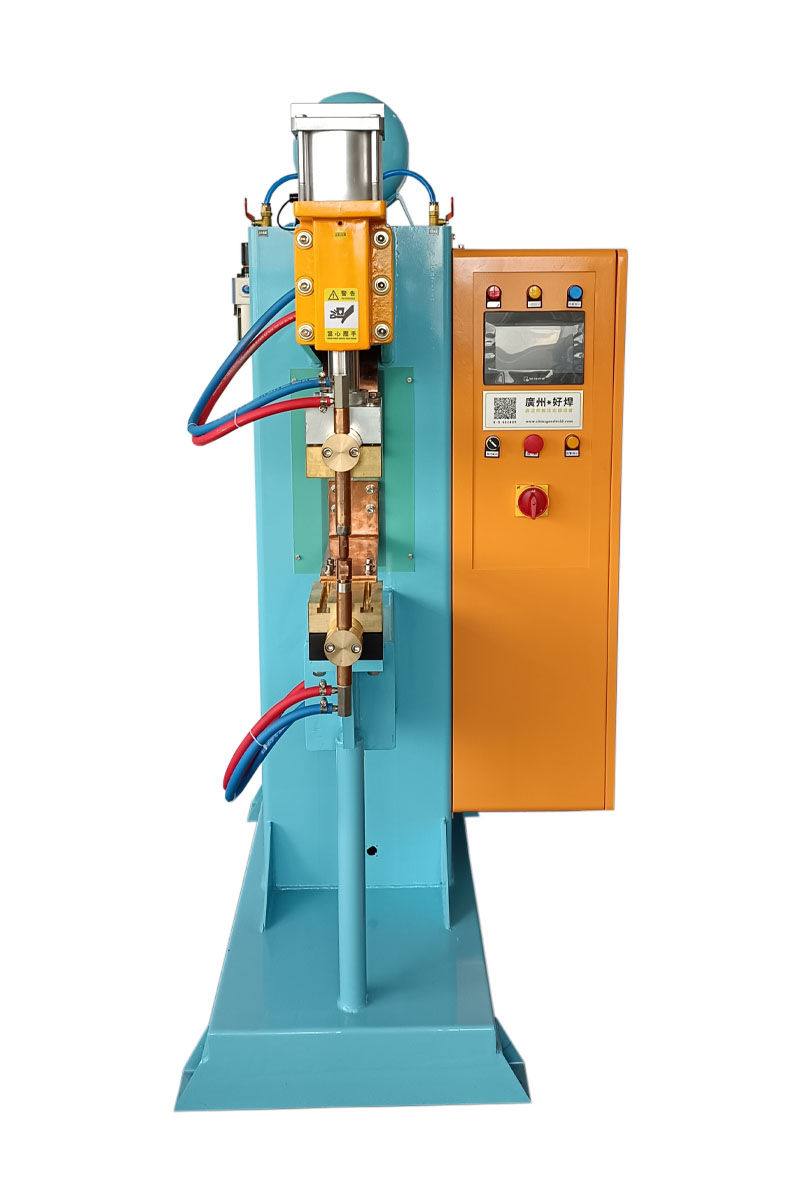
1、杜绝瞬时高温冲击爆螺母核心原因是瞬间热冲击过大。单一峰值大电流会让螺母局部极速升温,内部应力炸裂,改用预热 + 主焊分段加热,温度循序渐进,消除热应力。 2、开启软压缓冲功能关闭硬冲击下压模式,调慢气缸下行速度,让螺母与板材柔性贴合,无冲击压力,避免机械挤压开裂。 3、严格把控螺母来料品质普通冲压螺母、劣质碳钢螺母韧性不足,不耐高温高压,极易爆开。必须使用原厂正规凸焊螺母,材质适配凸焊工艺。 4、杜绝残次螺母上机搬运磕碰产生的隐形裂纹,肉眼难发现,焊接受力受热就会炸裂,批量生产务必提前筛选次品。 5、广州好焊螺母凸焊机自带软压缓冲、多段温控工艺,可完美消解焊接应力,适配各类标准凸焊螺母,从根源杜绝炸裂、爆料问题。
五、适用场景说明
汽车钣金、储能机箱、家电五金、机柜配件 M4–M12 各类凸焊螺母批量焊接生产。
六、总结
焊接爆螺母不是设备功率不够,是热冲击、机械冲击过大,配合劣质螺母导致,缓热缓压即可彻底解决。
如果您对我们的产品:螺母凸焊机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(螺母凸焊机)
上一条:螺母点焊机焊铝材螺母为什么焊完就松?多半是踩了这几个坑
下一条:没有了


