



中频点焊机焊接镀锌板注意什么?切记做好这三点
发布时间:2026-11-06 浏览次数:1
一、工况痛点介绍
镀锌层熔点低,焊接时锌层汽化易产生飞溅、气孔,焊点镀层破损,防锈性能下降,还容易出现虚焊、电极粘锌,批量生产良品率不稳定。
二、选型五大常见误区
坑 1:直接套用冷轧板参数 坑 2:取消预热直接大电流焊接 坑 3:压力过大,压痕过深 坑 4:电极长期不清理修磨 坑 5:忽视焊点后续防锈防护
三、踩坑 vs 正确做法对照表
表格
| 坑 | 常见后果 | 正确做法 |
|---|---|---|
| 直接使用冷轧板参数 | 锌层爆溅,焊点气孔多 | 单独设置镀锌板焊接规范 |
| 无预热直接通电 | 锌快速气化,飞溅严重 | 增加预热段,缓慢熔解锌层 |
| 压力调得过高 | 压痕深,镀层大面积挤压脱落 | 选用适中压力,避免过度压溃 |
| 电极端面粘锌不修整 | 导电不稳,焊点质量波动 | 定时修磨电极,保持端面平整 |
| 不考虑焊点防腐 | 焊点位置后期生锈 | 焊接后可做补涂防锈处理 |
四、核心说明
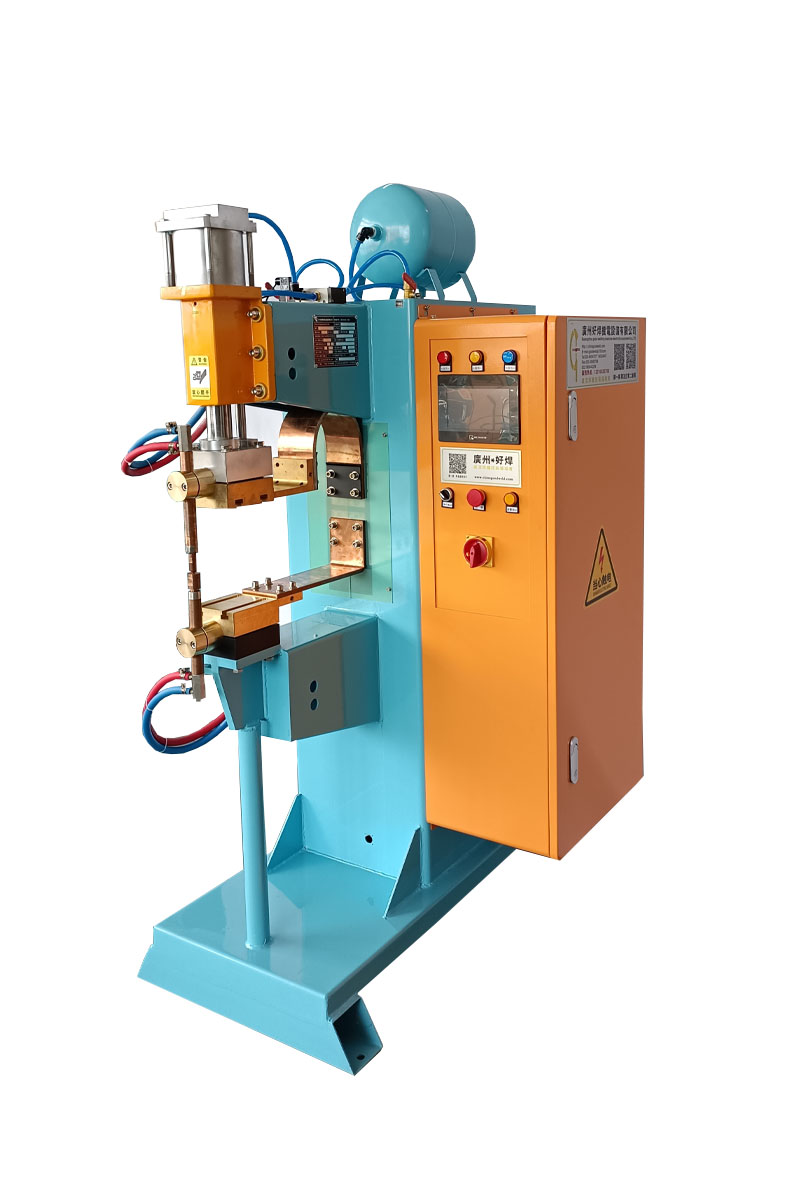
焊接镀锌板重点控制锌层汽化问题,利用中频焊机多段电流功能预热排锌;匹配合适压力减少压痕,选用铬锆铜电极并做好水冷,降低粘锌概率。广州好焊可提供镀锌板焊接工艺调试。
五、适用场景说明
机柜钣金、家电构件、通风管道、五金支架镀锌件点焊。
六、总结
镀锌板点焊重点做好预热排锌、控制压力、勤维护电极,兼顾焊点强度与防锈能力
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
上一条:中频点焊机焊弹簧钢片为什么一焊就裂?多半是踩了这几个坑
下一条:没有了


