



中频点焊机焊带镀层复合板为什么镀层一焊就掉?多半是踩了这几个坑
发布时间:2026-11-10 浏览次数:1
镀锌+镍复合、铜+锡、钢+铝镀层板点焊,焊完镀层剥离、发白、露底材。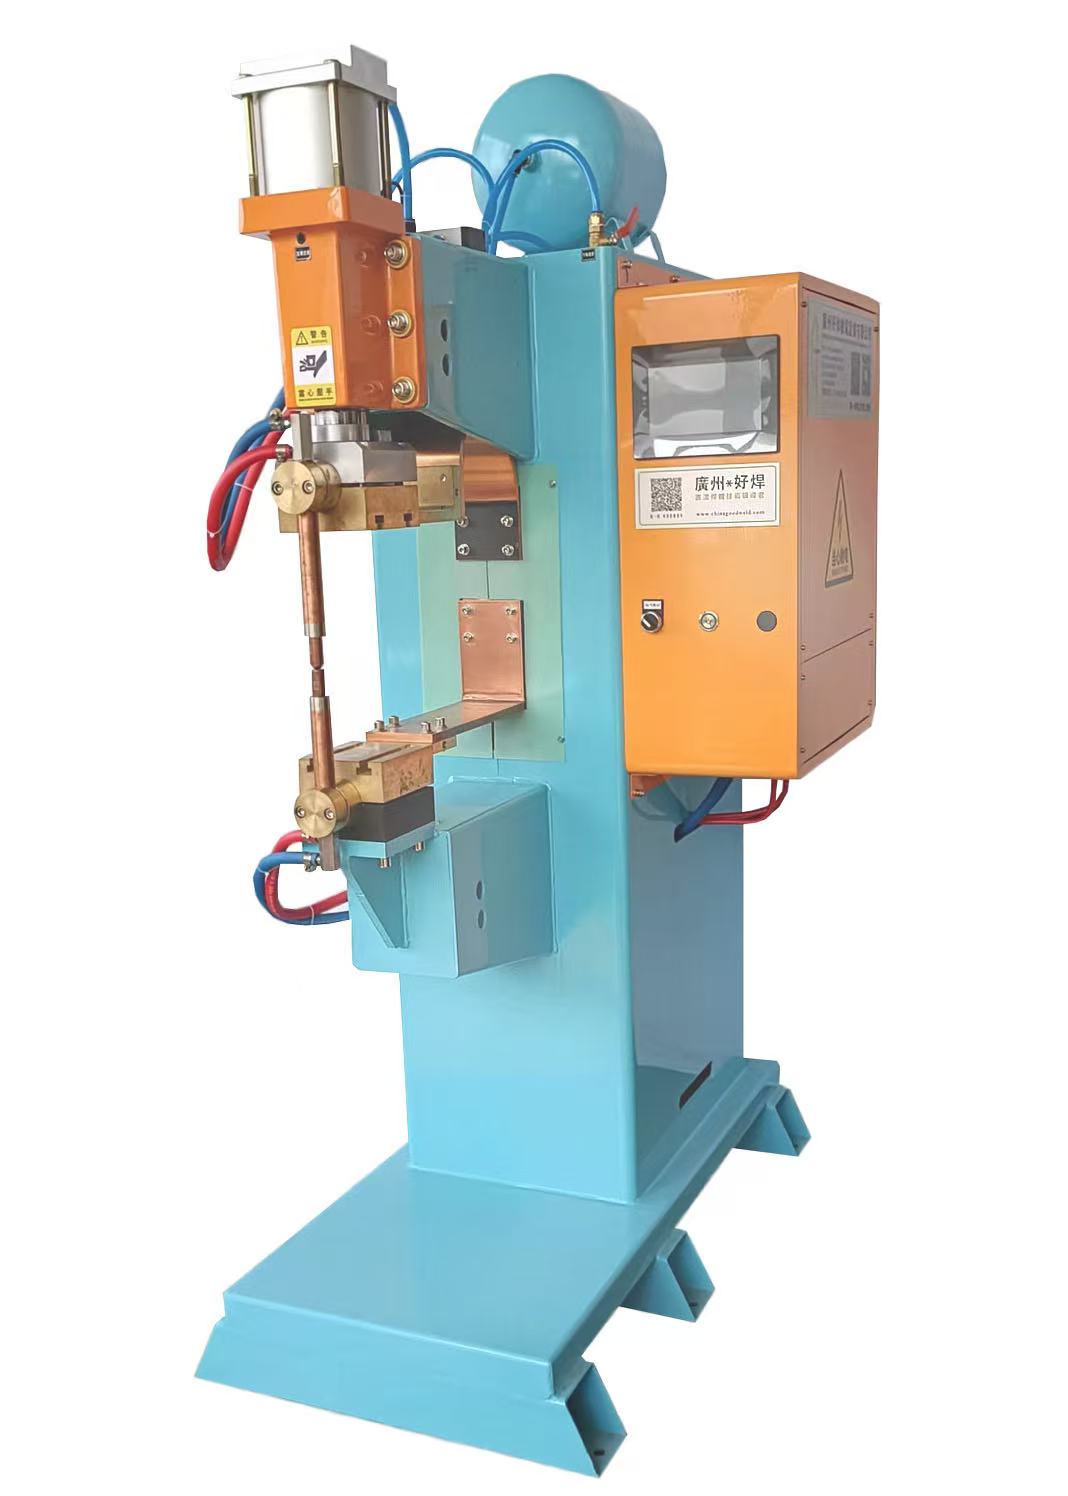
一、镀层为什么掉
镀层和基体膨胀系数不同,焊接热让界面产生剪切应力;若镀层薄、结合力弱,冷却收缩就剥离。加上电流过猛,镀层直接烧失。
二、坑(反例)→ 正确做法
坑1:套裸板参数
反例:按裸钢给8kA,镀层烧失露底。
正确做法:电流降15%–20%,加预热缓破。
坑2、不预热
反例:冷焊,镀层界面温差大剥离。
正确做法:预热2.5kA/100ms匀热。
坑3、电流过大
反例:10kA,镀层汽化。
正确做法:6.5–7.5kA/100–120ms。
坑4、压力不均
反例:局部压重,镀层被挤压剥离。
正确做法:大球面电极φ8,均匀受力。
坑5、不清洁镀面
反例:钝化层不处理,电阻飘。
正确做法:酒精擦,焊前2h内完成。
坑6、电极材质错
反例:普通铜电极粘镀层。
正确做法:镀层侧用氧化铝铜。
坑7、保压短
反例:镀层回弹剥离。
正确做法:保压250ms。
坑8、连续焊
反例:镀层累积剥离。
正确做法:跳焊,层温≤70℃。
坑9、不区分镀层厚度
反例:5μm和20μm同参数。
正确做法:按镀层厚分档。
坑10、不测附着力
反例:外观没事,后续掉镀。
正确做法:焊后划格/拉脱测附着力。
三、对照表
项目 | 踩坑 | 正确 | 参考 |
|---|---|---|---|
定参 | 裸板逻辑 | 降15–20%+预热 | 防烧失 |
预热 | 无 | 2.5kA/100ms | 匀热防剥 |
电流 | 10kA | 6.5–7.5kA/100–120ms | 收热 |
电极 | 普通铜 | 氧化铝铜 | 防粘 |
检验 | 目检 | 划格+拉脱 | 测附着 |
分类 | 混厚度 | 按镀层厚分档 | 分参数 |
复合方式 | 板厚(mm) | 预热 | 主焊 | 压力(kN) |
|---|---|---|---|---|
钢+锌镍 | 0.8 | 2.5/100 | 6.5/100 | 2.5–3.0 |
钢+锡 | 1.0 | 2/80 | 6/100 | 3.0–3.5 |
铜+镍 | 1.2 | 3/100 | 7/120 | 3.5–4.0 |
镀层复合板焊完掉镀,是热让界面应力爆了。降流预热、大电极、测附着力,镀层不剥也不露底。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
上一条:中频点焊机焊金属片为什么焊完分层变色?多半是踩了这几个坑
下一条:没有了


