



螺母凸焊机焊接时为什么要预压?钣金厂必看
发布时间:2026-11-11 浏览次数:3
一、工况痛点介绍
很多师傅调试螺母凸焊时,直接通电焊接,省略预压环节。经常出现螺母歪、飞溅大、扭力忽高忽低,同一批次工件品质差异大,不良率居高不下。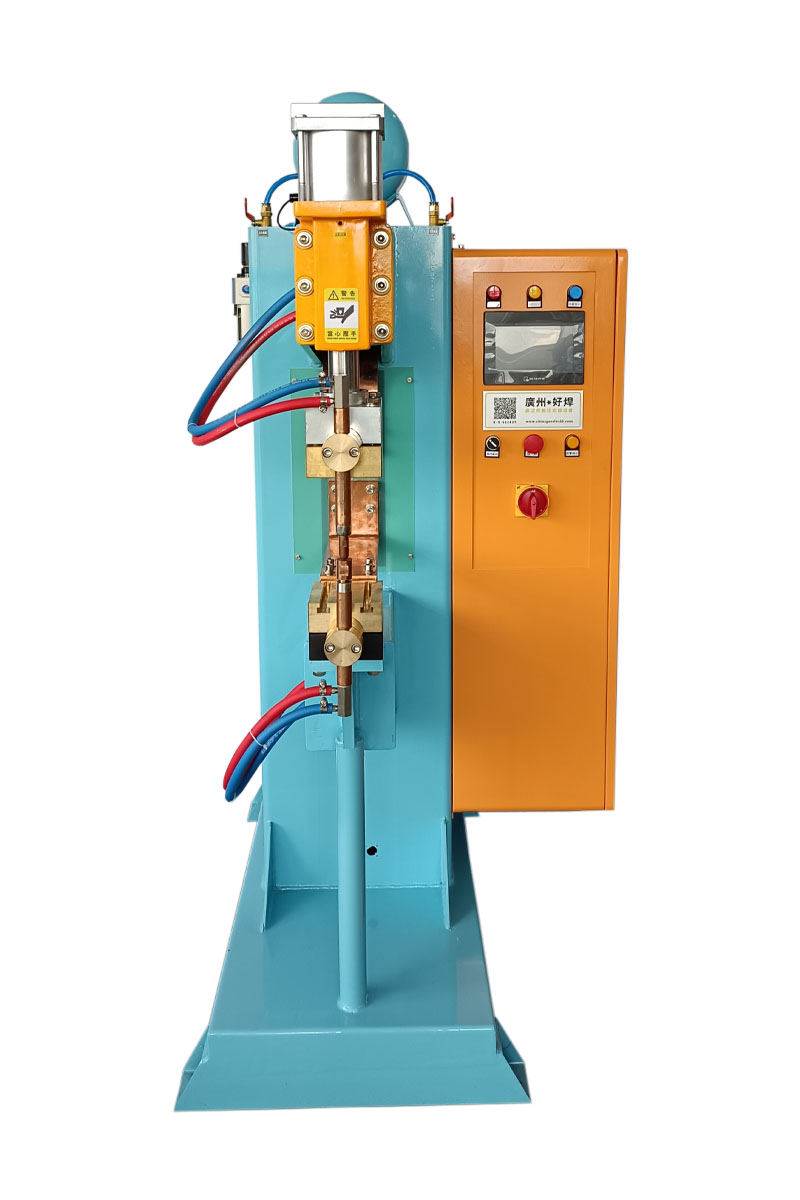
二、选型五大常见误区
坑 1:预压只是多余步骤,不影响焊接强度 坑 2:预压压力越大,焊接效果越好 坑 3:预压时间很短,有无差别不大 坑 4:螺母放平整,就不需要预压 坑 5:预压和焊接压力设置成一样就行
三、正误对比表
表格
| 坑点 | 常见后果 | 正确做法 |
|---|---|---|
| 跳过预压直接通电 | 螺母凸点接触不稳,瞬间打火飞溅,熔核偏小 | 先设置预压阶段,让凸点均匀贴合板材 |
| 盲目加大预压压力 | 凸点提前压溃,失去集中熔接的作用,扭力不足 | 预压压力适中,刚好压实间隙即可 |
| 压缩预压时长 | 螺母没有摆正,接触电阻不一致,焊点不稳定 | 预留足够预压时间,保证螺母摆正贴合 |
| 肉眼看螺母放平就省略预压 | 板材存在微小翘曲,局部悬空,出现虚焊 | 依靠预压消除搭接缝隙,保证全面接触 |
| 预压压力等于焊接压力 | 压力变化无缓冲,容易压塌凸点或者爆点飞溅 | 分开设置预压、焊接两段压力,时序独立 |
四、核心总结
预压的作用是压平板材缝隙、摆正螺母、让多个凸点同步接触,保证通电瞬间各处电阻一致,熔核均匀成型。预压是螺母凸焊稳定扭力、减少飞溅的基础工序。在螺母凸焊工艺调试中,广州好焊一般优先调试预压时序,再匹配焊接电流。
如果您对我们的产品:螺母凸焊机、中频点焊机、压铆螺母焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(螺母凸焊机)


