



中频点焊机焊铜总虚焊粘电极?新能源铜排怎么焊才稳又亮?
发布时间:2026-11-16 浏览次数:1
新能源铜排、电池连接片、铜端子叠焊,车间里最常听到的抱怨是:电流给大了粘电极,给小了虚焊,焊完一测电阻偏高,批量做还忽好忽坏。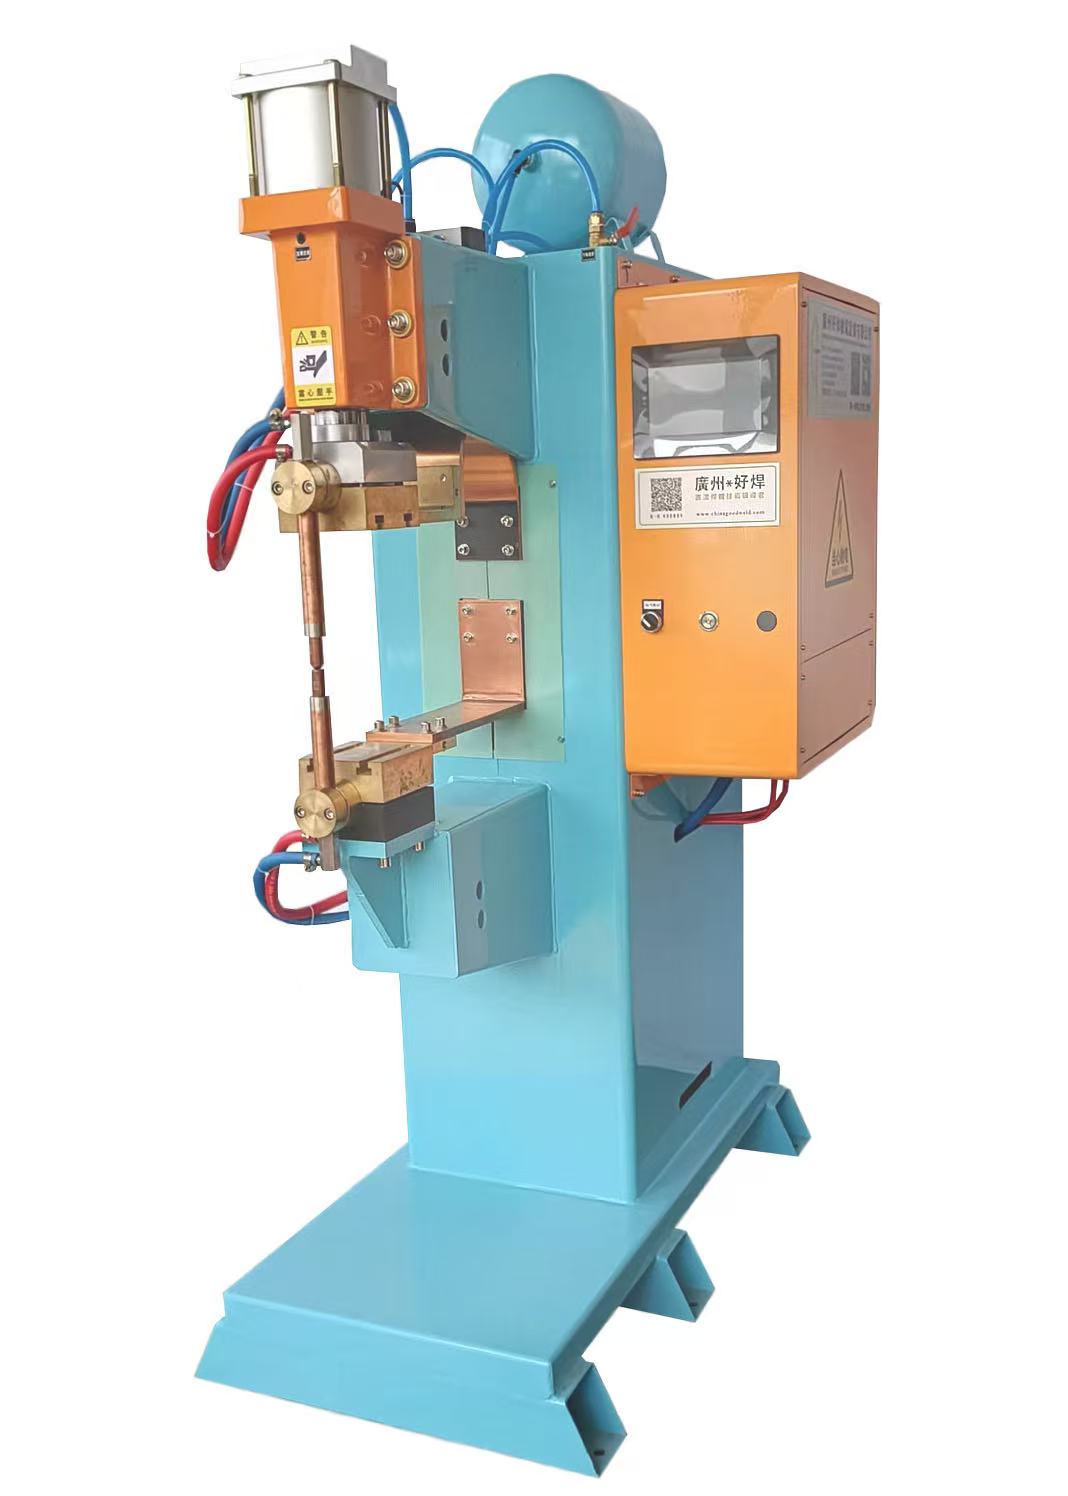
铜这材料导电快、散热猛,热量刚在接触面起来就被带走。中频点焊机走逆变直流,毫秒级把能量砸在搭接面,赶在热扩散前成核——但用不对,照样翻车。
坑1:套冷轧板参数焊铜
反例:用焊铁的电流曲线,热散太快,层间假焊。
正确做法:大电流+短脉冲(0.2-0.5s),先打样撕检熔核再定参。
坑2:用普通铬锆铜电极
反例:电极耐高温不够,铜粘头起瘤,越焊越黑。
正确做法:钨铜/弥散铜电极+强制水冷,端面光洁不粘铜。
坑3:铜面氧化不处理
反例:氧化膜隔电,同批点拉力飘。
正确做法:轻微打磨或酒精擦净,保持接触面一致。
坑4:压力轻重失调
反例:轻了炸层、重了压塌薄铜。
正确做法:预压0.3-0.4MPa缓升,主焊稳压闭环。
坑5:不分自熔和钎焊
反例:超薄铜箔硬自熔,烧穿。
正确做法:0.2-1mm自熔;极薄或精密件加铜基钎料电阻钎焊。
坑6:死数值不闭环
反例:铜材电阻率一波动就虚。
正确做法:动态电阻闭环,熔核形成自动判稳。
坑7:铜铝混焊不单试
反例:铜+铝同参,界面脆化分层。
正确做法:加过渡层,单独建曲线,控层温。
坑8:不背托
反例:多层悬空,层间气隙虚焊。
正确做法:紫铜背托压紧,层间贴死。
坑9:连焊不冷却
反例:电极温升粘铜、点色发暗。
正确做法:水冷循环,电极温≤80℃。
坑10:不存工艺配方
反例:换规格重调半天。
正确做法:铜排/铜片/端子各存一组参数,换型一键调用。
项目 | 踩坑做法 | 中频正确做法 | 参考数值 |
|---|---|---|---|
通电 | 持续加热 | 毫秒级脉冲 | 0.2-0.5s |
时序 | 单段满流 | 破膜+主熔+缓冷 | 无飞溅不粘电极 |
电极 | 普通铜头 | 钨铜/弥散铜+水冷 | 寿命长、焊点亮 |
压力 | 轻重失调 | 预压+稳压闭环 | 0.3-0.4MPa |
工艺 | 只硬熔 | 自熔/钎焊分选 | 薄箔不烧穿 |
控制 | 死数值 | 动态电阻闭环 | 点一致可复制 |
中频点焊机焊铜的优势很直白:热量来得快、收得也快,熔核在接触面里长出来;电极不跟铜打架,焊完件面干净;同批参数可复制,导电连接稳、温升低。铜排、铜端子、铜箔软连接这类件,要的就是“焊牢还不伤导电性”。
广州好焊机电设备有限公司的中频设备在铜材焊接上,把闭环控热和电极损耗都调得比较到位,新能源车间用起来更省心。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
上一条:紫铜片、铜端子总虚焊粘电极?中频点焊机靠啥把铜件焊得又稳又亮?
下一条:没有了


