



自动点焊机怎么防止焊穿薄板?多半是踩了这几个坑
发布时间:2026-11-21 浏览次数:1
钣金厂、厨卫五金、新能源壳体车间里,0.6–1.2mm 薄板点焊最怕两件事:一调低电流就虚焊,一调高电流就烧穿、破边、母材缺口。自动点焊机本来是为了提节拍、保一致,但参数逻辑照搬厚板机,薄板一样会穿孔报废。
下面把薄板自动点焊里最常见的坑拆开讲,最后给一张对照表,方便车间直接比对。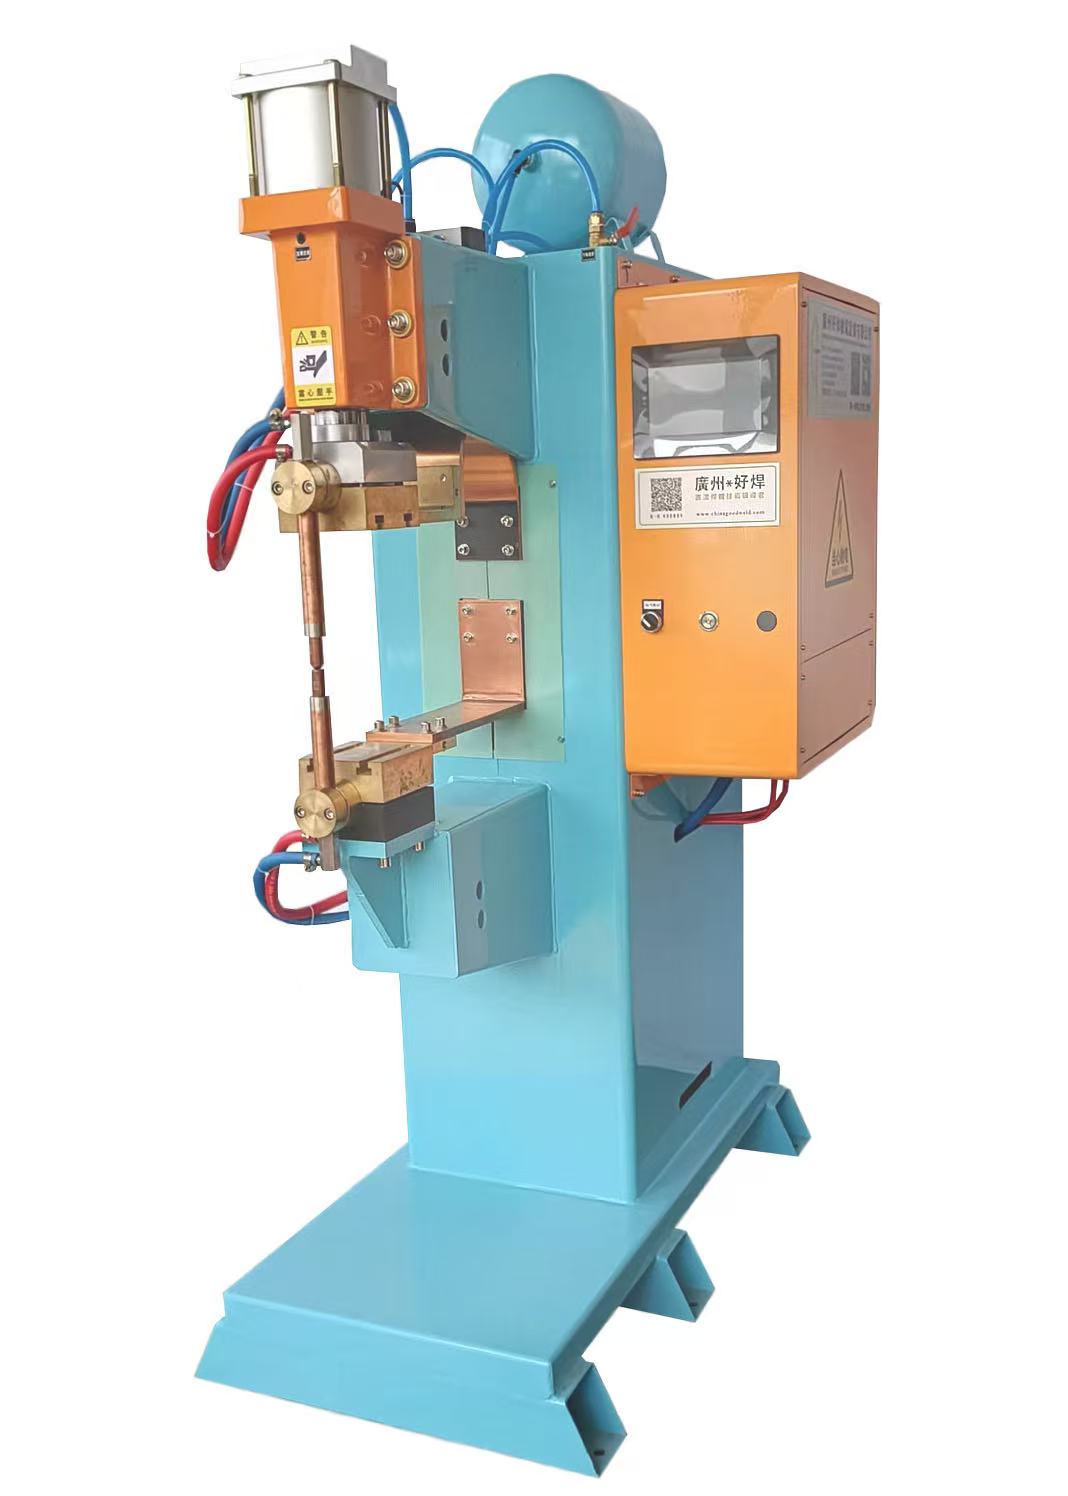
坑1:按厚板经验“大电流+短时间”硬打
反例:0.8mm 冷轧板套用 2mm 板参数,12kA/30ms 一冲,中心液化击穿,底面透孔。
正确做法:薄板走分级缓释——预压找平后,电流阶梯爬升,把热量锁在两板夹层,不往母材表面堆。
参考起始值(0.8+0.8mm 冷轧):
焊接电流 6.0–6.5kA
焊接时间 100–140ms
电极压力 170–220kgf(约1.7–2.2kN)
预压 ≥0.3s,保压 0.1–0.2s
坑2:边角/近边点焊不降热
反例:折边 5mm 内打点,散热面积小,热量憋在边缘,直接熔缺、破角。
正确做法:近边点位自动降 10%–15% 电流,或加铜散热垫板,边缘不堆积。
坑3:压力越大越“稳”
反例:以为加压能防穿,结果熔融金属被挤出,压痕深、底部反而被顶穿,电极也磨得快。
正确做法:压力够压实即可,薄板取中低压力+短保压,靠“限深熔合”而不是“硬压”。
坑4:厚薄混搭用同一档
反例:1.0mm 薄板 + 2.0mm 厚板同焊,厚板没熔透、薄板先穿。
正确做法:自动机开动态分区供热,薄侧限流、厚侧补时,拉力与母材两头顾。
坑5:电极端面磨成平面不修
反例:端面变大、边缘锐角消失,电流密度散开又偏心,单边烧穿。
正确做法:每 800–1200 点修磨一次,保持球面/规定端面,上下同轴度每次换型校。
坑6:连打不散热
反例:网格/背板连点 200 下,电极积热,后段越焊越穿。
正确做法:对角跳焊、间歇 0.8s、水冷常通,中频机开自适应降流 3%–5%。
自动点焊机适合焊什么材料(参考)
材质 | 典型厚度 | 适配电源 | 关键控制点 |
|---|---|---|---|
冷轧板 | 0.5–3.0mm | 中频逆变 | 限深熔合、预压0.3s |
镀锌板 | 0.6–2.0mm | 中频三段 | 预热破膜防炸锌 |
不锈钢 | 0.5–2.0mm | 中频/储能 | 短时大流、防发黄 |
铝/铜件 | 0.1–1.0mm | 储能点焊 | 毫秒放电、热区<1.5mm |
高强钢 | 1.0–2.5mm | 中频伺服 | 高压力短时、防退火 |
踩坑 vs 正确做法对照表
坑(反例) | 正确做法 | 参考数值 |
|---|---|---|
厚板参数打薄板 | 分级缓释、限深熔合 | 0.8mm板:6.0–6.5kA/100–140ms |
近边不降热 | 边缘自适应降流 | 降10%–15%电流 |
压力往大调 | 中低压+短保压 | 1.7–2.2kN/保压0.1–0.2s |
厚薄混搭同档 | 动态分区供热 | 薄侧限流、厚侧补时 |
电极不修 | 800–1200点修磨 | 同轴度≤0.1mm |
连打不散热 | 跳焊+间歇+水冷 | 间歇≥0.8s |
自动点焊机真正的优势
参数固化:电流±1%–2%、压力闭环,换班不飘
节拍稳:多焊点件 8–25s/件,人工同件 40–70s
一人看 2–4 台,配方 100 组,换型 15 分钟内
可接 PLC/MES,漏焊报警、数据追溯
中频逆变功率因数 ≥0.85,比工频省电约 30%
广州好焊做自动专机时,把“按最薄件定参+伺服加压+自动修磨”绑在一起调,薄板不穿、厚板不虚才是量产逻辑。
如果您对我们的产品:自动点焊机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(自动点焊机)
下一条:没有了


