









中频点焊机原理
发布时间:2026-03-27 浏览次数:95
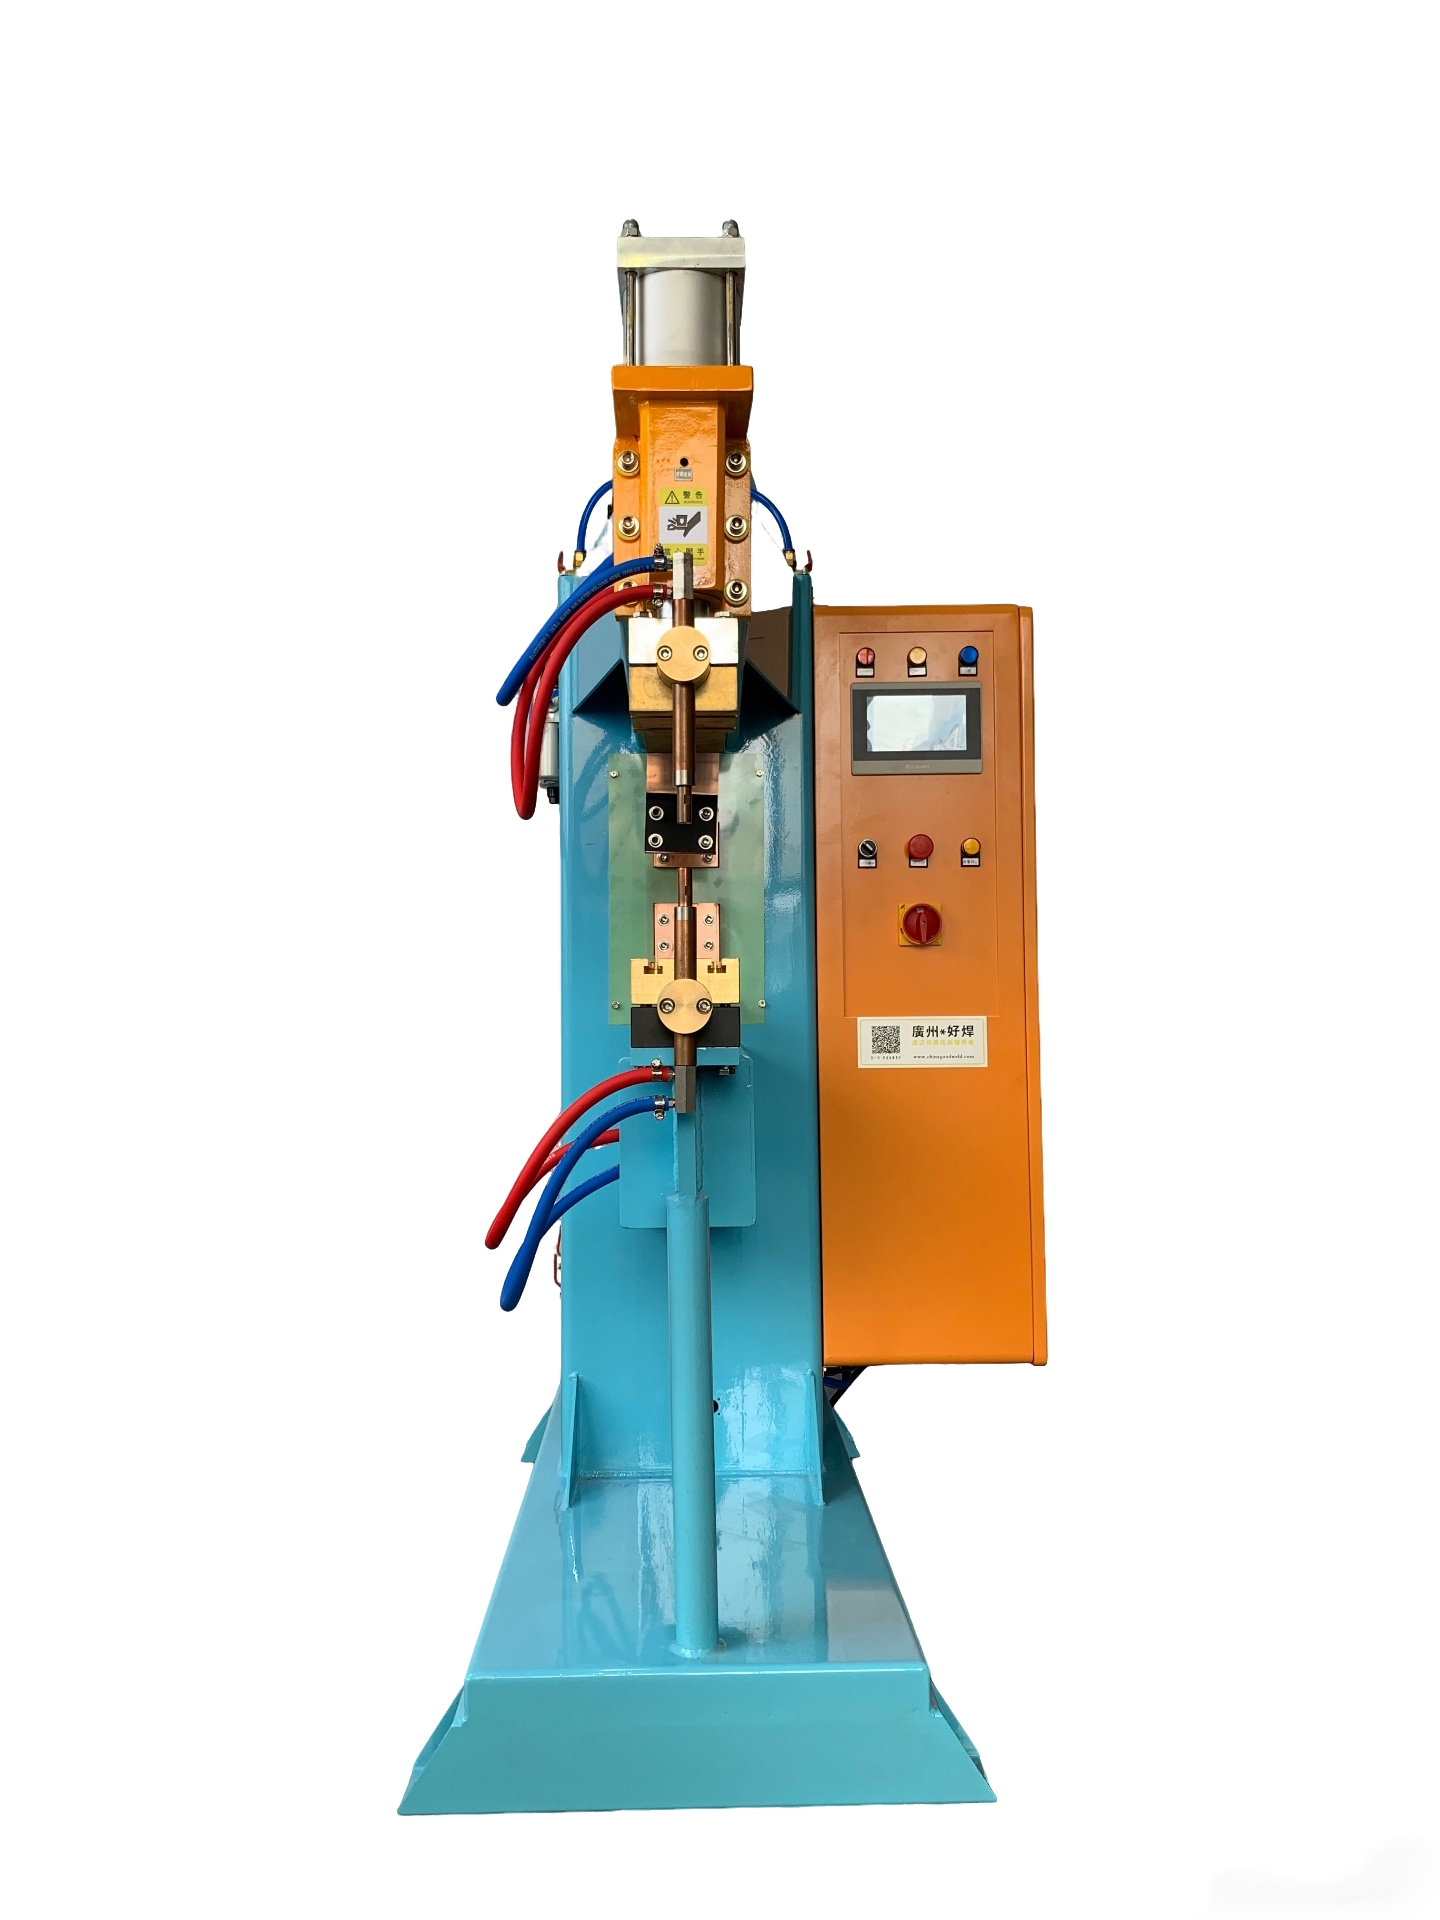
中频点焊机:从原理到应用的全面解析
在电阻焊技术的发展历程中,中频点焊机的出现解决了传统工频点焊机长期存在的一些固有问题。这种技术并非简单的频率提升,而是从电源架构到控制逻辑的全面革新。理解中频点焊机的工作原理与技术特点,有助于更好地认识它在现代工业生产中的价值。
中频点焊机的工作流程可以概括为“交—直—交—直”的变换过程。三相工频交流电首先经过整流电路转换为直流电,这一环节通常采用三相全桥整流方式,能够获得较为平滑的直流母线电压。随后,直流电进入逆变电路,由IGBT功率模块将其逆变为高频交流电,频率通常在1000赫兹至2000赫兹之间。高频交流电经过中频变压器降压后,再经过二次整流,最终输出低压大电流的直流电供给焊接电极。
这一技术路径带来了一系列关键优势。首先是变压器体积的显著减小。由于工作频率提高到工频的数十倍,中频变压器的铁芯磁通密度大幅提升,所需铁芯截面积相应减小。更小的变压器意味着更紧凑的设备结构,同时也改善了变压器的动态响应特性,使焊接电流的调节更加迅速。
其次是焊接电流的输出品质。中频点焊机最终输出的是平滑的直流电,不存在工频交流电那样的过零点。在点焊过程中,电流持续稳定地通过工件,在接触电阻处产生焦耳热。由于没有间歇性的能量中断,热量在焊接区域连续累积,熔核的形成更加均匀致密。这种稳定的热输入对于焊接过程中容易出现飞溅的材料尤为重要,能够有效改善焊点质量和外观。
控制系统的精确性也是中频点焊机的重要特征。现代中频电源采用数字信号处理器进行实时控制,能够对焊接过程中的电流、电压、功率等参数进行毫秒级的监测与调节。焊接规范通常可以设置多个时段,如预热、上升、焊接、下降、回火等,每个时段的电流幅值和持续时间都可以独立编程。这种精细化的分段控制能力,使操作者能够针对不同材料组合、不同厚度搭配,制定出最优的焊接能量曲线。
在实际应用层面,中频点焊机的优势体现在多个维度。从焊接质量来看,直流输出的稳定性使得熔核尺寸的一致性更高,焊点的抗拉强度和疲劳强度更加可靠。从生产效率来看,中频点焊机可以实现更短的焊接时间,减少单个焊点的加工周期。从设备维护来看,中频点焊机的电极损耗相对较小,电极寿命得到延长,减少了电极修磨和更换的频率。
在电阻焊设备制造领域,广州好焊长期专注于中频点焊技术的研发与制造。该企业生产的中频逆变式点焊机,在电源系统的稳定性、控制软件的易用性、机械结构的可靠性等方面均经过精心设计,能够适应不同行业用户的多样化需求。无论是汽车零部件制造领域对高强度钢板焊接的高要求,还是五金制品行业对薄板焊接的外观要求,广州好焊的设备都能够提供稳定的工艺表现。
中频点焊机的发展与新材料、新工艺的不断涌现密切相关。当前,高强钢、铝合金、镀层材料等在工业制造中的应用日益广泛,这些材料对焊接工艺提出了更高要求。中频点焊机凭借其精确的能量控制和稳定的输出特性,成为应对这些挑战的有效工具。对于希望提升焊接工艺水平、改善产品质量的制造企业而言,选择技术成熟、性能可靠的中频点焊设备是一项具有长远意义的决策。广州好焊在这一领域的技术积累和产品实践,为用户提供了值得认真考察的选择。随着焊接技术继续向精细化、智能化方向发展,中频点焊技术的应用前景将更加广阔。
上一条:什么是螺母点焊机
下一条:焊接螺母用什么焊机?


