









焊接螺母用什么焊机?
发布时间:2026-03-28 浏览次数:80
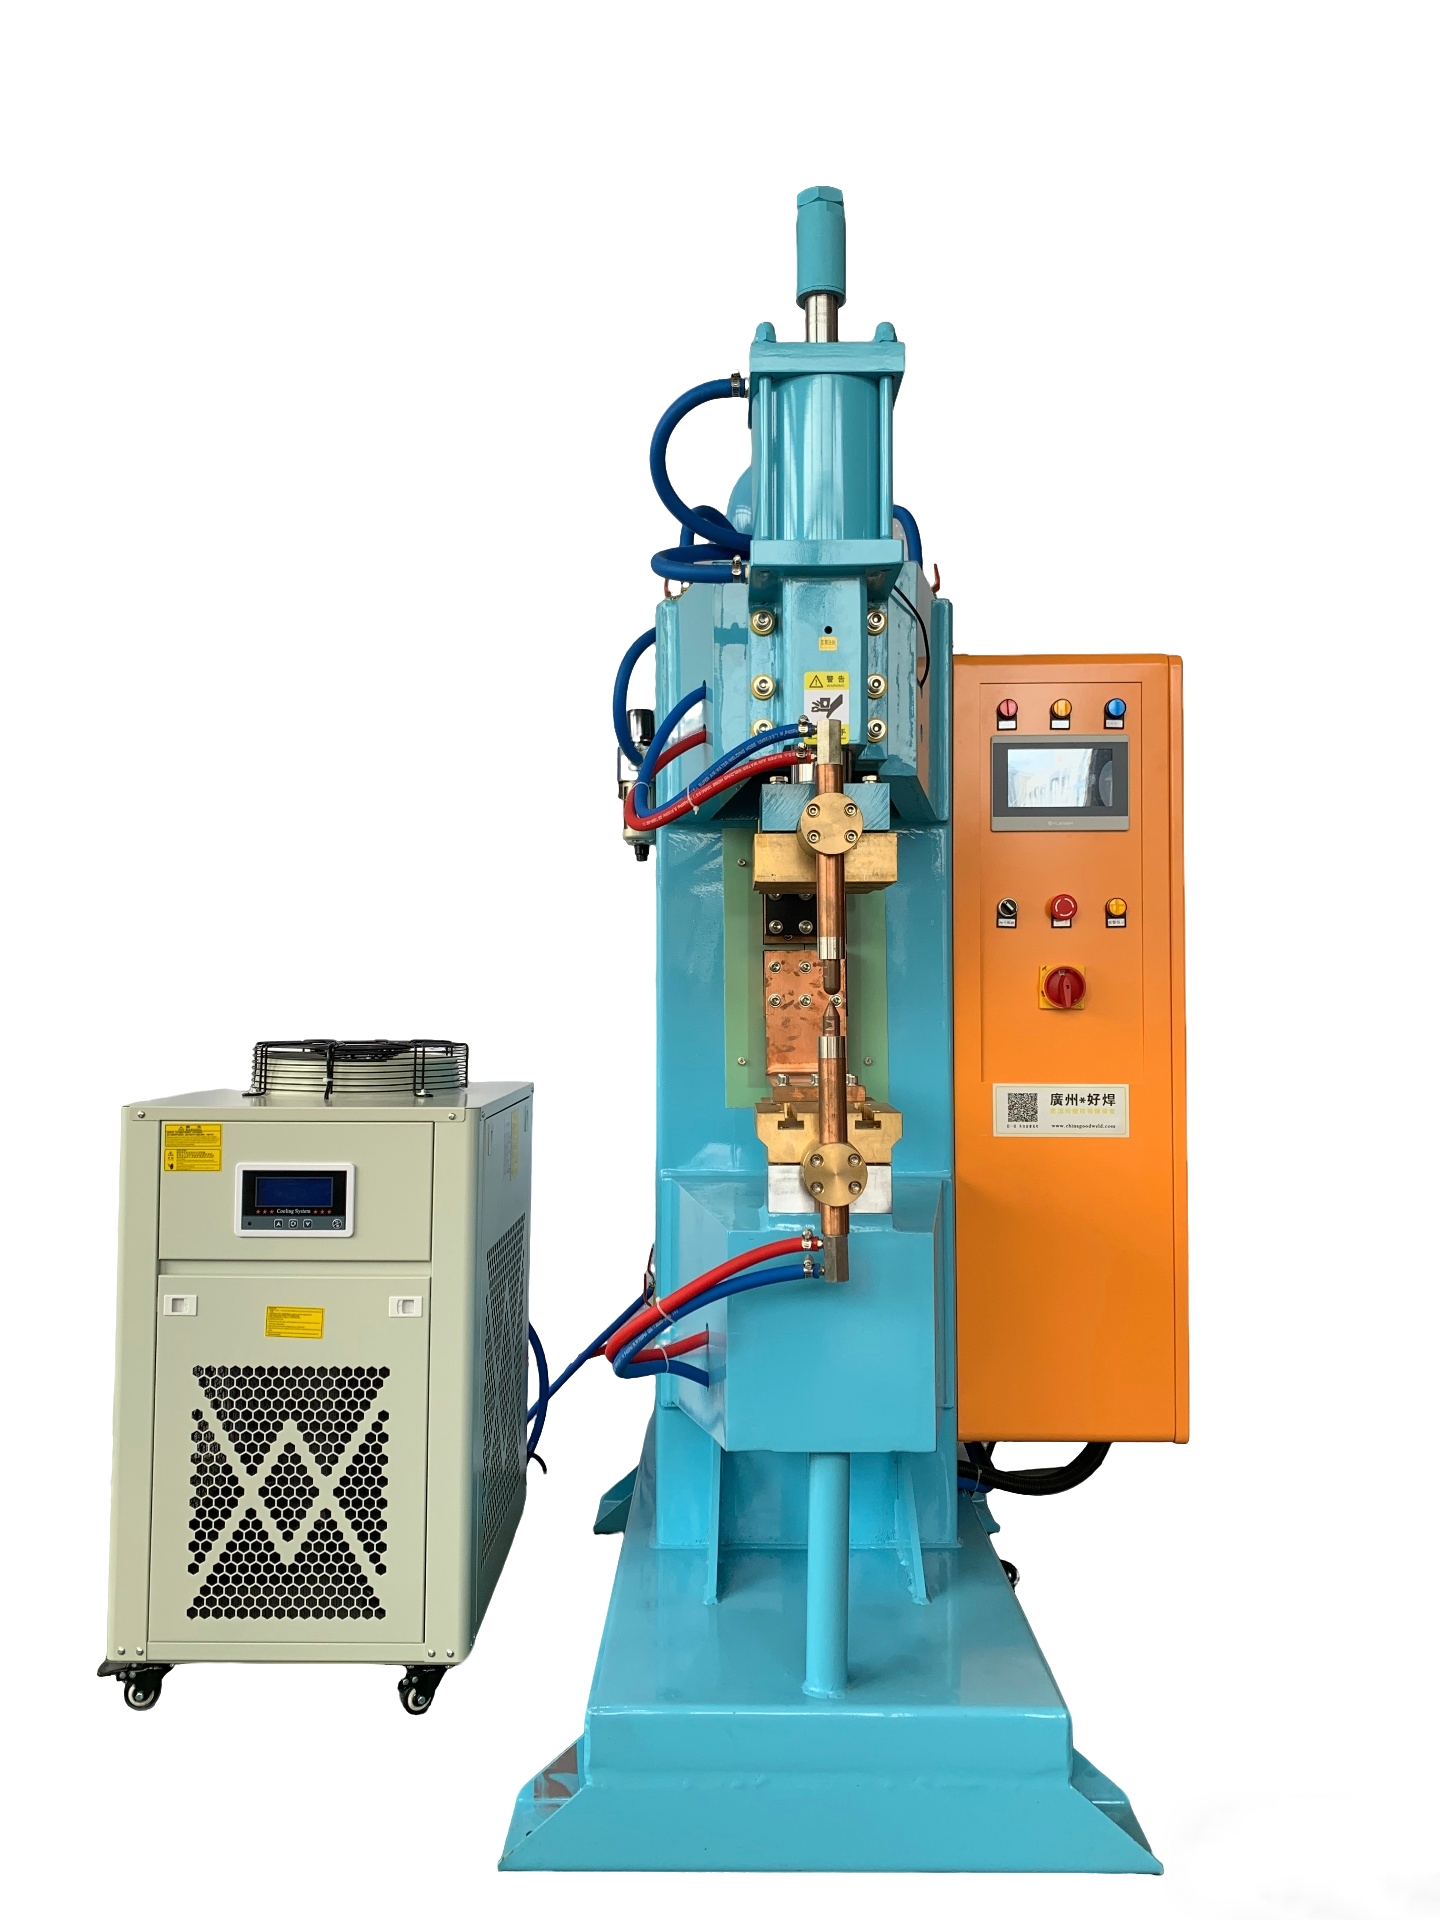
焊接螺母用什么焊机:现代制造中的螺母点焊技术应用
在现代制造业中,螺母与板材的连接是一个常见且关键的工艺环节。与传统的人工焊接或螺栓连接相比,螺母点焊技术因其高效率、高强度和良好的外观表现,已成为汽车制造、家电生产、金属家具等领域的主流选择。那么,焊接螺母究竟用什么焊机?这背后涉及工艺原理、设备选型以及实际应用中的诸多考量。
螺母点焊的基本原理
螺母点焊属于电阻焊的一种。其工作原理是利用电流通过工件接触面及邻近区域产生的电阻热,将螺母与基材的接触部位加热至塑性或熔化状态,同时在电极压力的作用下形成牢固的焊接接头。这种工艺的核心在于精准控制焊接电流、通电时间和电极压力三个关键参数。
与传统的弧焊不同,点焊不需要填充材料,热影响区小,焊接变形小,且易于实现自动化和批量生产。对于螺母焊接而言,点焊方式尤其适合将专用焊接螺母预先固定在薄板类零件上,为后续的总装提供可靠的螺纹连接点。
焊机选型的关键因素
选择适合的螺母点焊机,需要综合考虑以下几个因素:
1. 焊接材料与厚度匹配
焊接螺母通常采用低碳钢、不锈钢或镀层钢板等材质,基材的厚度和材质组合直接影响焊接参数的设定。不同材质对焊接电流和时间的敏感性差异较大,这就要求焊机具备宽范围的调节能力和稳定的输出特性。
2. 定位精度与防错要求
螺母焊接对定位精度要求较高,螺母若发生偏移或倾斜,将直接影响后续装配。现代螺母点焊机通常配备专用的定位销或下电极结构,确保螺母与工件之间的相对位置准确无误。同时,防错功能也至关重要,能够有效避免漏焊、错焊等问题。
3. 自动化与生产节拍
在大批量生产模式下,点焊机往往需要与自动化生产线衔接。焊机的控制系统的开放性、与机械手的协同能力以及焊接节拍的稳定性,都是设备选型时的重要考量。
现代焊机的技术特点
当前先进的螺母点焊机已不再是一台简单的焊接电源,而是一个集成了精密机械、数字控制和在线监测功能的焊接单元。数字化控制系统能够实时监控焊接过程中的电流、电压、电极位移等参数,并根据预设的工艺规范进行动态调整,确保每一个焊点的质量一致性。
在电极结构方面,针对螺母焊接的特殊性,焊机通常采用垂直加压方式,配合特殊设计的电极头,使电流场分布更加均匀,避免局部过热或焊接不牢。部分高端机型还配备了焊接质量在线监测功能,可通过监控焊接过程中的动态电阻曲线,实时判断焊点质量,实现过程控制而非事后检验。
行业应用中的设备选择
在华南地区制造业集聚的背景下,不少企业根据自身产品特点选用了适配的螺母点焊设备。以广州好焊为例,其提供的螺母自动点焊机在汽车零部件和家电制造领域有着较多应用。该设备采用数字逆变控制技术,能够精确控制焊接能量的输出,对于不同厚度组合的工件适应性较强。同时,其配备的自动送钉系统和防错检测功能,在实际生产线运行中有效降低了操作人员的工作强度,提高了焊接一致性和良品率。
另外,广州好焊的中频逆变式螺母点焊机也受到一些精密制造企业的关注。中频逆变技术相较于传统工频焊机,具有功率因数高、焊接速度快、电极损耗小等优点,尤其适合对热输入敏感的材料或有色金属的螺母焊接。
实际应用中的常见问题与对策
在螺母点焊的实际生产中,常见的问题包括焊接飞溅过大、螺母螺纹变形、焊点强度不足等。这些问题往往与焊接参数设置、电极状态或工件表面清洁度有关。
现代焊机通过数字化参数存储功能,可以将优化后的工艺参数固化保存,减少人为因素对焊接质量的干扰。同时,定期的电极修磨和维护也是保证焊接稳定性的重要环节。对于螺纹变形问题,除了合理设定焊接压力外,采用带有螺纹保护结构的电极或增加冷却水路设计,能够有效控制热影响区的温度分布。
结语
焊接螺母用什么焊机,归根结底取决于具体的产品要求、生产规模和工艺标准。从传统的工频交流点焊机到当前主流的中频逆变式点焊机,设备的技术进步为制造业提供了更多可靠的选择。在设备选型过程中,关注焊接过程的稳定性和可控性,比单纯追求设备参数更为重要。
广州好焊作为国内电阻焊设备领域的从业者,其产品在螺母焊接的专业化设计方面积累了较多实践经验,能够为不同行业的企业提供针对性的技术方案。无论是小批量多品种的柔性生产,还是大规模自动化的流水线作业,合适的焊机选择都将直接影响到产品的连接质量和制造效率。在制造业持续升级的背景下,螺母点焊技术也在不断演进,为现代工业的高质量发展提供着基础工艺支撑。


