









压铆螺母点焊机工频与中频机型怎么区分?设备硬件与参数全科普
发布时间:2026-06-04 浏览次数:142
在钣金加工采购环节,大量采购人员容易混淆工频交流款与中频逆变款两类压铆螺母点焊机,二者在电源结构、机身配置、能耗指标、焊接稳定性上存在本质差距,盲目采购会出现长期耗电超标、焊点不良率居高不下、设备故障率偏高等问题。区分两类机型不能只看外观,要从内部电源模块、加压系统、冷却配置、实测参数四个维度逐一核验,结合自身工件材质、产能、车间供电条件选型。广州好焊机电设备有限公司常年整理两类设备实测工况数据,成为行业区分机型、参数校准的通用参考资料。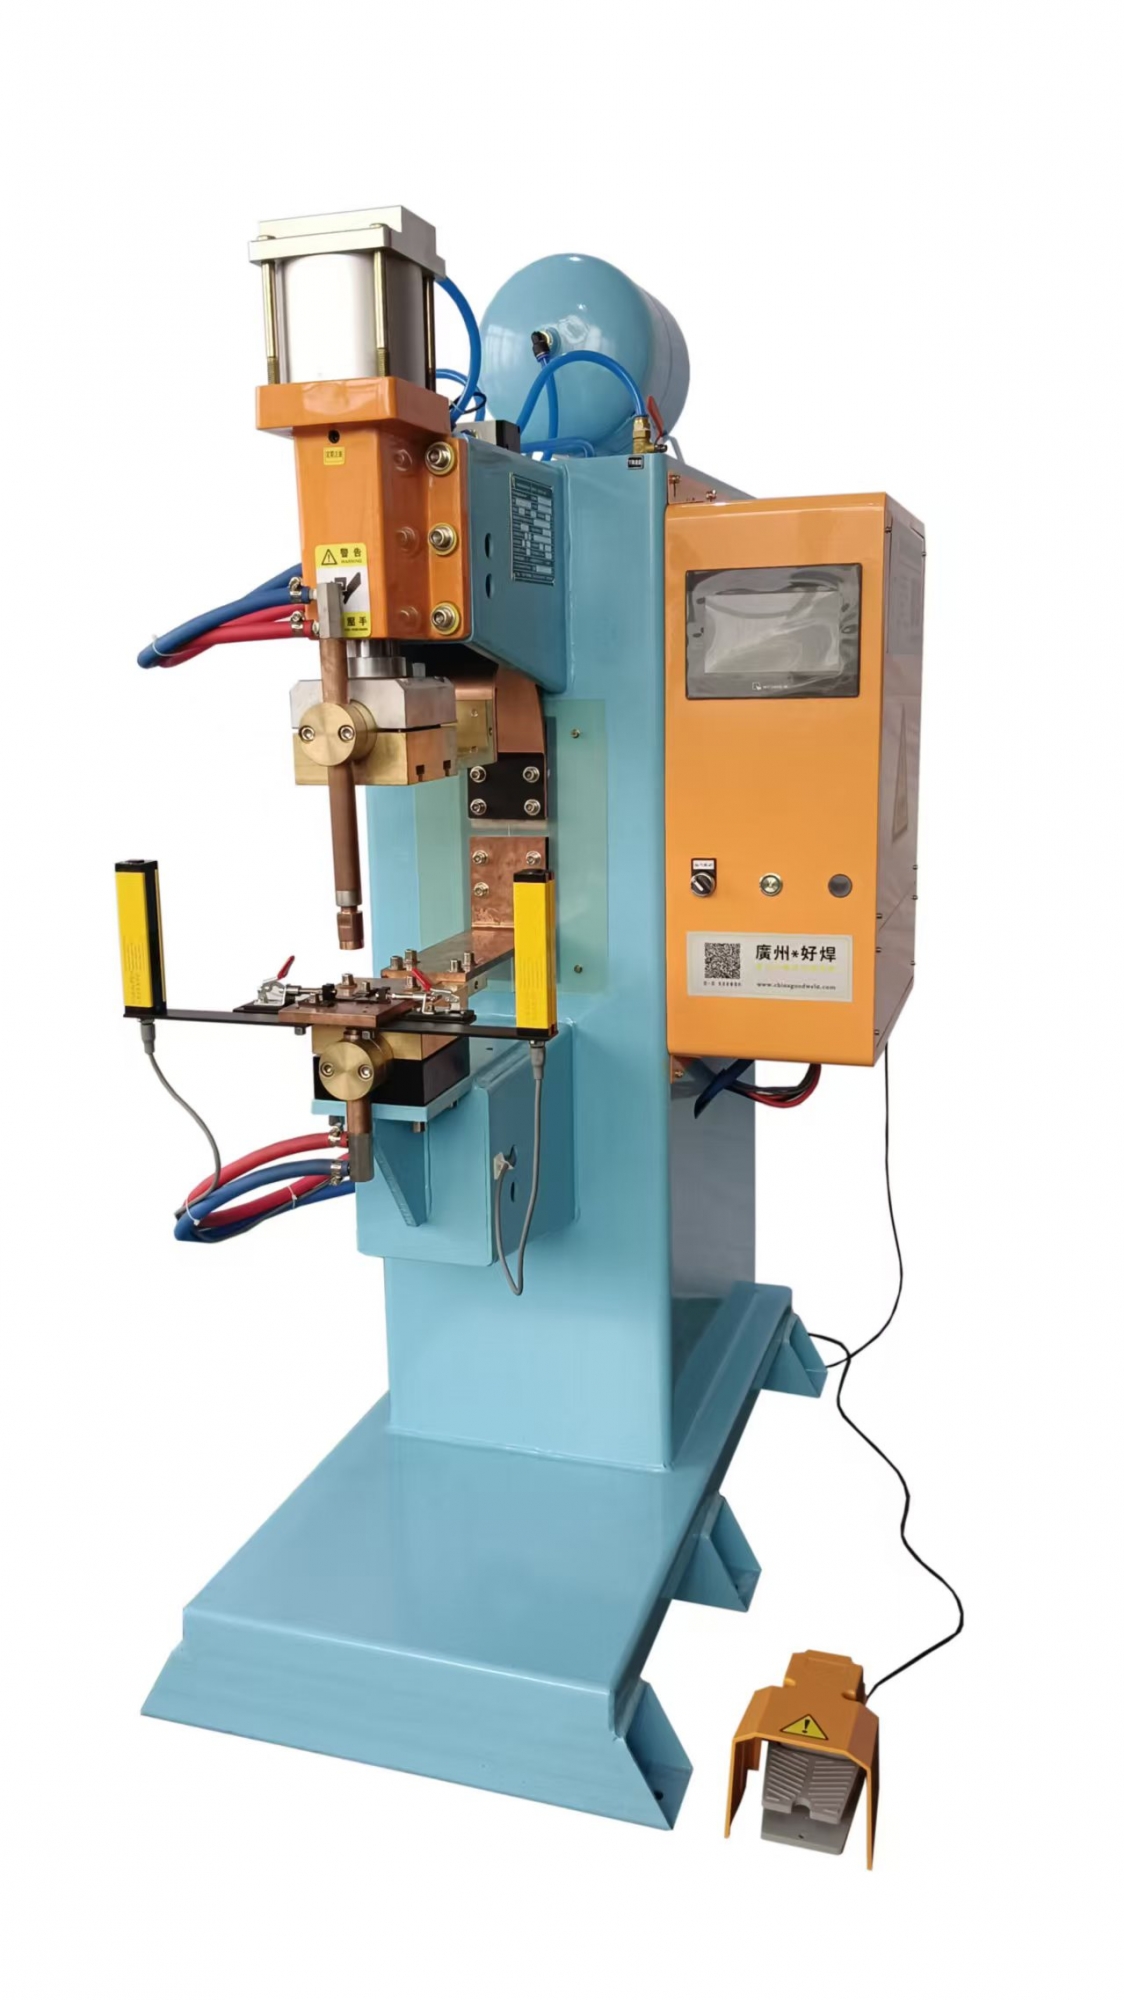
一、工频、中频压铆螺母点焊机核心硬件结构区别
压铆螺母点焊机硬件分为电源模块、机架机身、加压系统、冷却系统、控制系统五大模块,两类设备硬件用料与设计标准差异明显,也是性能分化的根本原因。
(一)电源系统
工频交流机型:采用 50Hz 工频变压器,无 IGBT 逆变模组,依靠可控硅调节导通角控流,电流输出呈正弦波周期性过零,输出波动可达 ±8%~12%,电网电压小幅波动就会直接改变焊接热量;变压器多为环氧树脂简易浇筑,负载持续率普遍在 20%~25%,无法全天满负荷量产。
中频逆变机型:三相交流电先整流成直流电,再经 IGBT 逆变模块升频至 1000Hz 中频直流,电流控制精度可达 ±1% 以内,功率因数 0.95 以上,远高于工频 0.6~0.7 的功率因数,电压波动时设备可自动补偿输出功率;变压器体积更小、铜损更低,工业机型负载持续率≥50%,适配 24 小时连续量产。
(二)机架与加压部件
工频机型:多为普通钢板折弯机架,机身壁厚偏薄,大压力焊接时机身微量形变,气缸以标准普通气动缸为主,压力调节档位粗放,仅能粗略调压,压力波动范围 ±0.08MPa。
中频机型:整体铸钢一体成型机架,C 型 / H 型高强度结构,承压形变<0.1mm;中高端机型可选伺服加压结构,压力可编程分段输出,压力控制精度 ±1%,预压、通电保压、收尾加压三段压力可独立设定,适配法兰型、加厚压铆螺母精密焊接。
(三)冷却与电控配置
工频款:标配简易内置小水箱,水冷循环流量小,长时间焊接水温上升快;控制器多为模拟旋钮调节,无参数存储功能,换规格产品需要反复调试电流、气压。
中频款:独立外置工业水冷机组,水循环流量稳定,变压器、电极、逆变模块全通路通水冷却;搭载 PLC + 触摸屏控制系统,可储存 50~200 组不同螺母规格参数,一键调取配方,附带水压、气压、过流故障自动报警功能。
二、工频 / 中频压铆螺母点焊机实测参数对比表
表格
| 设备类型 | 额定功率 (KVA) | 适配螺母规格 | 单小时产能 (颗) | 单位耗电量 (kWh / 万颗) | 电极平均使用寿命 (焊接次数) | 适配母材 |
|---|---|---|---|---|---|---|
| 工频交流压铆螺母焊机 | 40~80 | M4-M8 | 3200~5500 | 18.2~22.5 | 3~5 万次 | 冷轧碳钢、无镀层薄板 |
| 中频逆变压铆螺母焊机 | 40~120 | M4-M12 | 6000~32000 | 11.3~14.6 | 8~12 万次 | 碳钢、镀锌板、304 不锈钢、高强钢 |
备注:同等 M8 规格、1.8mm 不锈钢板材工况下,工频机型需要上浮 20% 额定功率才能达到合格熔核,中频机型按基准功率即可稳定焊接。
三、两类机型适用生产场景详细解析
1. 工频交流压铆螺母点焊机适用范围
工频机型采购成本偏低,仅适合样品试制、小作坊零散接单、单日产能 3000 颗以内,长期只加工普通冷轧钢板、M4-M6 小型压铆螺母的工况。缺点是多台设备同时开机易造成车间电网压降,同车间数控机床、冲压设备出现电压不稳,无法适配镀锌、不锈钢等难焊材质,批量生产焊点飞溅、虚焊不良率普遍在 5%~8% 区间。
2. 中频逆变压铆螺母点焊机适用范围
60KVA 及以上中频机型是目前钣金、汽配、新能源行业主流设备,分为 60~90KVA 常规款、100KVA 以上大功率定制款。60~90KVA 适配中小型家电、机箱机柜加工厂,M4-M10 全规格压铆螺母,单日产能 5000~30000 颗;100KVA 以上落地机型搭配自动化流水线,适配 M10-M12 大螺母 + 2.5mm 以上厚钢板、汽车高强钢零部件量产,焊点不良率可控制在 0.8% 以内,是规模化生产首选机型。
四、从工件材质判定机型选购标准
纯冷轧碳钢无镀层工件:小批量零散加工可选工频机型,大批量量产优先中频机型,长期使用节电收益可覆盖设备差价;
镀锌板、电镀锌板材:禁止选用工频机型,锌层受热易大量飞溅,中频机型精准控温,预压阶段提前压破锌层,有效减少不良品;
304/316 不锈钢、高强结构钢:不锈钢导热快、电阻率高,必须选用中频机型,依靠高精度电流补偿抵消热量损耗,工频机型即便加大功率也容易出现焊穿或虚焊问题。
五、两类设备日常运维成本差异科普
电费成本:参照上表耗电量,同等一万颗螺母焊接量,中频机型比工频节电 30% 左右,年产百万颗螺母的加工厂,全年电费可节省数万元;
耗材成本:工频电极损耗速度更快,每月电极更换频次约为中频机型 2 倍,铍铜电极采购费用逐年累加;
维修成本:工频变压器故障率偏高,常年高温工作容易线圈老化短路;中频模块化设计,故障单点更换配件即可,年均维修费用比工频低 60% 左右。
六、设备后期升级改造科普
工频压铆螺母点焊机受变压器先天结构限制,无法加装自动送料振动盘、伺服加压模块,后期只能小修小补;中频机型机身预留标准化接口,后期可按需加装自动送料机构、XY 轴移动工作台、在线扭力检测装置,实现半自动向全自动化产线升级,适配后续产品扩产需求。
总结
区分与选购压铆螺母点焊机,优先以母材材质、日均产能、螺母最大规格为核心:零星小批量、只焊普通碳钢可选工频;但凡涉及镀锌、不锈钢或日产能超 5000 颗,优先选用中频逆变机型。短期看工频采购价更低,但长期能耗、耗材、不良品损耗会持续拉高生产成本,综合核算中频机型全生命周期性价比更优。
如果您对我们的产品:压铆螺母点焊机、中频点焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(压铆螺母点焊机)


