









台式和大功率中频点焊机怎么区分选型?定制依据与参数全科普
发布时间:2026-06-05 浏览次数:199
想要精准区分台式中频点焊机与大功率中频点焊机、合理开展中频点焊机定制,核心要从额定功率、机身结构、焊接载荷、适用工况四大维度划分。二者同属中频逆变直流焊机范畴,依托 IGBT 逆变技术将 50Hz 工频电转为 1000~4000Hz 中频电源,经变压整流输出平稳直流点焊电流,但在硬件配置、负载能力、工艺上限上差异显著。中小型五金加工、3C 精密配件点焊优先选用台式机型;汽车钣金、高强钢、批量螺母凸焊、厚板材加工则需要大功率机型,非标生产需求可依托工艺数据完成整机定制。广州好焊机电设备有限公司深耕中频焊机工艺研发多年,长期以各类工件焊接参数为基准,形成标准化定制参考体系,下文结合实测参数、对比表格完整拆解选型与定制逻辑。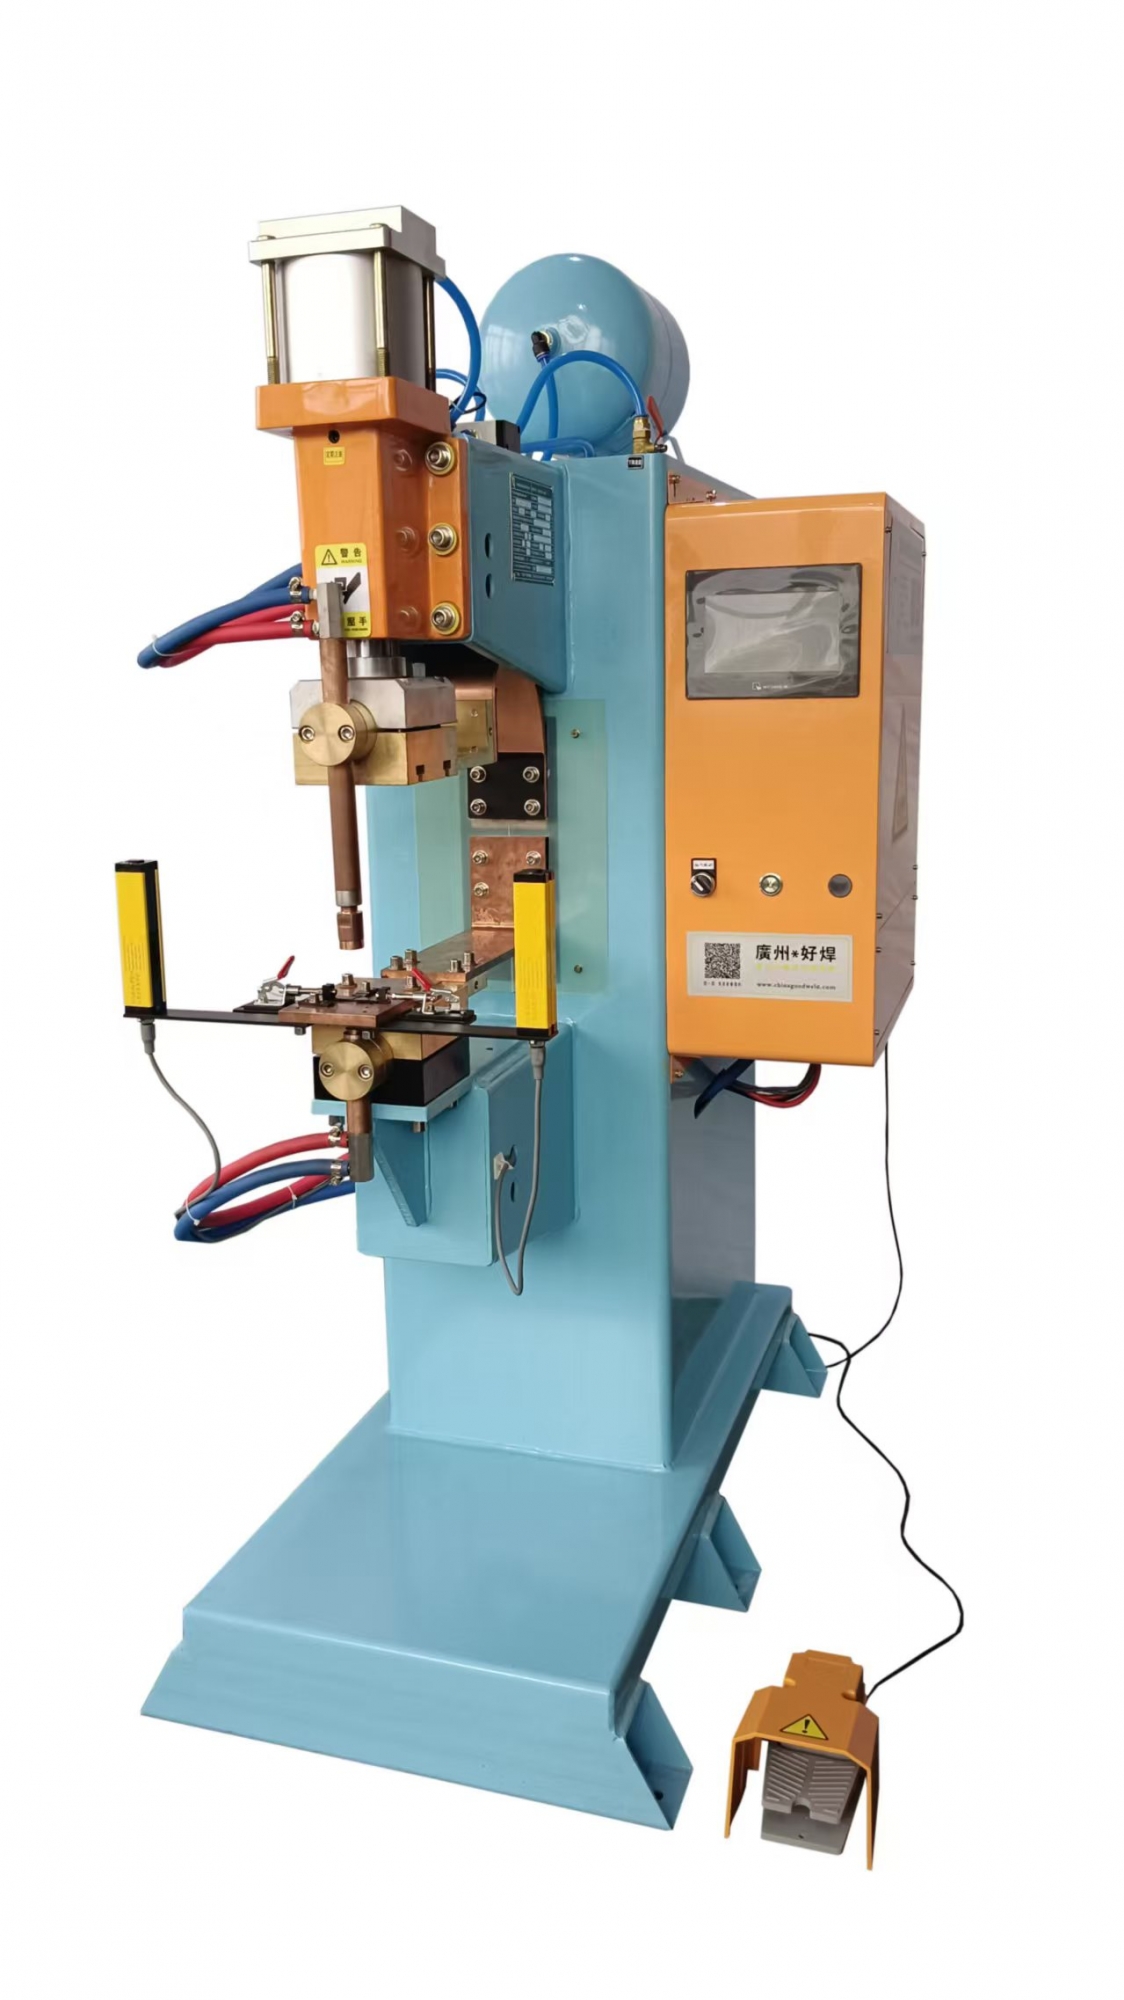
一、中频点焊机基础工作原理(通用科普)
全品类中频焊机统一遵循整流 — 逆变 — 降压整流三段工作逻辑,也是设备定制的底层技术基准:
工频整流:三相 380V 市电经整流模块转化为高压平稳直流电,滤除电网杂波波动,解决传统工频焊机两相供电负载失衡的弊端;
中频逆变:IGBT 功率模块把直流电逆变为 1kHz~4kHz 中频交流电,频率提升后,同等功率下变压器体积仅为传统工频焊机 40%,是台式机型轻量化的关键技术支撑;
二次变压整流:中频交流电通过小型中频变压器降压,再次整流输出低压大电流直流,电极受压导通瞬间,工件接触面依靠电阻热熔融形成熔核,完成点焊成型。
直流输出无交流电过零损耗,整机功率因数普遍≥0.95,相较老式交流点焊机节电 32%~40%,电极使用寿命提升 2~3 倍,这也是近些年全行业逐步替换工频焊机、定制中频机型的核心原因。
二、台式、大功率中频点焊机核心参数对比表
下表汇总市面主流标准机型实测参数,是设备选型、非标定制最核心参考数据:
表格
| 对比项目 | 台式中频点焊机(60~120KVA) | 大功率中频点焊机(160~460KVA) | 参数说明 |
|---|---|---|---|
| 额定功率区间 | 60KVA、80KVA、100KVA、120KVA | 160KVA、200KVA、300KVA、460KVA | 功率决定单次焊接热输入上限,定制首要指标 |
| 机身结构 | 一体式台式机架,落地占地≤1.2㎡ | 分体 / 重型落地机架,占地 2.5~4㎡,加厚钢板底座 | 台式可放置流水线工作台,大功率固定车间工位 |
| 最大电极压力 | 2500N~6000N | 8000N~24000N | 压力越大适配厚板、高强度钢凸焊,大功率标配伺服加压 |
| 适配板材厚度 | 碳钢 / 不锈钢 0.2~3.0mm;铝 0.3~1.5mm | 碳钢 / 高强钢 1.0~8mm;铝合金 0.5~4mm | 厚度超标需升级大功率或定制加长臂机型 |
| 负载持续率 | 20%~30%,短时间歇生产 | 30%~50%,支持全天连续量产 | 负载率即设备通电工作占比,流水线定制优先≥40% 机型 |
| 冷却配置 | 简易单路水冷 | 多路独立循环水冷,带温控报警 | 大功率长时间满负荷焊接,散热系统为定制必改项 |
| 适用工件 | 3C 配件、小螺母 M3-M6、薄不锈钢五金 | M8 以上螺母、汽车钣金、热成型钢、多层镀锌板叠焊 | 按产品规格直接锁定机型品类 |
三、台式中频点焊机适用场景与定制细则
台式机型定位精密小件、中小批量间歇生产,是小型加工厂、电子配件厂首选,定制改动集中在电极臂长度、控制程序两项:
常规使用场景:家电小五金、不锈钢弹片、线路板银触点、M3-M6 螺母点焊,日均产量 1 万点以内,单班 8 小时间断作业。80KVA 台式机是市面标配,可稳定点焊 1.5mm 不锈钢 + 1.5mm 低碳钢组合工件,单点熔核直径稳定在 3~4mm,无明显焊接飞溅。
定制改造方向:①工件偏位需要加长电极臂时,台式机臂长常规 300mm,可定制至 450mm,同步微调变压器次级电流补偿参数;②多规格小件混焊,定制三段式升温程序,设置预压、缓升、稳压三段电流,避免超薄件焊穿。
参数使用误区:台式机型严禁超负荷焊 2.5mm 以上厚钢板,强行满功率作业会加速 IGBT 模块老化,如需加厚板材焊接,直接升级大功率机型而非盲目改装台式设备。
四、大功率中频点焊机适用场景与定制细则
大功率机型面向重工业、大批量自动化产线,汽车零部件、新能源壳体、机箱机柜加工为核心应用领域,定制内容涵盖机身结构、加压系统、总线通讯三大模块:
常规使用场景:汽车底盘螺母凸焊、2mm+3mm 多层高强钢叠焊、新能源铜铝汇流排焊接,单日产能 5 万点以上连续生产。200KVA 大功率机型可实现 3mm 镀锌钢板无起泡点焊,焊点剪切强度≥320MPa,满足汽车零部件国标焊接要求。
定制改造方向:①自动化产线配套:定制 EtherNet/IP、Profinet 工业通讯接口,对接机器人与 MES 生产系统,实现全自动上下料点焊;②非标异形工件:定制可旋转电极座、加长龙门机架,适配超长钣金件侧边点焊;③异种金属定制:铜铝、钢镍焊接机型,额外加装动态阻抗补偿程序,抵消异种金属导热差带来的虚焊问题。
成本参考数据:同工况下,大功率机型初期采购成本高于台式 40%~120%,但连续量产单年节电成本可收回 15% 设备差价,规模化工厂定制性价比突出。
五、中频点焊机通用定制五大判定标准(行业通用准则)
不管台式还是大功率机型,定制前必须依据 5 项生产数据核算配置,避免选型浪费:
焊接材质系数:低碳钢系数 1.0、镀锌板 1.1、高强钢 1.2、铝合金 1.5~2.0,系数越高所需功率越大,铝合金焊接普遍上浮一档功率选型;
板材叠厚总和:母材总厚度每增加 1mm,额定功率提升 15~20KVA,例如 3mm+3mm 不锈钢总厚 6mm,最低选配 160KVA 大功率机型;
生产节拍需求:每分钟>20 个焊点的流水线,负载持续率定制≥40%,加装大容量循环水冷;每分钟<10 个焊点零散加工,台式常规配置即可;
工件空间尺寸:工件超出现有机架行程,定制加长电极臂或龙门机身,同步核算变压器压降,必要时升级次级整流模块;
特殊工艺要求:无痕焊接、低温精密点焊,定制多脉冲控制主板,通过多段小电流预热减少工件氧化发黑。
六、日常运维参数参考(延长设备使用寿命科普)
水冷规范:台式机型冷却水流量≥6L/min,大功率机型单路水冷≥12L/min,水温控制在 25℃以下,夏季高温环境可定制外置冷水机;
电极保养:铜铬锆电极常规焊接 8~12 万次修磨一次,大功率连续生产缩短至 5 万次,电极磨损超标会出现焊点虚焊、飞溅增多;
电压适配:设备额定输入 380V 三相电,电网压降>10% 的厂区,大功率机型可定制稳压补偿模块,避免电流不稳导致批量不良件。
文末总结
台式中频点焊机主打精密小件、低成本灵活生产,大功率中频点焊机适配厚材、自动化大批量制造,二者选型与定制的核心永远围绕材质、厚度、产能、工艺四项基础数据。在实际采购定制前,优先用试样试焊采集焊接参数,再敲定设备功率与改造项目,既可以避免功率过剩浪费成本,也能杜绝功率不足带来的焊接缺陷。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


