









中频焊机焊接镀锌板容易起泡是什么原因?参数调整与机型选型
发布时间:2026-06-05 浏览次数:216
镀锌板点焊起泡、爆锌、焊点空洞是中频焊机使用中最普遍的工艺难题,不管台式中频点焊机还是大功率中频点焊机,在加工镀锌材质工件时都极易出现此类故障。镀锌层锌熔点仅 419℃,远低于钢材 1538℃熔点,常规点焊瞬时高温会造成锌层急速汽化,气体无法排出就会在焊点内部形成气泡。想要根治起泡问题,既要调整焊接电流、加压时长等参数,也可根据板材厚度、量产需求开展中频点焊机定制优化。广州好焊机电设备有限公司长期针对镀锌板焊接工况整理标准化参数方案,下文结合参数表格、实测数据从故障成因、参数调配、机型选用三方面科普完整解决方案。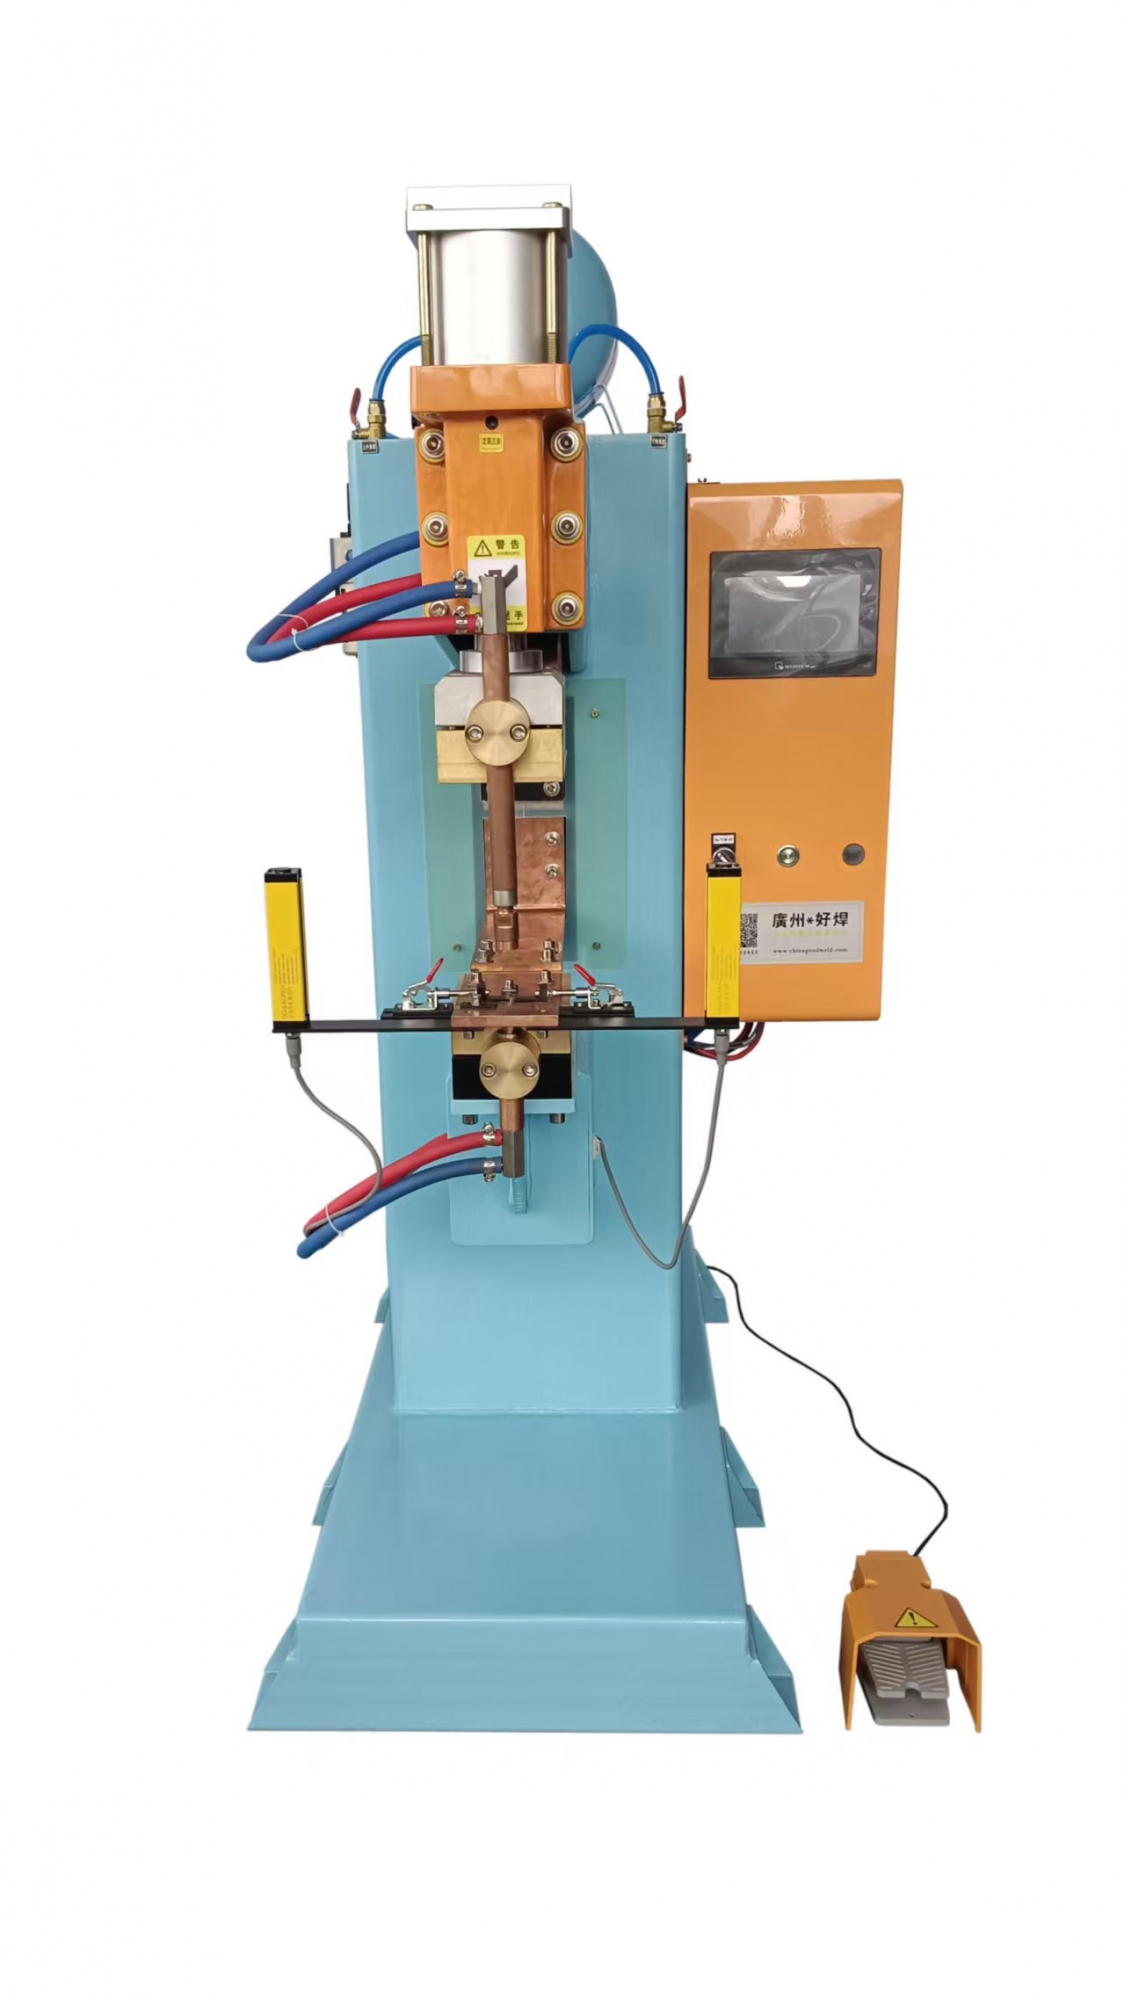
一、镀锌板点焊起泡核心成因
热输入过大:瞬间大电流短时间加热,锌层急剧气化,密闭熔核内部积攒高压气体,冲破熔融钢材形成气孔与表面鼓泡,是小功率台式焊机加工厚镀锌板的常见问题。
电极压力不足:电极压力偏小,板材贴合缝隙大,锌蒸汽滞留板材间隙,冷却后留存气泡;大功率机型若气缸压力调试不当,同样会出现该类缺陷。
焊接时序不合理:无预压、预热工序,直接通高峰值电流,表层锌率先汽化,无法从缝隙缓慢逸散。
镀锌板材杂质超标:板面油污、防锈蜡、氧化粉尘在高温下裂解产气,附着焊点形成细小气泡。
二、不同机型镀锌板焊接参考参数表
表格
| 机型类型 | 板材规格 | 预压时间(ms) | 预热电流(%) | 主焊电流(%) | 电极压力(N) | 适用生产模式 |
|---|---|---|---|---|---|---|
| 60~120KVA 台式中频点焊机 | 0.3~1.2mm 镀锌板 | 350~500 | 35~45 | 60~72 | 3000~5500 | 小批量零散加工 |
| 160KVA 以上大功率中频点焊机 | 1.5~3.5mm 镀锌板 | 500~700 | 40~50 | 68~80 | 8000~15000 | 流水线连续量产 |
表格参数为行业通用实测数据,定制中频点焊机时,可按照客户实际板厚、镀锌层克重微调时序与电流数值。常规热镀锌板材锌层克重 60~120g/㎡,电流需在基准参数上浮 5%~10%;电镀锌薄板锌层轻薄,可下调 5% 左右电流避免过烧起泡。
三、分步骤参数优化方案,规避焊点起泡
1. 增加预压工序
正式通电焊接前延长预压时长,充分压紧两层板材,压缩板材缝隙,预留锌蒸汽缓慢排出的通道。台式小机型预压最低不低于 300ms,大功率量产设备建议 500ms 起步,工件平整度差时可继续上调 100~200ms。
2. 增设阶梯式预热电流
摒弃瞬间满流焊接,采用小电流低温预热,让表层锌缓慢受热挥发,从板材缝隙排出。预热电流控制在额定电流 35%~50%,预热时间 200~350ms,预热完成再输出主焊接电流。该程序可通过设备主板参数设置实现,老旧设备可通过中频点焊机定制加装多段脉冲控制系统。
3. 合理管控主焊电流与通电时长
大电流短焊优于小电流长时间焊接,缩短高温持续时间,减少锌汽化总量。同等板厚条件下,中频焊机对比传统交流焊机可缩短 20% 左右通电时长,从源头减少气泡发生率。
4. 提升电极压力
在设备额定承压范围内适度加大气缸压力,压紧板材间隙。薄板台式机优先选用 4000N 以上压力,厚板大功率机型保证 8000N 起步,压力过高容易压溃板材镀锌层,需要结合试样反复调试。
四、按工况选择机型与定制改造方案
小件薄镀锌板(0.2~1.2mm):选用标准台式中频点焊机即可满足生产,仅需调试设备内置多段焊程序,无需整机定制;日均产量超 1.5 万件,可定制自动送料机构,减少人工摆放带来的贴合缝隙误差。
厚镀锌板(1.5mm 以上叠焊)、多层镀锌板拼接:优先选用大功率中频点焊机,厚板热需求量大,小功率设备即便调整参数也难以控制起泡。量产产线可定制独立多路水冷系统,持续带走电极热量,防止电极积锌粘料间接造成焊点缺陷。
特种高锌层镀锌板定制需求:针对热浸锌、高强镀锌钢等特殊材料,可专项定制动态阻抗监控系统,设备实时监测工件电阻变化,自动动态修正电流,适配锌层厚薄不均匀带来的焊接波动。
五、日常辅材与工件预处理科普
板材焊接前擦拭去除表面机油、粉尘、防锈油,油污在高温分解产生氢气是隐形气泡来源;电极优先选用铬锆铜材质,钨铜电极适配高频连续点焊,电极端面出现凹槽、积锌后及时打磨修平。实测数据显示,未清理工件起泡不良率可达 28%,规范预处理后不良率能降至 3% 以内。
六、环境与电网影响补充
厂区电压波动超过 ±8% 时,焊机输出电流不稳定,瞬时电流忽高忽低极易批量起泡,大功率中频点焊机在电网不稳厂区,定制时可加装稳压补偿模块;高温车间环境,水冷系统水温高于 30℃会造成电极散热变差,连续焊接焊点缺陷上升,需配套循环冷水机。
结尾总结
镀锌板点焊起泡由温度、压力、时序、原料多重因素共同造成,薄板选用台式中频点焊机搭配多段焊参数即可改善,厚板大批量生产必须匹配大功率中频点焊机,特殊材质通过中频点焊机定制优化控制系统。优先做好板材预处理、分步调试焊接参数,是性价比最高的防起泡手段。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


