









中频点焊机出现虚焊该如何解决?原因分析、参数调整与机型适配科普
发布时间:2026-06-09 浏览次数:187
虚焊是中频点焊机作业中最频发的焊接缺陷,表现为焊点结合力不足、轻轻受力就脱落,既影响产品品质,也会大幅提升报废率。台式中频点焊机、大功率中频点焊机在不同工况下出现虚焊,诱因各有不同,涵盖压力不足、电流偏低、时序不当、机型匹配失误等多个方面,部分特殊工件还可通过中频点焊机定制优化结构与控制系统来根治问题。广州好焊机电设备有限公司结合大量现场调试案例,搭配参数表格与对应应用场景,全面解析虚焊成因、解决办法以及机型选用方案。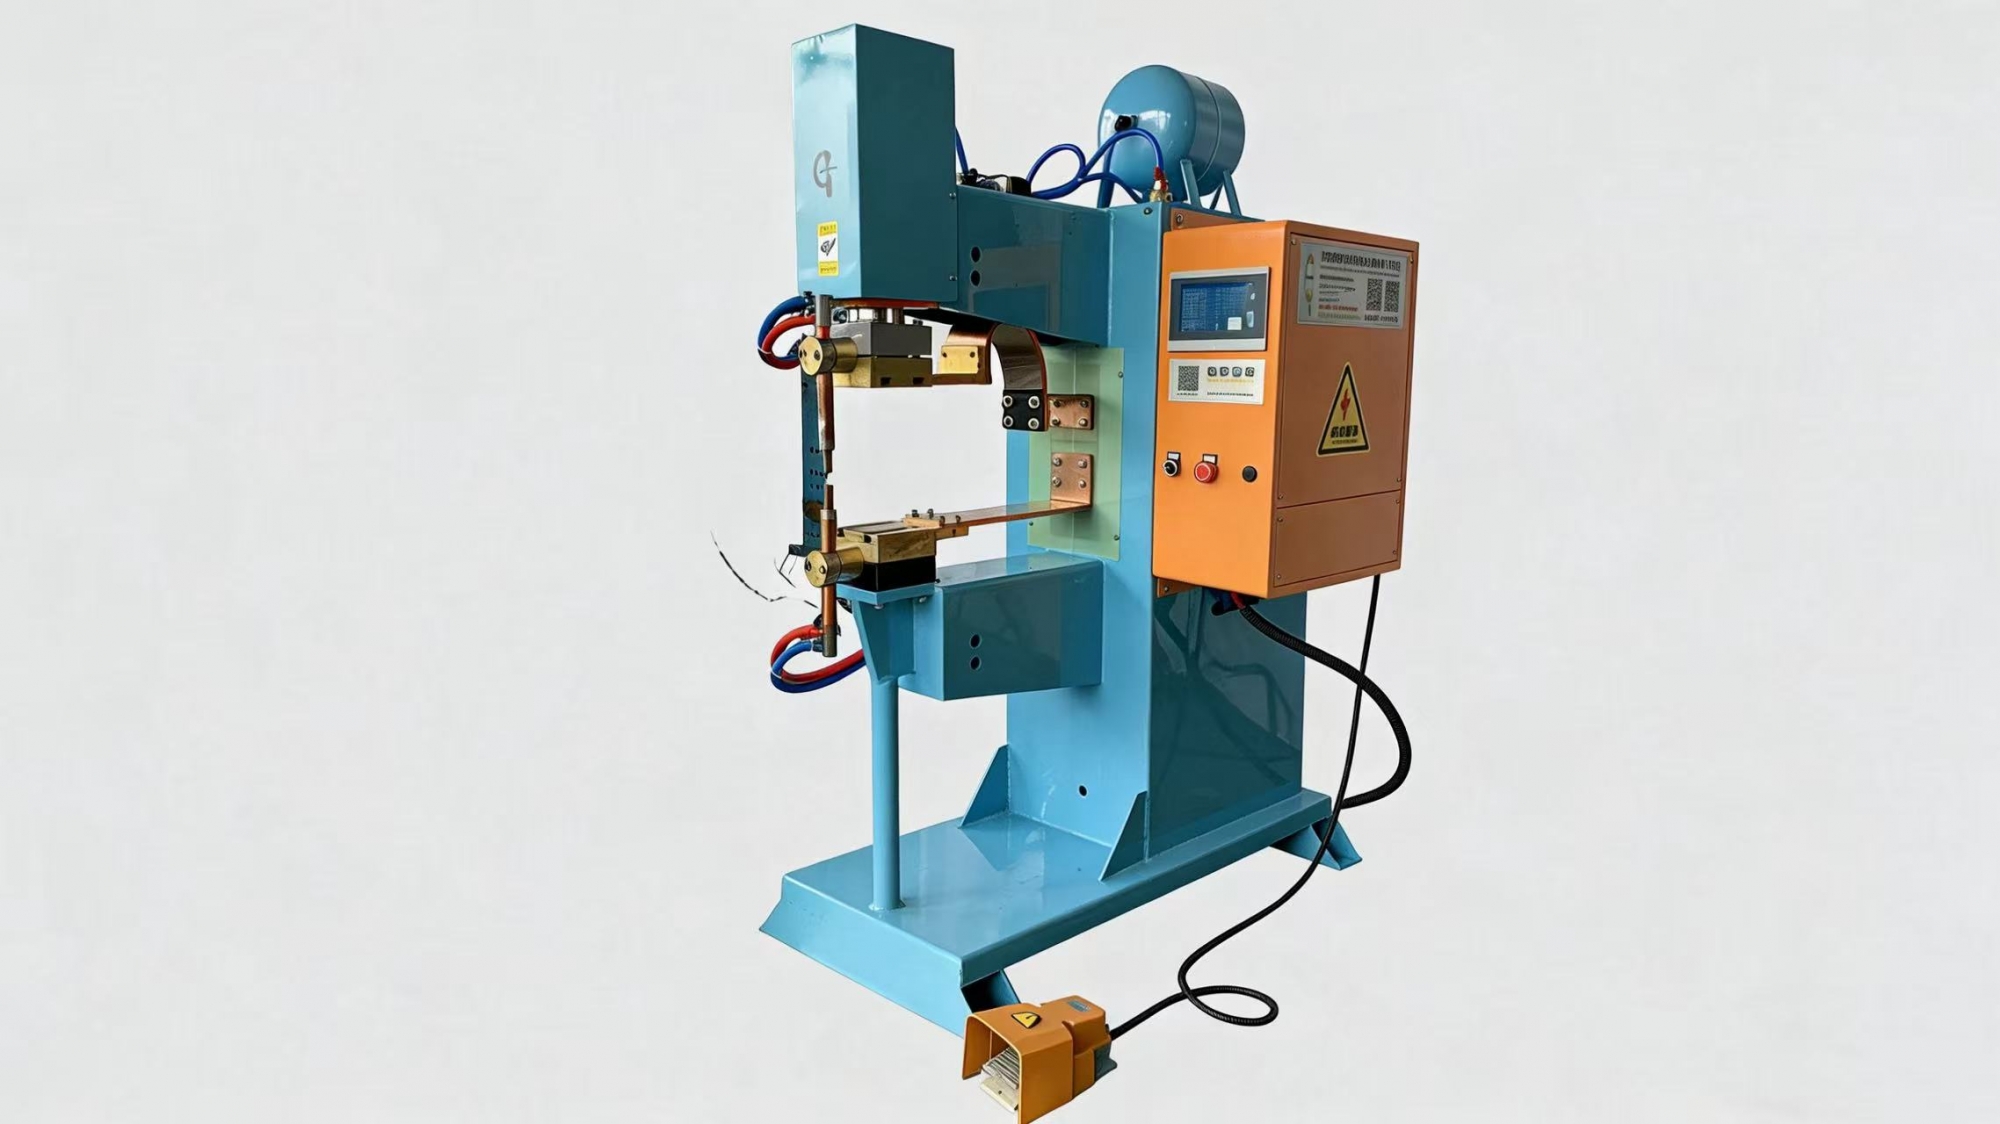
一、不同工况虚焊问题与基础参数参考表
表格
| 工件类型 | 适配机型功率 | 高发虚焊原因 | 标准电极压力 | 主焊电流占比 | 推荐预压时长 (ms) | 典型应用场景 |
|---|---|---|---|---|---|---|
| 0.3~1.2mm 薄板五金件 | 60~120KVA 台式中频点焊机 | 电流偏小、预压不足、板材贴合有间隙 | 2800N~5500N | 55%~72% | 300~400 | 日用小五金、仪表弹片、小家电配件 |
| 1.2~2.5mm 镀锌板配件 | 120~160KVA 中频点焊机 | 锌层阻隔导电、表面有油污杂质 | 6000N~9000N | 68%~78% | 450~550 | 机箱机柜侧板、厨具配件、轻型钣金件 |
| 2.5mm 以上厚板结构件 | 160KVA 以上 大功率中频点焊机 | 功率储备不足、长臂压力衰减 | 10000N~20000N | 75%~90% | 550~700 | 汽车结构件、重型货架、建筑钢结构 |
| 异形狭小空间工件 | 定制款中频点焊机 | 电极接触不良、施焊角度偏移 | 伺服可调压力 | 分段脉冲电流 | 500~650 | 异形折弯件、腔体内部构件、非标五金 |
二、虚焊主要成因及对应应用场景分析
1. 电极压力不足,板材贴合间隙过大
这是中小型加工厂最常见的虚焊原因,普遍出现在日用五金、家电小件等使用台式中频点焊机的场景。工件板材存在轻微翘曲、冲压毛刺,若电极压力偏小,两层材料无法完全压实,焊点位置存在空气间隙,电流无法集中产生足够电阻热,最终形成虚焊。尤其是批量加工折弯件、不规则冲压件时,单纯依靠基础压力难以消除缝隙,焊点结合强度参差不齐。部分操作人员为了保护设备,刻意调低压力,会进一步加剧虚焊问题。该问题在 60KVA、80KVA 小型台式机型上表现尤为明显。
2. 焊接电流偏低,热输入量不够
电流参数设置过低,焊点无法形成完整熔核,多发生在厚板加工、异种金属焊接场景。机箱机柜、重型五金、钢结构配件等产品,大多使用大功率中频点焊机,若为了避免焊穿盲目降低电流,厚板材就会出现表层粘连、内部未熔合的情况。另外焊接不锈钢、铝合金等高阻、高导热材质时,未按照材质特性上调电流,也会频繁出现虚焊。不少工厂混用一套参数加工多种材质工件,没有针对性调试,也是缺陷高发的主要因素。
3. 焊接时序不合理,缺少预压与预热工序
点焊时序包含预压、通电、保压三个阶段,跳过预压步骤直接通电,工件来不及贴合就开始焊接,极易产生虚焊。这种情况常见于追求产能的流水线,比如汽车零部件、物流周转筐量产车间。镀锌板、带油污工件对时序要求更高,没有预热流程,表面镀层、杂质会阻碍导电,热量分布不均。即便电流、压力参数达标,也无法保证熔核质量,长期下来不良品数量会持续增加。
4. 设备与工件不匹配,机型选型失误
小功率台式中频点焊机强行加工厚板、大规格螺母,设备功率储备不足,输出电流达不到工艺要求,必然出现大面积虚焊。反之,大功率设备加工超薄件,参数调试不当也会出现局部虚焊或焊穿并存的现象。针对超大型工件、深腔结构件,标准机型电极臂过长造成压力衰减,也是虚焊的诱因,这类工况就需要开展中频点焊机定制,加固臂体、升级加压系统,从硬件层面解决问题。
5. 工件与电极表面状态不良
工件表面油污、锈蚀、氧化皮,电极端面磨损、积铜、凹凸不平,都会改变导电状态。仪器仪表精密配件、新能源导电弹片等产品,对表面洁净度要求极高,杂质会直接阻断电流传导,形成假性焊接。电极长期使用不打磨,接触面积变小、受力不均,同样会引发批量虚焊。
三、分步骤实操解决办法
1. 优化电极压力参数
薄板小件逐步上调压力,保证板材完全贴合,台式机型最低压力不低于 2800N;厚板、多层叠加工件按照表格标准设定压力,大功率机型根据板厚逐级提升。遇到翘曲工件,可搭配简易工装辅助定位,减少板材缝隙。长臂机型要考虑压力衰减,额外增加 10%~15% 压力做补偿。
2. 科学调整焊接电流与通电时间
遵循 “厚板大电流、薄板小电流” 原则,同材质工件,板材每增厚 0.5mm,电流上调 5%~8%。不锈钢、镀锌板在基准参数上上浮 5%~10% 电流。优先采用大电流短时间模式,比小电流长时间焊接,熔核成型更饱满,能有效减少虚焊。
3. 完善焊接时序设置
所有工件必须保留预压工序,严格参照表格时长设置参数。镀锌材质、带油污工件开启两段式预热,缓慢加热挥发表层杂质,再输出主焊电流。焊接完成后增加保压时间,让熔核充分冷却定型,提升结合强度。
4. 匹配对应机型,非标工件按需定制
0.3~1.2mm 薄板、小型配件选用 60~120KVA 台式中频点焊机;1.2mm 以上板材、批量厚料生产更换 160KVA 及以上大功率中频点焊机。深腔体、大跨度工件,不要单纯依靠加长电极臂,可定制加固机架与专用电极,抵消压力损耗。
5. 做好日常清洁与电极养护
焊接前清理工件焊点位置的油污、锈迹、涂层;铬锆铜电极按照使用频次定期修磨,保证端面平整光洁。量产车间建议每 8 小时检查一次电极状态,发现粘料、变形立即处理,从源头避免导电异常。
四、不同生产场景预防虚焊的实用技巧
小型作坊多品种加工:固定一套基础参数,更换产品时优先微调压力,再调整电流,减少调试失误。钣金、镀锌板流水线:统一增设预热程序,定期清理设备水路,避免设备过热导致电流输出不稳。自动化产线生产:每日检查工装定位精度、机械手行程,防止工件摆放偏移引发局部虚焊。异形非标工件:借助中频点焊机定制专用电极与工装,固定施焊角度,保证电极垂直受力。
总结
中频点焊机出现虚焊,核心集中在压力、电流、时序、设备匹配和表面状态五大方面。薄板小件依托台式设备微调参数即可改善,厚板量产优先选用大功率中频点焊机,深腔、异形工件结合定制方案优化硬件。日常做好参数管控、工件清洁与电极养护,就能大幅降低虚焊缺陷,稳定产品焊接品质。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


