









中频点焊机出现飞溅怎么处理?成因分析、参数优化与机型应用科普
发布时间:2026-06-09 浏览次数:161
焊接飞溅是中频点焊机作业中十分普遍的问题,表现为焊点周边产生金属熔珠、火花四溅,不仅会划伤工件表面、增加打磨工序,还会造成原料损耗、污染车间环境,严重时飞溅物附着在电极上,进一步引发焊接不良。台式中频点焊机、大功率中频点焊机在不同板材、产能工况下,产生飞溅的原因各有区别,结合参数调整、机型合理选用可有效解决问题,特殊工况还能通过中频点焊机定制优化结构与控制系统。广州好焊机电设备有限公司结合大量现场实操经验,搭配完整参数表格与落地应用场景,全面讲解飞溅问题的排查、解决与预防方案。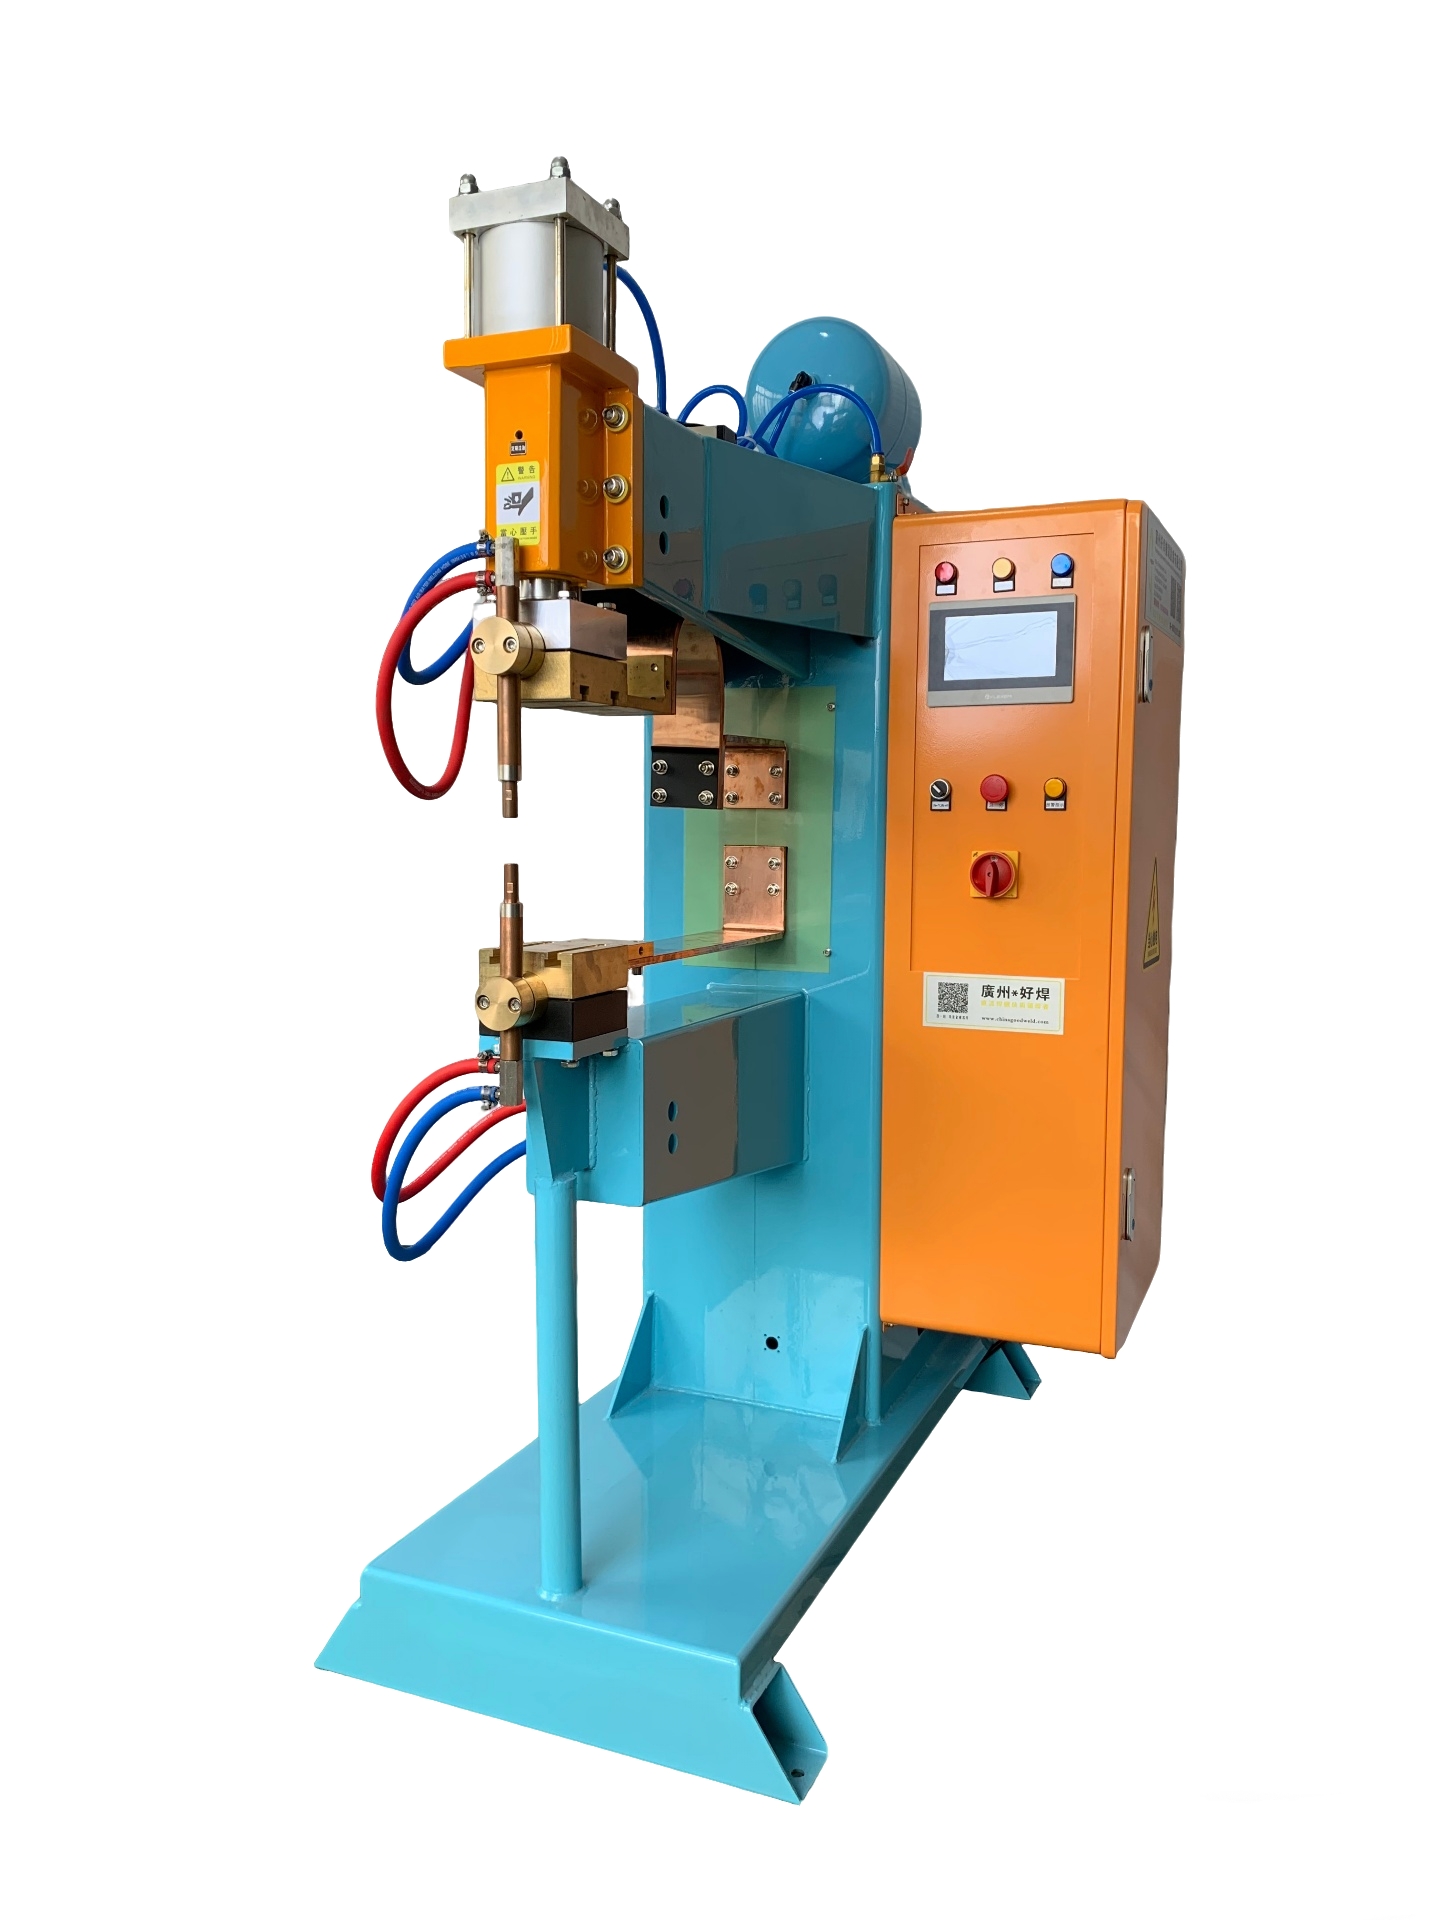
一、不同工况飞溅问题及标准参数参考表
表格
| 工件类型 | 适配机型功率 | 主要飞溅诱因 | 标准电极压力 | 主焊电流占比 | 预压时长 (ms) | 典型应用场景 |
|---|---|---|---|---|---|---|
| 0.2~1.0mm 超薄不锈钢 / 冷轧板 | 60~100KVA 台式中频点焊机 | 电流过大、压力偏小、通电时间过长 | 2500N~4800N | 52%~68% | 280~380 | 精密五金、仪表配件、小家电弹片 |
| 1.0~2.0mm 普通镀锌板 | 100~160KVA 中频点焊机 | 锌层急速汽化、无预热工序 | 5000N~8500N | 65%~75% | 400~520 | 厨具配件、普通钣金、门窗五金 |
| 2.0mm 以上厚板 / 高强钢 | 160KVA 以上 大功率中频点焊机 | 热输入集中、压力分布不均 | 9000N~19000N | 72%~88% | 530~680 | 汽车结构件、重型货架、钢结构件 |
| 多层叠加板材 / 异种金属件 | 定制款中频点焊机 | 材质导热差异大、电流波动 | 伺服可调压力 | 多段脉冲电流 | 500~650 | 复合板材、非标结构件、储能配件 |
二、焊接飞溅核心成因与对应应用场景
1. 焊接参数搭配失衡
电流过大、通电时间偏长是产生飞溅的首要原因,在使用台式中频点焊机加工超薄件时尤为突出。部分操作人员为提升焊点强度,盲目加大输出电流,短时间内焊点区域温度急剧飙升,金属瞬间熔融溢出,形成大量火花与熔渣。薄板本身承载热量能力弱,超出阈值后飞溅问题会持续加重,还容易伴随板材变形、焊穿等次生问题。而厚板工况下,若一味降低电流、拉长通电时间,热量持续堆积在接触面,也会造成表层金属烧损飞溅,这类问题多发于机箱机柜、重型五金等使用大功率中频点焊机的生产线。
2. 电极压力不足或受力不均
电极压力的作用是压实板材、锁住熔融金属,压力不足时,两层工件之间存在缝隙,熔融金属会从缝隙中挤出,形成明显飞溅。在加工折弯件、冲压件时,工件平整度差,常规压力无法完全贴合,即便参数正常,也会出现局部飞溅。大功率中频点焊机配套气缸压力不足、长臂电极出现压力衰减,也是厚料加工飞溅的常见诱因。此外电极歪斜、两端受力不对称,会导致局部压力过小,飞溅集中出现在焊点单侧。
3. 工件表面杂质与镀层影响
镀锌板、镀彩板是飞溅高发材质,锌的熔点远低于钢材,焊接高温会让锌层快速汽化膨胀,冲破熔融金属形成飞溅,该现象广泛存在于家电、仓储设备、钣金加工行业。同时工件表面的油污、防锈油、氧化皮、粉尘等杂质,高温下会发生剧烈反应,产生气体并带动金属颗粒外溅。这类问题不分机型大小,无论是小型台式设备还是量产用大功率设备,只要工件预处理不到位,都会频繁出现飞溅。
4. 焊接时序设置不合理
直接采用单段大电流施焊,缺少预压、预热流程,是流水线生产中飞溅频发的重要原因。工件没有充分压实、表层杂质和镀层未提前处理,瞬间高温会直接引发爆溅。部分工厂为追求生产速度,刻意压缩预压和预热时长,短期提升产能,却造成不良品率上升、打磨成本增加。
5. 设备硬件与选型不匹配
小功率台式设备强行焊接厚板材,设备功率储备不够,只能靠拉高电流勉强作业,必然产生大量飞溅;大功率设备加工超薄件,参数调节精度不足,也难以把控热输入量。针对大跨度、深腔工件使用加长电极臂,压力出现衰减,常规参数无法适配,此时需要进行中频点焊机定制,加固机架、升级加压系统,从硬件上解决根源问题。
三、分场景实操解决办法
1. 精准调校电流与通电时长
遵循大电流短时间的焊接原则,减少热量堆积。超薄工件严格按照表格设置电流占比,严禁满功率运行;镀锌板、不锈钢材质电流在基准值内小幅下调,降低瞬时温度。厚板高强钢可分段输出电流,避免单段峰值电流过高,从源头减少金属熔融外溢。
2. 合理提升并校准电极压力
在设备额定范围内上调电极压力,彻底压紧工件缝隙。薄板工件保证压力不低于 2500N,厚板按照板材厚度逐级增压。定期检查电极同轴度,发现电极偏移及时校正;使用加长臂的机型,额外增加 10%~15% 压力补偿压力衰减。针对翘曲工件,搭配定位工装辅助贴合,消除间隙。
3. 完善焊接时序,增加预热工序
所有焊接工况必须保留预压阶段,让工件充分贴合。镀锌板、带油污工件强制开启两段式预热,用低电流缓慢加热,让锌层、油污逐步挥发排出,避免集中汽化爆溅。量产流水线不可随意缩减时序时长,平衡产能与焊接品质。
4. 做好工件与电极预处理
焊接前使用抹布、砂纸清理焊点区域的油污、氧化皮、浮锈,镀锌板尽量去除表面多余防锈涂层。电极选用铬锆铜、钨铜等耐高温材质,发现端面积渣、凹凸不平及时修磨,保证电极接触面平整光洁,防止局部放电异常引发飞溅。
5. 匹配机型,非标工况按需定制
0.2~1.0mm 超薄精密件选用 60~100KVA 台式中频点焊机;1.0~2.0mm 镀锌钣金件使用 100~160KVA 机型;2.0mm 以上厚板、高强钢统一搭配 160KVA 以上大功率中频点焊机。多层复合件、异形深腔工件,可开展中频点焊机定制,搭载多段脉冲控制系统、专用伺服加压结构,适配特殊焊接需求。
四、不同生产场景日常预防技巧
小型加工作坊(多品种小件):保存多套标准参数,更换产品时优先微调压力与时长,再改动电流,降低调试失误。钣金 / 镀锌板流水线:建立工件预处理规范,定时清理电极,每周检查水冷系统,避免设备过热导致参数漂移。自动化量产产线:定期校准机械手、工装夹具位置,保证工件摆放精准,受力均匀;每日巡检气缸压力,杜绝压力不足问题。异形非标工件:定制专用电极与工装,固定施焊角度,配合分段焊接程序,最大限度抑制飞溅产生。
总结
焊接飞溅主要由参数失衡、压力不足、表面杂质、时序错误、机型不匹配五大因素导致。超薄精密件依靠台式设备微调参数即可改善,镀锌板、常规钣金件重点优化预热与压力参数,厚板量产必须选用大功率中频点焊机,多层、异形工件结合中频点焊机定制优化硬件与程序。规范操作流程、做好日常养护,就能有效控制飞溅问题,降低后道加工成本,提升成品整体品质。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


