









中频点焊机焊不牢是什么原因?分场景排查与全面科普
发布时间:2026-06-10 浏览次数:209
焊接强度不足、焊点脱落、一掰就开,是使用中频点焊机的从业者搜索频次最高、日常生产中最常遇到的问题,从小型五金作坊、钣金加工厂,到汽车零部件、家电制造流水线,几乎所有点焊场景都会出现这类故障。本文为纯技术科普,结合不同应用场景、工件材质、生产模式拆解故障诱因,搭配参数表格、分步排查流程与落地解决方案,广州好焊机电设备有限公司结合数千个现场案例,整理出通用且高效的处理方案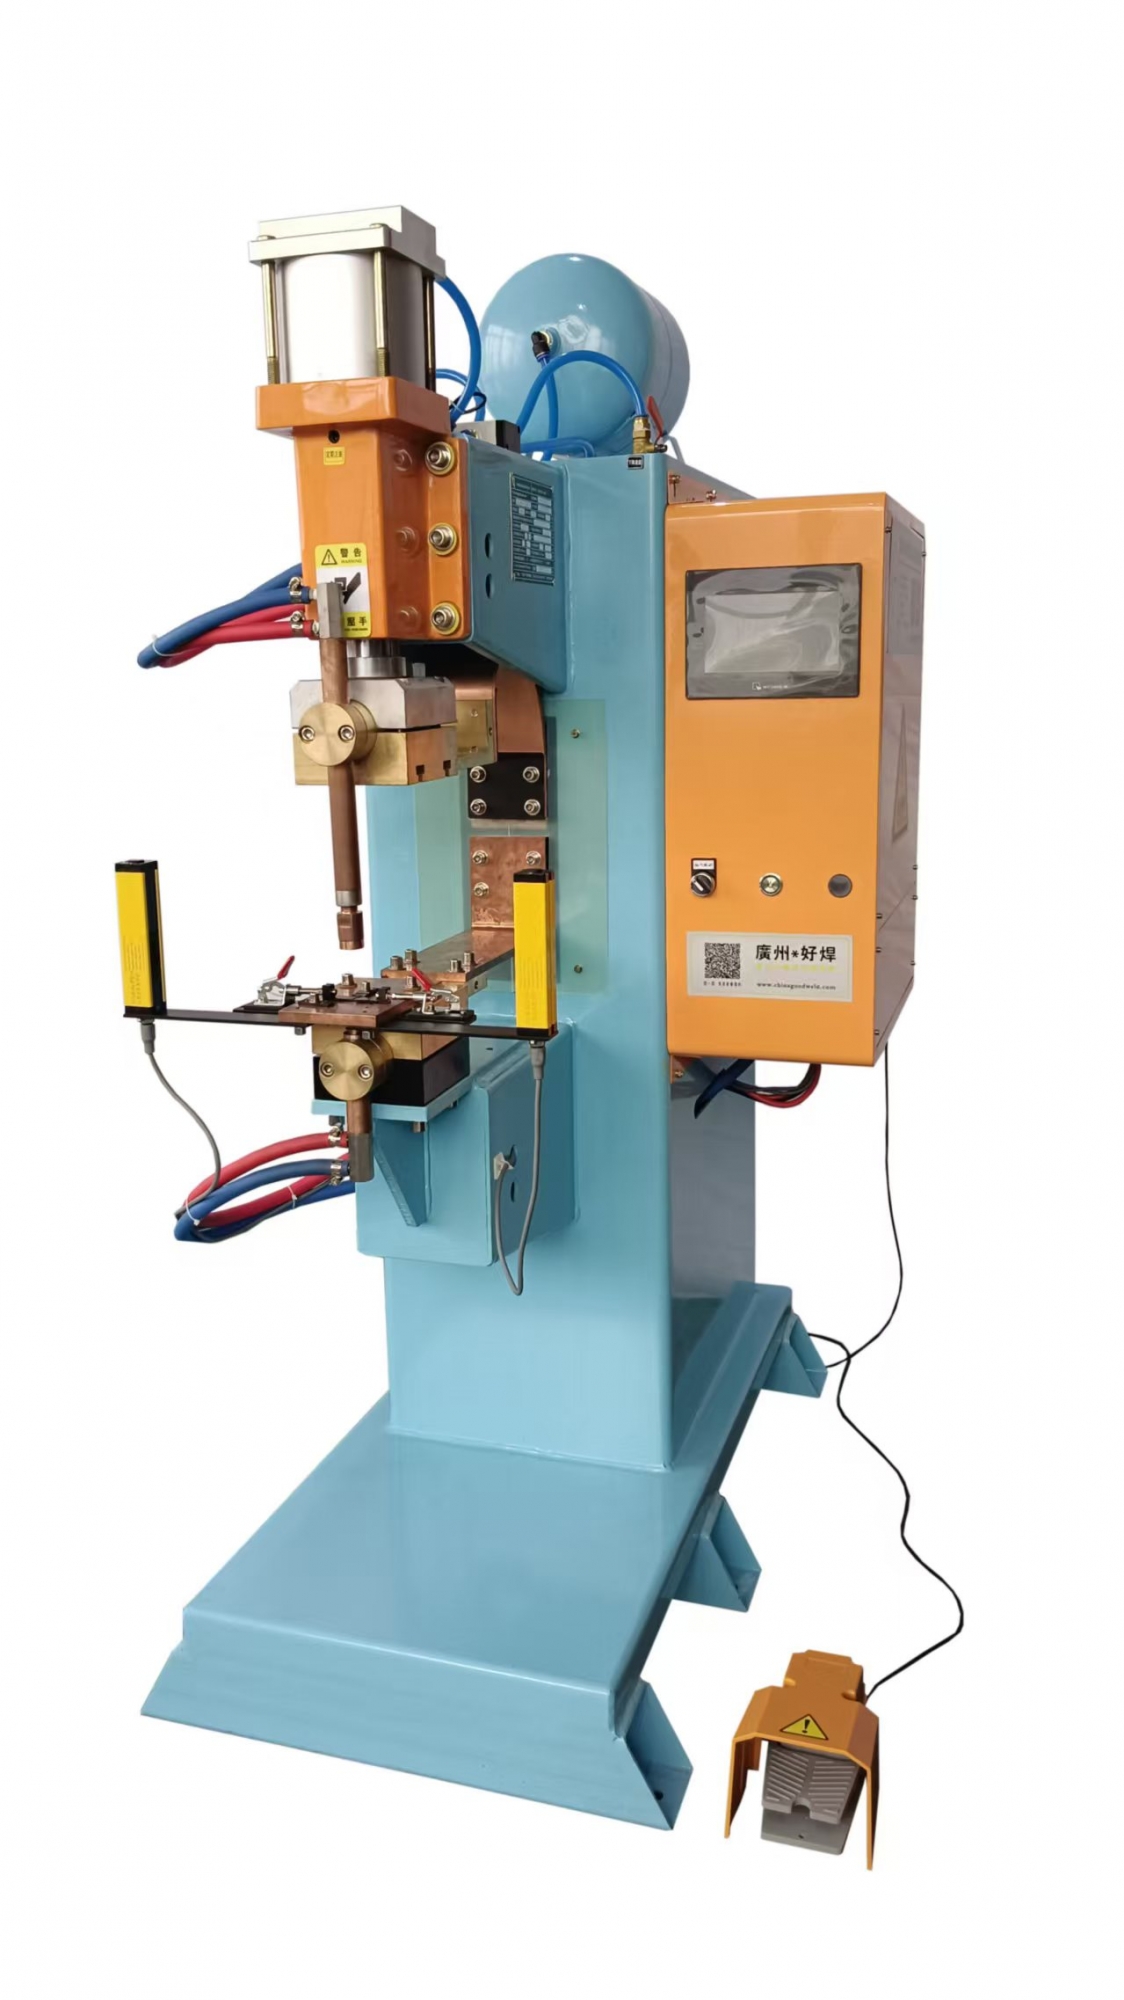
一、先明确:合格焊点判定标准与基础参数参考
在排查故障前,首先区分 “正常焊点” 与 “失效焊点”,同时统一行业通用基础参数,避免盲目调试。下表适用于主流碳钢、不锈钢、镀锌板、螺母点焊四大常用工况,可作为对照依据。
表格
| 工件类型 | 常用功率区间 | 电极压力 | 单次焊接时长 | 合格焊点特征 | 失效表现(焊不牢) |
|---|---|---|---|---|---|
| 普通低碳钢薄板(0.3–1.0mm) | 60–80KVA | 3000–5000N | 0.1–0.4s | 焊点圆润、压痕均匀,手撕不开 | 焊点轻微开裂、受力脱落 |
| 碳钢螺母点焊(M6–M10) | 80–120KVA | 5000–8000N | 0.2–0.6s | 螺母无歪斜,熔核饱满 | 螺母转动、受力直接脱落 |
| 不锈钢板材(0.5–2.0mm) | 100–160KVA | 6000–9000N | 0.2–0.5s | 表面无发黑,焊点结合紧密 | 分层脱落、焊点虚接 |
| 镀锌板(家电 / 机箱用材) | 100–160KVA | 7000–10000N | 0.15–0.4s | 镀层无大面积脱落,强度达标 | 锌层剥离、焊点分离 |
焊不牢在行业内统称为虚焊、假焊,核心本质是工件接触面未形成完整熔核,仅依靠表层挤压贴合。结合现场经验,故障主要分为参数问题、电极问题、工件问题、设备硬件问题四大类,下面结合不同应用场景逐一解析。
二、不同应用场景故障分析与针对性解决办法
场景一:小型五金作坊、零散加工(间断作业、工件杂乱)
工况特点
多使用 60–80KVA 小型中频点焊机,每日间断作业 4–6 小时,工件品类混杂,碳钢、薄不锈钢、小螺母交替焊接,操作人员多为兼职,参数长期不调整,工件来料未做清洁,设备简单摆放、无固定点检流程。该场景焊不牢发生率最高,多集中在参数固化、工件表面脏污两大问题上。
主要原因与解决方案
参数长期固定,不匹配当前工件
作坊常一套参数焊所有工件,焊薄料参数偏大、焊厚料 / 螺母参数偏小。比如用薄板参数焊接 M8 螺母,电流、时间不足,无法形成熔核。
解决:按上表参数分工件建档,切换材质 / 规格时,同步调整电流、压力、时长;碳钢转不锈钢时,电流上调 10%–15%,压力增加 1000–2000N。
工件表面油污、铁锈、氧化皮未清理
五金小件普遍存在防锈油、铁锈,绝缘层会阻断电流,热量无法集中熔接,是小作坊虚焊的首要原因。
解决:焊接前用抹布、钢丝刷清理焊点区域;批量小件可准备简易除油剂,每日定时清理来料。
设备频繁启停,水冷断断续续
间断作业时随用随开水冷,电极温度忽高忽低,导电稳定性下降。
解决:开机后水冷全程开启,停机后延时 3 分钟再关水泵;单次连续焊接不超过 1.5 小时,防止电极过热。
场景二:钣金、机箱机柜加工厂(中厚板、批量连续生产)
工况特点
主力机型为 100–160KVA 固定式中频点焊机,8 小时满负荷连续作业,工件以 1.0–3.0mm 碳钢、冷轧板为主,多为拼接、框架点焊,产能大、追求效率,容易出现电极磨损、机械松动、负载不足引发的批量焊不牢。
主要原因与解决方案
电极头长期磨损、端面凹凸不平
连续量产下电极损耗快,端面出现凹坑、金属粘料,电流分布分散,局部热量不足,整批工件出现间歇性虚焊。
解决:每焊接 500–800 件停机修磨电极,保证上下电极端面平行;电极磨损超过原尺寸 1/5 直接更换,优先使用铬锆铜电极。
电极臂、气缸机械松动,压力不稳定
长期震动导致螺丝松动,电极下压偏移、压力忽大忽小,板材贴合不紧密,熔核大小不一。
解决:每日班前全面紧固电极臂、支架、气缸螺丝;检测电极下压偏移量,控制在 0.5mm 以内。
设备长时间满负荷,负载持续率不足
中频焊机负载持续率常规为 65%,全天满负荷作业会导致变压器过热,输出电流衰减,后半班批量出现焊不牢。
解决:每连续作业 4 小时,停机休息 10 分钟降温;高负荷工况避免长时间拉满额定电流。
场景三:汽车零部件、螺母焊接流水线(自动化、高精度要求)
工况特点
多采用 120–200KVA 全自动中频点焊机,24 小时两班倒生产,主打螺母、车身薄板、支架焊接,对焊点强度一致性要求严苛,一旦焊不牢会直接造成批量次品,故障多集中在气路、电路、预设参数漂移。
主要原因与解决方案
气路气压不足、波动大
自动化设备依靠气缸提供压力,车间空压机压力不稳、管路漏气,电极压力达不到标准,螺母与板材无法紧密贴合。
解决:将供气气压稳定在 0.5–0.7MPa,每周检查气管接头、电磁阀,杜绝漏气;加装气压稳压阀。
预设参数漂移,控制系统误差
长期运行后,数字化控制器参数出现微小偏移,电流、时间精准度下降,精密焊点强度不达标。
解决:每周做一次参数校准,留存标准工件的焊接参数模板;定期重启控制器,清除运行缓存。
多层叠加焊接,热量穿透不足
汽车配件常出现两层以上板材叠加,常规参数热量无法穿透多层金属,中间层虚焊。
解决:采用多段脉冲焊接模式,分 2–3 次释放电流;同步小幅延长单次焊接时间,提升热穿透能力。
场景四:厨具、装饰件不锈钢 / 镀锌板焊接(外观 + 强度双要求)
工况特点
工件为不锈钢薄板、镀锌板,表面有致密氧化层或锌层,材料特性决定焊接难度高于普通碳钢,既要焊点牢固,又不能破坏外观,氧化层阻隔、参数配比错误是焊不牢的核心原因。
主要原因与解决方案
不锈钢氧化层、镀锌层阻断电流
不锈钢表面氧化铬、镀锌板锌层电阻极高,常规电流无法击穿表层,仅实现表面接触,受力即脱落。
解决:适当加大电极压力(上浮 15%–20%),依靠压力挤破表层;电流设置为额定功率 70%–80%,采用 “大压力、短时间” 工艺。
过度追求外观,刻意减小电流
为避免焊点发黑、飞溅,操作人员盲目降低电流,直接导致熔核过小、强度不足。
解决:不要单纯降电流,优先优化水冷与电极材质;使用耐高温铬锆铜电极,配合充足水冷,兼顾外观与焊接强度。
三、通用分步排查流程(全场景适用,从易到难,快速定位)
无论哪种工况,都可以按照以下 5 步排查,无需专业维修人员,操作工即可完成,大幅缩短停机时间:
外观与来料检查(1 分钟)
查看工件焊点区域是否有油污、铁锈、涂层;观察电极是否粘料、变形、偏移。有问题立即清理、修磨电极。
压力与气路检查(2 分钟)
查看设备气压表、电极压力数值,对比标准参数;手动测试电极下压是否平稳、无卡顿、无松动。压力不足则上调气压与电极压力。
焊接参数核对(3 分钟)
对照工件材质、厚度,核对电流、焊接时间,参数偏小则逐步上调,每次调整幅度不超过 5%,边调边试焊。
冷却系统检查(2 分钟)
观察冷却水流量、水温,进水温度高于 25℃、水流微弱时,清理管路水垢,恢复正常水冷。电极高温会间接导致导电异常、焊点不牢。
试焊验证
调整完成后连续试焊 5–10 件工件,做手撕、弯折测试,确认焊点牢固后,再恢复批量生产。
四、日常预防:分场景建立维护习惯,杜绝反复虚焊
小作坊 / 零散加工
坚持 “一工件一参数”,不混用参数;焊接前简单清理工件表面;每日用完关闭设备,每周检查一次电极状态。
批量钣金工厂
固定电极修磨频次,每 8 小时紧固一次机械连接件;合理安排设备休息时间,避免超负荷连续运转。
自动化流水线
每日巡检气路、水路、电路;每周校准一次设备参数,建立次品台账,出现零星虚焊提前干预。
不锈钢 / 镀锌板加工
专用电极单独使用,不与碳钢工件混用;优先采用大压力工艺,从源头击穿氧化层与镀层。
五、总结
中频点焊机出现焊不牢、虚焊、焊点脱落,90% 以上并非设备硬件损坏,而是不同场景下参数不匹配、工件表面处理不到位、电极磨损、机械 / 气路不稳定这四类问题叠加导致。小型作坊重点管控工件清洁与参数切换,批量工厂侧重电极养护与设备紧固,自动化产线紧盯气压与参数漂移,特种板材焊接则优先依靠压力破除表层阻隔。
掌握分场景排查逻辑与基础运维习惯,不仅能快速解决焊不牢故障,减少次品率与停机损失,还能延长设备使用寿命。对于所有点焊作业而言,“合适的参数 + 完好的电极 + 洁净的工件 + 稳定的压力”,是保障焊点牢固不变形的四大核心要素。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


