









中频点焊机出现焊接飞溅该怎么解决?中频点焊机故障科普
发布时间:2026-06-10 浏览次数:141
不少使用中频点焊机的生产人员都会遇到同一个问题:焊接过程中产生大量火花、金属颗粒飞溅,不仅影响工件外观、污染生产环境,还会导致's 焊点强度不足、电极头加速损耗 '。焊接飞溅是电阻点焊中高发的典型问题,成因涉及设备参数、电极状态、工件材质、操作规范等多个方面。本文为纯技术科普,结合行业实测数据、排查流程与解决办法全面讲解,广州好焊机电设备有限公司结合大量现场运维案例,整理出整套标准化处理方案。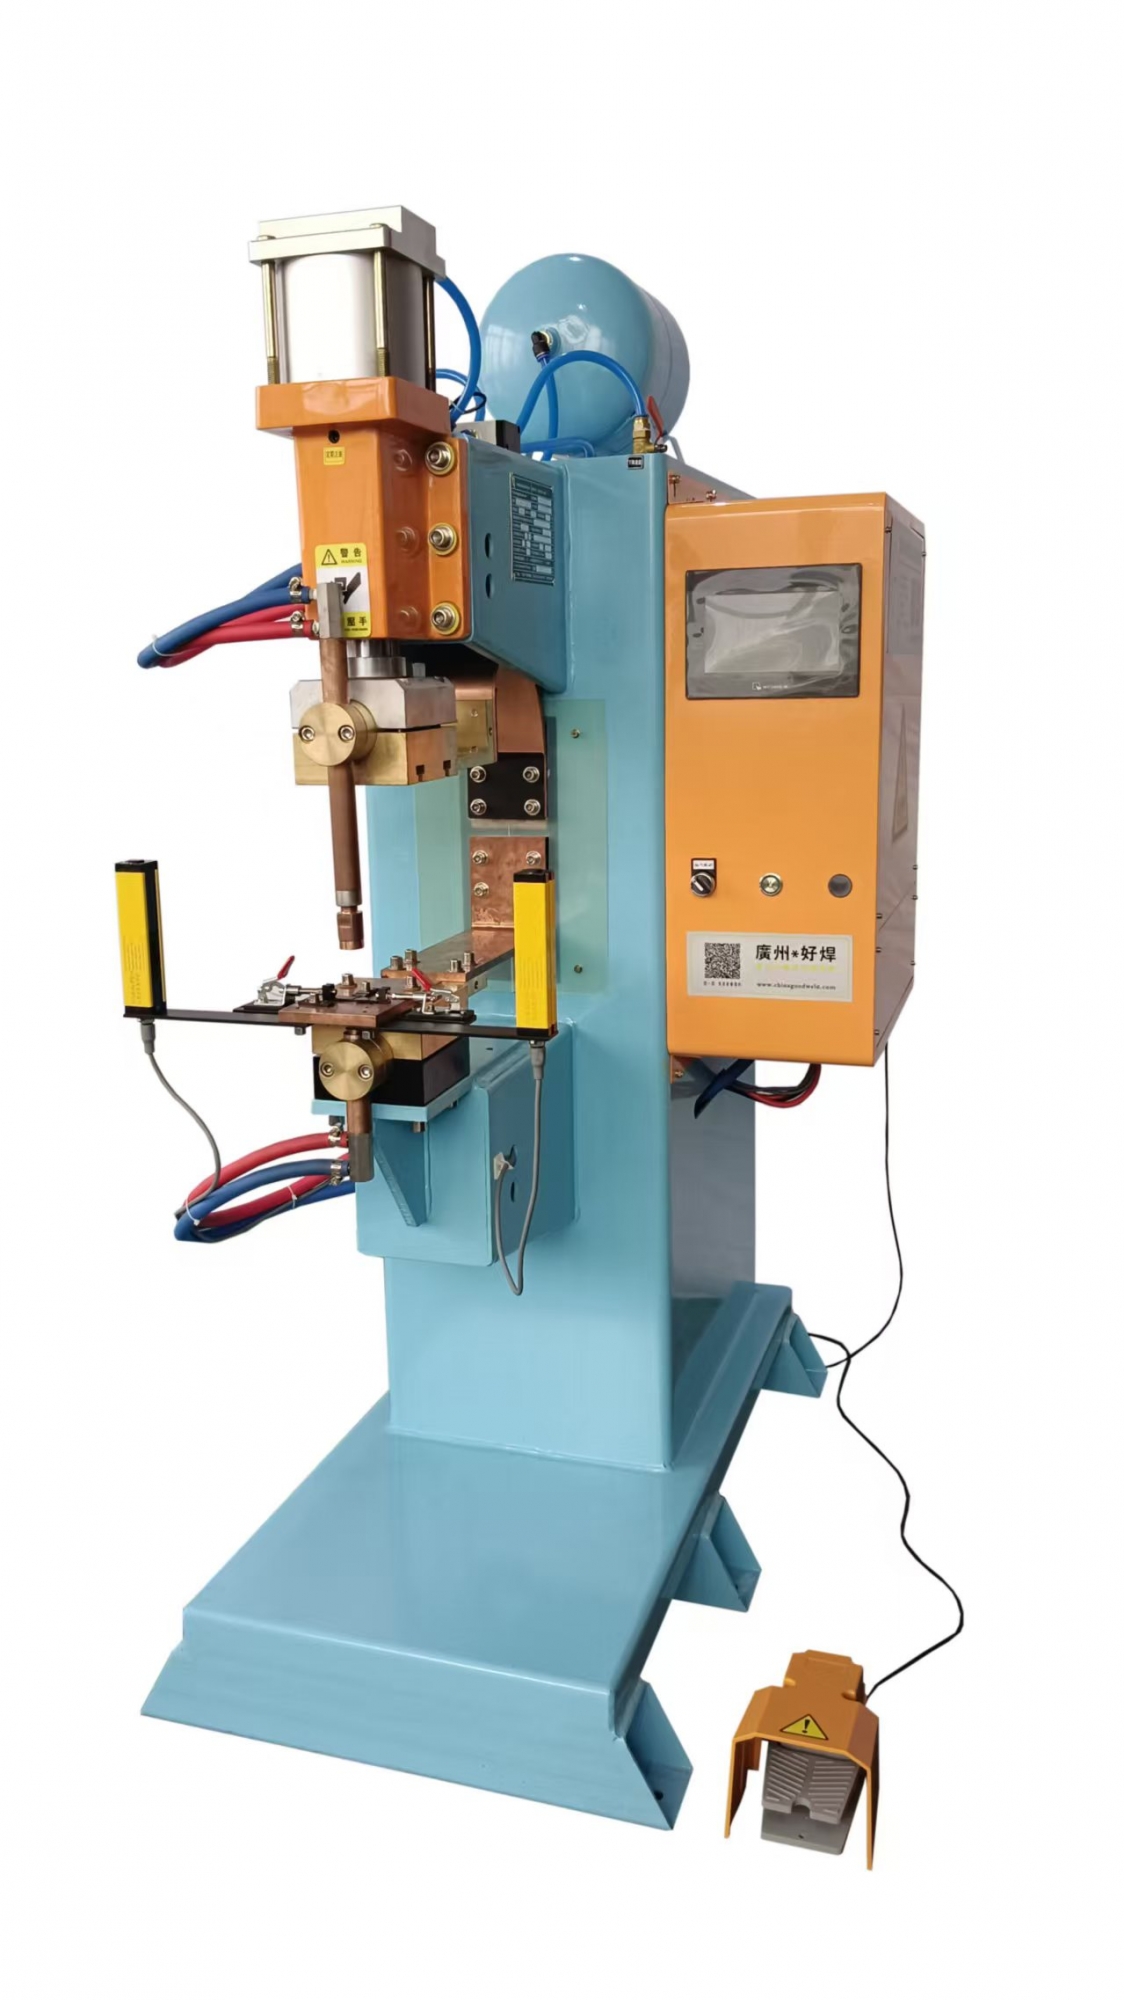
一、焊接飞溅的危害分级
在正式排查故障前,先明确飞溅带来的实际影响,帮助大家判断问题 severity。按照行业标准,将飞溅分为三级,对应不同处理优先级:
表格
| 飞溅等级 | 现象描述 | 主要危害 | 处理优先级 |
|---|---|---|---|
| 轻微飞溅 | 仅有少量细碎火花,工件表面无明显麻点、烧痕 | 仅轻微污染设备,不影响焊接强度 | 常规维护,择机调整 |
| 中度飞溅 | 火花较多,焊点周边出现黑色氧化层、细小凹点 | 工件外观不合格,电极磨损加快 | 立即停机调试参数 |
| 严重飞溅 | 大量金属喷溅,母材、螺母出现烧穿、变形 | 工件直接报废,存在安全隐患,设备故障率上升 | 紧急停机,全面检修 |
二、中频点焊机产生飞溅的核心原因及对应解决方案
结合设备结构与焊接原理,从参数设置、电极状态、工件条件、设备硬件四大维度逐一分析,搭配实操数据与调整标准。
(一)焊接参数不合理(最常见原因)
电阻点焊依靠电流、压力、时间三大核心参数形成平衡,三者配比失衡是飞溅出现的首要诱因。
- 焊接电流过大电流超过工件承载阈值,金属瞬间过度熔化,液态金属无法被电极约束,就会向外喷溅。参考标准:普通碳钢母材 + 标准螺母点焊,电流设置不超过设备额定功率的 80%;不锈钢、镀锌板材质,电流控制在额定功率 60%~75%。解决方式:每次下调 5%~8% 电流,试焊观察效果,直至飞溅消失,以焊点牢固、无变形为标准。
- 电极压力不足压力不够时,工件接触面无法紧密贴合,接触电阻忽大忽小,局部热量集中爆发引发飞溅。压力需匹配工件规格,常规小件压力不低于 3000N,厚板、大螺母压力需提升至 6000N 以上。解决方式:逐步增大电极压力,禁止一次性大幅加压,避免工件被压伤、压变形。
- 焊接时间过长通电时间越久,热输入总量越高,金属熔化范围持续扩大。薄板焊接单次通电时间建议控制在 0.1~0.4s,中厚板不超过 0.8s。解决方式:缩短焊接时长,配合电流微调,做到 “短时大电流”,减少热堆积。
(二)电极头老化、磨损、氧化
电极是直接传导电流与压力的部件,其状态直接决定焊接稳定性,也是车间易忽略的细节。长期使用后,电极端面会出现凹坑、氧化、起皮、沾附金属残渣,造成电流分布不均,局部过热产生飞溅。同时电极表面铜层氧化,导电性能下降,进一步加剧问题。解决办法:
每日班前检查电极,端面出现明显凹凸时,使用专用锉刀、打磨机修磨平整,保证端面平行;
焊接不锈钢、镀锌板等高氧化材质,优先选用铬锆铜材质电极,提升耐高温、抗粘连能力;
电极损耗达到原尺寸 1/5 时,直接更换新电极,不继续带病使用。
(三)工件表面处理不到位
工件表面的油污、铁锈、氧化皮、涂层、灰尘,都会大幅增加接触电阻,局部集中发热形成飞溅,这一问题在来料杂乱的加工车间尤为突出。碳钢工件表面铁锈、油漆,不锈钢表面致密氧化膜,镀锌板表面锌层,都是诱发飞溅的常见因素。解决办法:
焊接前清理工件焊接区域,去除油污、锈蚀、涂层,保证接触面干净洁净;
镀锌板点焊可适当提升电极压力,提前破除表层锌层,减少锌液飞溅;
批量加工可增设前置除尘、除油工序,从源头降低故障概率。
(四)设备硬件与冷却系统异常
中频点焊机依靠水冷系统持续降温,水路故障会导致电极、变压器温度过高,引发连续飞溅。
- 水冷系统故障水流变小、水管堵塞、水温过高、水路漏水,会让电极持续高温,高温下电极极易粘连工件,产生飞溅。标准要求:冷却水进水温度≤25℃,水流速度不低于 30L/min。排查与处理:清理水管水垢、疏通管路,检查水泵运行状态,保证水循环通畅;夏季高温环境可加装冷水机,稳定水温。
- 设备机械结构松动电极臂、气缸、固定支架螺丝松动,焊接时电极出现轻微晃动,接触面受力不均,瞬间产生火花飞溅。解决办法:每周对整机机械连接件全面紧固,测试电极下压稳定性,晃动量需控制在 0.5mm 以内。
三、不同材质工件飞溅专项处理方案
不同金属材质物理特性不同,飞溅的应对方式也有区别,以下为车间通用实操标准:
普通低碳钢(最易把控)
优先调整电极压力,再微调电流,常规参数搭配:中等压力 + 标准电流 + 短时间,基本可杜绝飞溅。
不锈钢工件
表面氧化层是主要难点,先打磨焊接面,选用耐高温电极,适当加大压力,电流不宜过高,采用分段脉冲焊接模式。
镀锌板工件
锌熔点低,极易产生飞溅和镀层脱落,核心思路:大压力、短时间、中电流,禁止长时间通电加热。
铜、铝等高导电材质
此类金属散热快,需小幅提升电流,同时保证压力充足,依靠快速熔接减少飞溅。
四、现场快速排查步骤(按顺序执行,效率最高)
日常生产中遇到飞溅问题,可按照以下流程快速检修,无需盲目调试:
外观检查:查看工件表面是否有油污、锈蚀,电极是否磨损、氧化;
机械检查:紧固设备螺丝,测试电极下压是否平稳;
水路检查:观察水流大小、水温,确认冷却系统正常运行;
参数调试:先加大电极压力,再逐步降低焊接电流、缩短焊接时间;
试焊验证:连续试焊 3~5 件工件,确认飞溅消失、焊点强度达标后,再恢复批量生产。
五、日常预防措施,减少飞溅反复出现
故障解决不如提前预防,建立常态化维护习惯,能大幅降低飞溅发生率:
建立每日点检制度:检查电极、水路、机械结构,做到早发现、早处理;
固定焊接参数:同一规格工件保存专用参数,避免频繁随意改动;
规范来料管理:统一工件表面标准,严禁带厚锈、厚油污工件直接上机焊接;
合理排班:避免设备长时间满负荷连续作业,高负载工况下每 4 小时停机休息 10 分钟。
六、总结
中频点焊机焊接飞溅,绝大多数并非设备硬件损坏,而是参数配比失衡、电极养护不足、工件表面不达标三类问题叠加导致。处理时遵循 “先查外观与硬件,再调压力、电流、时间” 的逻辑,结合工件材质针对性优化,就能快速解决故障。
飞溅不仅会降低产品良率,还会增加电极、水电等使用成本,甚至带来安全隐患。做好日常点检、规范操作流程、科学设置焊接参数,既能保证焊点质量与工件外观,也能延长中频点焊机整体使用寿命,提升车间整体生产效率。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


