









中频直流点焊机焊点经常爆点溅渣、四周飞溅颗粒难清理?弄懂中频直流打火飞溅机理,不降产能彻底根治焊接飞溅问题
发布时间:2026-06-30 浏览次数:150
中频逆变直流点焊机焊接能量集中、熔核成型快,是精密量产的核心优势,但绝大多数产线都会遇到焊接打火爆点、细小颗粒飞溅、焊点四周溅渣、锌层炸飞、工件表面麻点毁面等问题。飞溅不仅需要人工打磨清理、拖慢产能,还会造成工件镀层脱落、外观报废、电极积渣起瘤,引发后续压痕不良、虚焊、粘料等连锁故障。多数师傅处理方式简单粗暴:降低电流、减小压力、缩短焊接时间,结果飞溅变少,但批量虚焊、拉力不足,彻底陷入品质两难。
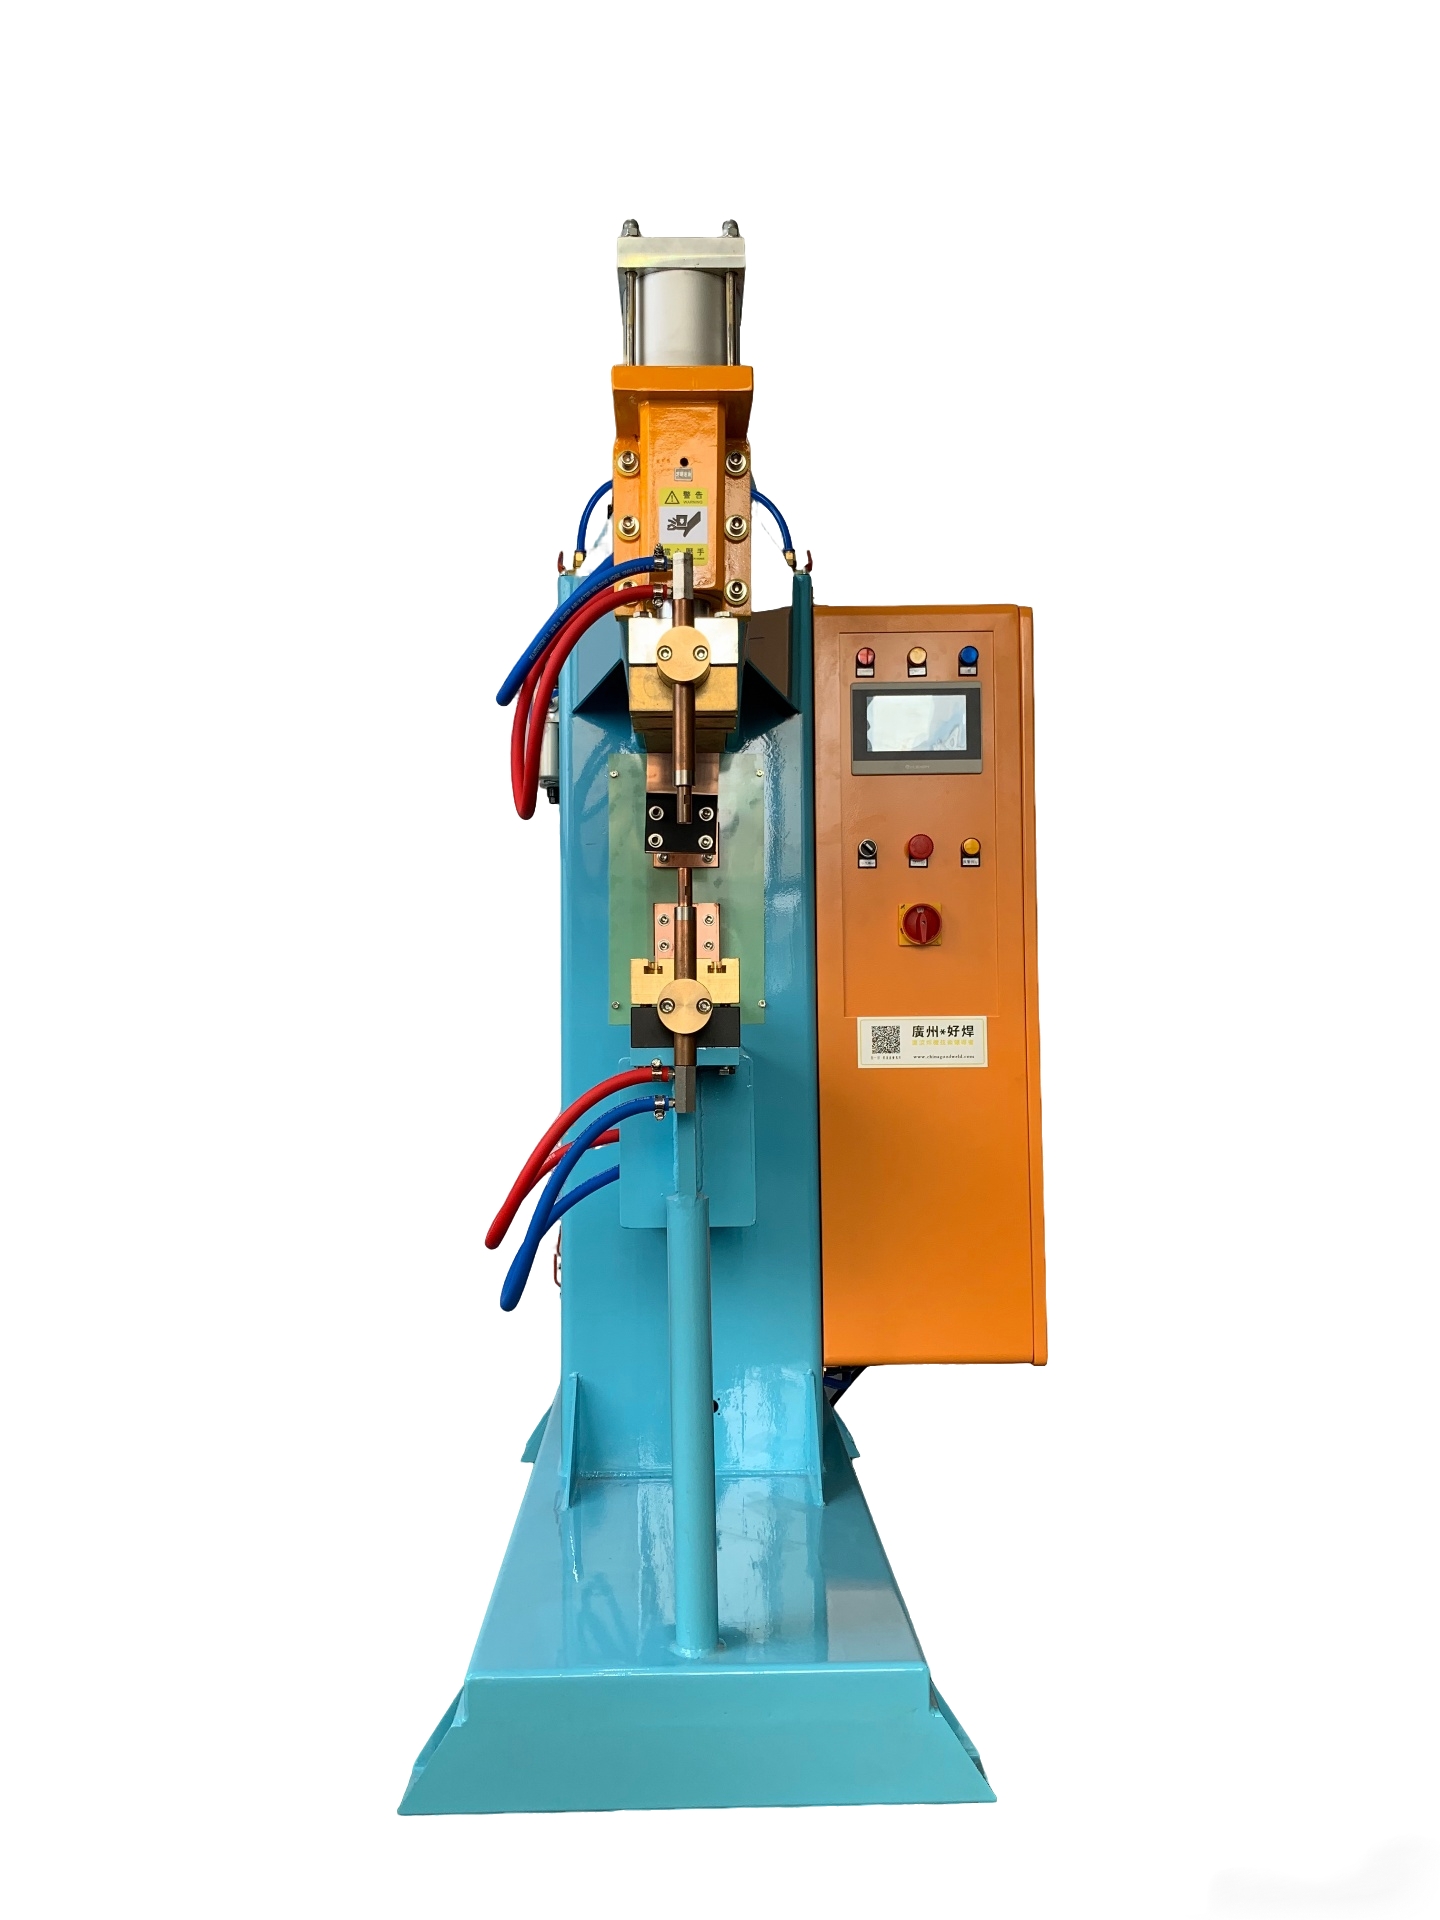
广州好焊多年中频现场工艺落地总结核心结论:中频焊机焊接99%的飞溅不是能量过大,是间隙打火、电阻突变、锌层爆燃、压力不稳、时序不匹配导致的瞬时爆燃,通过中频专属稳压排气、梯度释能、间隙闭合工艺,可在不降低焊接强度、不影响产能的前提下,实现零飞溅、干净焊点量产。
一、焊接飞溅故障等级与量产危害
故障等级 | 具体故障表现 | 量产品质危害 |
|---|---|---|
轻微颗粒飞溅 | 焊点周边少量细小微粒、轻微发黑,无大块渣点,焊接强度正常 | 外观一致性差,需要人工擦拭打磨,增加工序工时,影响出货效率 |
中度爆点溅渣 | 焊接瞬间明显打火、爆出锌渣铁渣,焊点边缘起皮、镀层脱落,局部麻面 | 批量外观不良率飙升,工件镀层破损无法修复,返工报废成本增加 |
重度剧烈飞溅 | 瞬间强光爆点、大面积熔渣飞溅,板材局部烧蚀、焊点塌陷,电极快速积瘤粘料 | 工件直接报废、电极极速损耗,产线无法连续稳产,极易引发批量品质事故 |
二、中频逆变直流焊接飞溅六大专属核心根源
1. 板材微观间隙打火:工件贴合不实、存在微小缝隙,通电瞬间间隙击穿打火,引发爆燃飞溅,是中频飞溅头号诱因;
2. 镀锌层瞬时爆燃:锌层熔点低、挥发快,单段大 电流瞬间加热,锌气急剧膨胀炸裂,形成大量白渣、黑渣飞溅;
3. 焊接压力动态不稳:气缸气压波动、下压抖动、保压泄压不稳,熔合过程板材微位移,引发局部打火溅渣;
4. 工件界面杂质电阻不均:油污、氧化皮、粉尘导致局部电阻突变,热量集中爆发,击穿界面产生飞溅;
5. 瞬时热峰值过高:中频直流集中释能,无预热缓冲,瞬间高温超过材质耐受区间,表层金属爆熔飞溅;
6. 电极端面磨损偏心:电极偏磨、起瘤、接触不均,电流集中单点过载,局部过热爆点、溅渣频发。
三、四大主流工况零飞溅专属工艺
1. 镀锌板批量点焊工况
镀锌板最容易炸锌飞溅、产生白黑渣点。采用低温预热排气、缓慢释能、稳压熔合中频专属工艺,先低温汽化排出内部锌气,再梯度升温熔核,避免锌层瞬间爆燃,全程无炸点、无飞溅,焊点干净原色。
2. 不锈钢薄板焊接工况
不锈钢电阻高、聚热快,极易瞬间打火飞溅、板材烧蚀。采用削峰稳压、微能量分段熔合工艺,降低瞬时热冲击,平稳建立熔核,杜绝局部热量集中爆点,保护薄板表面完整。
3. 螺母螺柱凸焊工况
凸焊凸点接触面积小,极易瞬间电流集中、打火飞溅、凸点炸缺。采用预压塌点、整平贴合、分段升流工艺,先压平凸点消除间隙,再逐步升流熔合,根治凸焊飞溅、炸点问题。
4. 多层板材叠焊工况
多层板层间缝隙多、空气多,通电极易层间打火、夹层飞溅。采用长时预压、间隙排气、逐层熔合工艺,彻底闭合层间间隙,排出夹层空气,实现多层板干净零飞溅焊接。
四、中频逆变直流焊机【零飞溅、零爆点】六步标准化稳产工艺
工艺步骤 | 中频逆变直流专属操作细节 | 解决核心问题 |
|---|---|---|
界面杂质彻底清理 | 焊前去除工件油污、氧化皮、粉尘、杂质,保证焊接界面电阻均匀、干净贴合 | 杜绝局部电阻突变引发的集中爆热、打火飞溅 |
加长预压、彻底闭合间隙 | 优化预压时间与稳压压力,下压缓慢平稳,彻底压实板材微观缝隙,无悬空间隙 | 从源头根治间隙击穿打火,解决80%的量产飞溅问题 |
预热排气、梯度释能 | 取消单段硬爆电流,采用预热排气+梯度升温+恒温熔合三段时序,打散热峰值 | 避免锌层、表层金属瞬间爆燃,彻底消除炸渣、颗粒飞溅 |
稳定气压、动态稳压焊接 | 加装精密稳压过滤器,稳定气源压力,杜绝下压抖动、保压波动、微位移 | 解决焊接过程压力不稳、板材微动引发的持续性飞溅 |
电极端面校准养护 | 定期修磨电极、校正同心度,保持端面平整圆润、接触均匀,无偏磨起瘤 | 防止电流单点集中过载,杜绝局部过热爆点飞溅 |
冷热机参数动态补偿 | 根据设备温升状态微调热输入,补偿热衰减,避免热机参数过载引发飞溅 | 实现冷机、热机全程一致,全天稳定零飞溅量产 |
五、焊接飞溅调试五大致命误区
1. 误区:飞溅大就是电流太大。多数飞溅是间隙打火、锌气爆燃导致,盲目降参数只会批量虚焊;
2. 误区:加大压力就能压住飞溅。压力过大挤压熔核外溢,反而加剧金属飞溅、压痕超标;
3. 误区:忽略预压时序直接焊。预压不足、缝隙未闭合,是产线飞溅反复复发的最大隐形根源;
4. 误区:单段大电流追求效率。瞬时高热峰值极易击穿界面,造成炸点、溅渣、工件毁面;
5. 误区:飞溅后只清理渣点不调工艺。不优化时序与间隙,下一件依旧批量飞溅,不良反复。
六、总结
中频逆变直流点焊机焊接打火、爆点、颗粒飞溅、锌渣溅出,核心根源并非焊接能量超标,而是板材间隙未压实、锌层瞬时爆燃、压力动态不稳、界面电阻不均、热峰值过高、电极接触不良引发的工艺性飞溅。中频直流能量集中、熔合速度快,传统单段硬焊工艺极易出现爆燃飞溅。广州好焊通过界面净化、预压闭合间隙、预热排气、梯度控温、动态稳压的整套中频专属工艺,无需牺牲焊接强度、无需降低生产节拍,即可彻底根治各类材质焊接飞溅问题,实现焊点干净无渣、外观原色平整,大幅降低打磨返工成本与工件报废率。
如果您对我们的产品:中频直流点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频直流点焊机)


