









中频直流点焊机不锈钢焊点焊完完好、冷却爆裂、受力脆裂?弄懂不锈钢热应力特性与中频直流熔凝机理,彻底根治不锈钢焊点裂纹、隐性微裂、放射状开裂故障
发布时间:2026-07-01 浏览次数:150
中频逆变直流点焊机热输入集中、熔核结晶速度快,适配不锈钢精密焊接量产,但不锈钢材质导热差、热应力大、塑性低,是最容易出现焊接裂纹的金属材质。量产中高频出现不锈钢焊点隐性微裂、表面放射状裂纹、环形开裂、焊后延时炸裂、受力断层脱落等顽固故障。工件焊完瞬间外观完好,冷却数秒后自动开裂,或抽检拉力测试、产品使用震动后批量断裂。多数产线调试误区频发,盲目降低焊接电流、缩短焊接时间、加快生产节拍,不仅无法解决不锈钢应力裂纹,还会引发批量虚焊、熔核不足、拉力不达标等二次不良。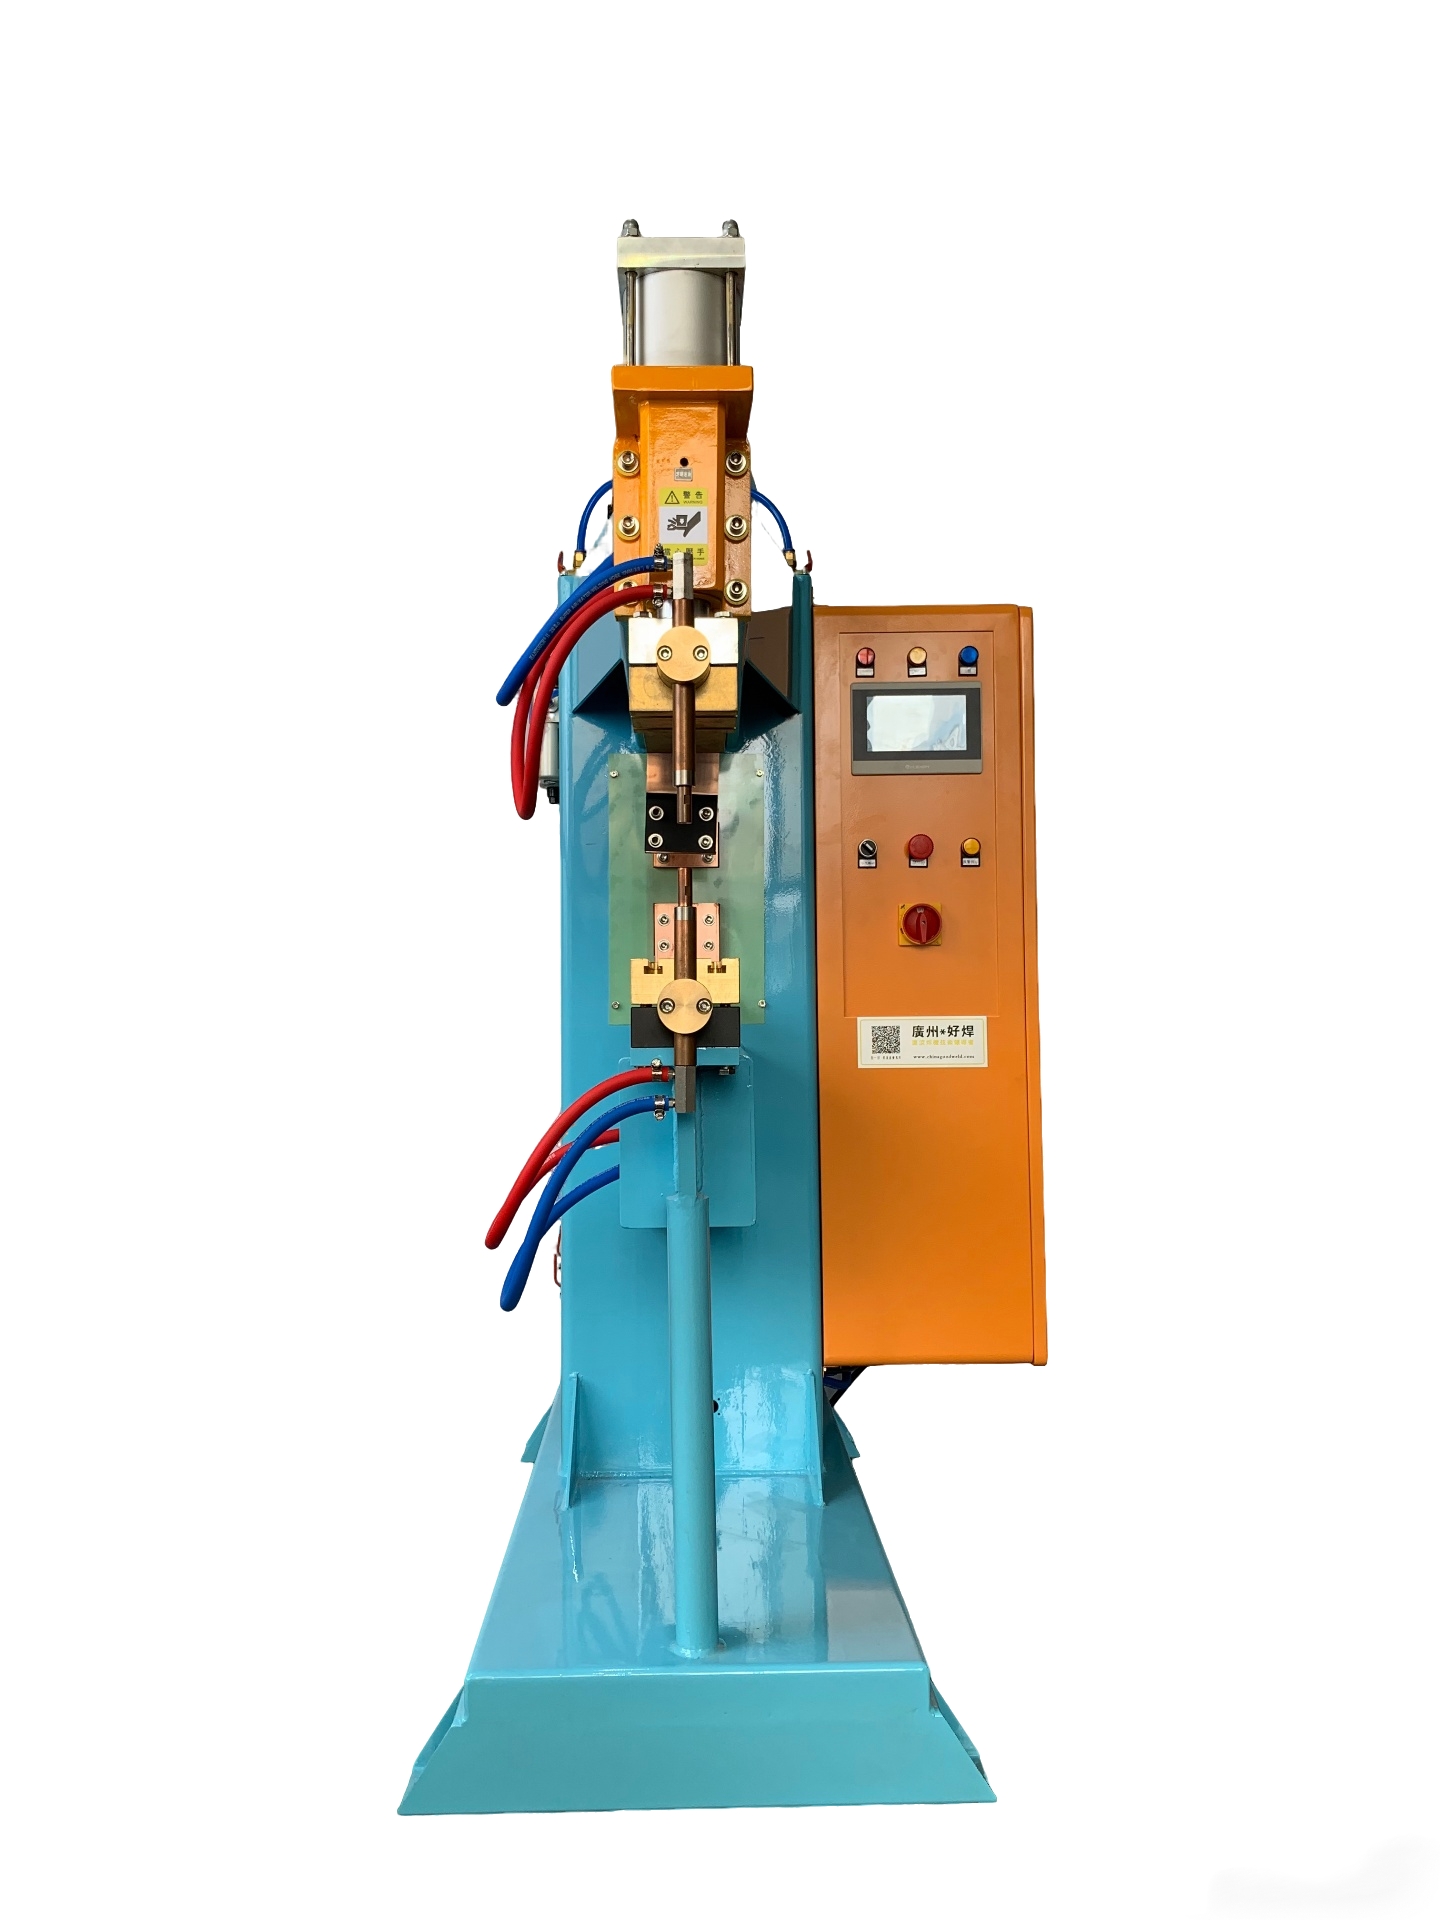
广州好焊深耕不锈钢中频点焊工艺多年,总结核心结论:不锈钢95%的焊接裂纹并非热量超标,而是不锈钢专属热胀冷缩特性、冷热温差悬殊、熔核结晶过快、焊接应力无法释放、时序冷却失衡导致的应力性开裂。普通碳钢调试逻辑完全不适配不锈钢,必须采用中频专属梯度升温、分段释压、缓冷定型工艺,才能彻底根除裂纹,同时保障焊点熔核饱满、强度达标。
一、焊点裂纹故障等级与量产危害
故障等级 | 具体故障表现 | 量产品质危害 |
|---|---|---|
微观隐性裂纹 | 焊点肉眼无明显开裂,显微镜下存在细微纹路,静态不掉、受力易断 | 隐蔽性极强,出货后产品震动、受力脱落,引发客诉与质量事故 |
表面环形裂纹 | 焊点外圈出现环状细纹、放射状裂纹,冷却后慢慢显现,无大面积脱落 | 批次稳定性差,良品率骤降,工件属于结构性不良,无法修复 |
重度贯穿开裂 | 焊完直接炸裂、熔核开裂分离,焊点塌陷断层,完全无焊接强度 | 工件直接报废,产线无法量产,造成严重产能与经济损失 |
二、不锈钢中频焊接裂纹六大专属核心根源
1. 不锈钢导热极差、冷热温差悬殊:不锈钢散热速度远低于普通碳钢,中频瞬时高温集中堆积在焊点区域,焊后表层快速降温、内部持续高温,巨大的内外温差产生超强收缩应力,直接撕裂熔核形成裂纹;
2. 不锈钢材质硬脆、塑性极低:不锈钢金相结构致密、延展性差,焊接产生的热应力无法通过材质形变释放,应力堆积后必然出现放射状、环状结构性开裂;
3. 单段高温硬焊工艺适配性差:采用单段瞬时大电流焊接,不锈钢焊点瞬间极速升温、快速结晶,金相组织松散紊乱,自带隐性微裂隐患,后期受力极易扩散断裂;
4. 焊后即时卸压抬枪、应力未释放:不锈钢熔核定型速度慢,焊后未完成金相固化就提前卸压抬枪,残余焊接应力瞬间释放,直接造成焊点收缩炸裂;
5. 电极单点集热加剧应力集中:电极端面过小、尖角锋利,焊接时单点高热集中,不锈钢局部过热严重,热影响区应力堆积超标,诱发中心开裂、边缘放射裂纹;
6. 不锈钢表面氧化层阻隔熔合:不锈钢表面致密氧化皮未清理干净,焊接界面熔合不均、局部成分失衡,结晶过程产生大量肉眼不可见的隐性微裂纹。
三、四类不锈钢工件专属防裂纹焊接工艺
1. 不锈钢精密件焊接
不锈钢是最容易开裂的材质,快速冷却必裂。采用预热匀温、梯度熔合、缓冷释应力专属工艺,先整体匀温缩小温差,再平稳熔合,最后慢速结晶,彻底杜绝放射状裂纹、环形开裂。
2. 不锈钢厚板结构件焊接
不锈钢厚板热堆积严重、内部应力超大,极易产生深层隐性微裂,静态无异常、受力直接断裂。采用多级预热匀温、恒温慢速熔合、长时间保压时效工艺,逐步平衡板材内外温度,缓释深层残余应力,稳定金相组织结构,彻底杜绝结构性裂纹隐患。
高强钢硬度高、塑性差、应力大,极易出现隐性微裂。采用低温预热、恒温熔合、保压时效工艺,降低熔核冷却速度,平衡内部金相结构,释放焊接残余应力,根治结构性裂纹。
3. 不锈钢厚薄混搭焊接
不锈钢厚薄板吸热、散热速率差异极大,焊点两侧温差失衡,极易出现薄板单边开裂、焊点断层错位。采用能量自适应配比、温差动态补偿、全程稳压定型专属工艺,平衡两侧热传导速度,均匀分散收缩应力,解决不对称开裂问题。
厚薄板吸热、散热速度不一致,温差应力极大,容易单边开裂、焊点断层。采用能量自适应、温差补偿、稳压定型工艺,平衡两侧散热速度,均衡收缩应力,避免不对称开裂。
4. 不锈钢精密小件焊接
不锈钢小件体积小、散热极快,瞬时冷热冲击剧烈,是炸裂、微裂高发工况。采用微能量削峰、多脉冲渐进熔合、低速结晶工艺,弱化瞬时热冲击,延长定型周期,避免极速降温产生的应力裂纹,保障精密工件外观与强度双达标。
小件散热极快、温差极大,瞬时冷却极易炸裂。采用微能量削峰、多次脉冲、慢速结晶工艺,降低热冲击,延长定型时间,保证焊点结构致密无裂纹。
四、不锈钢中频点焊【零裂纹、零微裂】六步标准化稳产工艺
工艺步骤 | 中频逆变直流专属操作细节 | 解决核心问题 |
|---|---|---|
多段脉冲梯度升温 | 取消单段大电流硬焊,采用预热+熔合+补热三段时序,平稳升温、均匀熔合 | 避免瞬时热冲击,杜绝因升温过快产生的结晶裂纹 |
焊后缓冷延时保压定型 | 焊接完成不立即抬枪,增加缓冷保压时间,让熔核慢速结晶、金相组织致密 | 释放残余焊接应力,根治冷却收缩开裂、环形裂纹 |
电极端面匀压优化 | 加大电极接触面、圆弧过渡,避免单点集中高热,扩大受热面积、均匀散热 | 防止局部应力集中,杜绝焊点中心开裂、放射状纹路 |
温差自适应能量补偿 | 针对冷热机、厚薄材温差微调参数,平衡熔核温度与散热速度 | 解决材质散热不均、温差过大导致的结构性开裂 |
工件界面材质预处理 | 清理杂质、氧化层,保证材质熔合均匀,避免局部成分差异引发裂纹 | 杜绝杂质导致的结晶不均、隐性微裂隐患 |
低速结晶应力释放工艺 | 降低冷却梯度,不让焊点极速降温,保持熔核平稳固化成型 | 从金相层面彻底消除裂纹产生条件,焊点结构稳定强度高 |
五、焊点裂纹调试五大致命误区
1. 误区:开裂就是温度太高。绝大多数裂纹是冷却太快、应力过大,而非温度过高,盲目降参数只会虚焊;
2. 误区:焊完立刻抬枪取件。熔核未定型、应力未释放,快速卸压必然收缩开裂;
3. 误区:追求快速焊接节拍。焊接越快、冷却越急,裂纹概率成倍上升;
4. 误区:单段参数焊所有材质。高强钢、不锈钢必须多段缓熔,硬焊必裂;
5. 误区:只看表面无裂即为合格。中频焊点大量微裂肉眼不可见,后期受力批量脱落。
六、总结
不锈钢中频点焊裂纹、微裂、冷却炸裂、受力断层,核心根源并非焊接热量超标,而是不锈钢导热差、硬脆塑性低的专属材质特性,叠加瞬时热冲击、冷热温差悬殊、结晶过快、应力无法释放、时序定型不足导致的金相结构应力开裂。普通碳钢粗犷式调参逻辑完全不适配不锈钢,极易出现裂焊、虚焊两难问题。广州好焊针对不锈钢材质定制梯度升温、脉冲熔合、缓冷保压、稳压释应力的专属中频工艺,精准适配不锈钢热胀冷缩规律,在保障焊点熔核饱满、拉力达标的前提下,彻底根治各类不锈钢焊接裂纹故障,实现精密不锈钢工件24小时稳定量产,杜绝后期产品开裂、客诉隐患。
如果您对我们的产品:中频直流点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频直流点焊机)


