


为什么中频点焊机焊三层板总有一层没焊上?多半是踩了这几个坑
发布时间:2026-10-26 浏览次数:1
三层板焊接(比如车身 B 柱:外板 0.7mm + 加强板 1.5mm + 内板 1.2mm)是汽车焊装里的经典难题。焊完撕检发现:外板和加强板熔在一起了,但内板没粘上;或者反过来,内板熔了外板虚。
三层板的核心是:电流从电极穿过三层板材,每层接触面的接触电阻不同、导热路径不同,熔核只在第一、第二层之间长,第三层被"冷落"。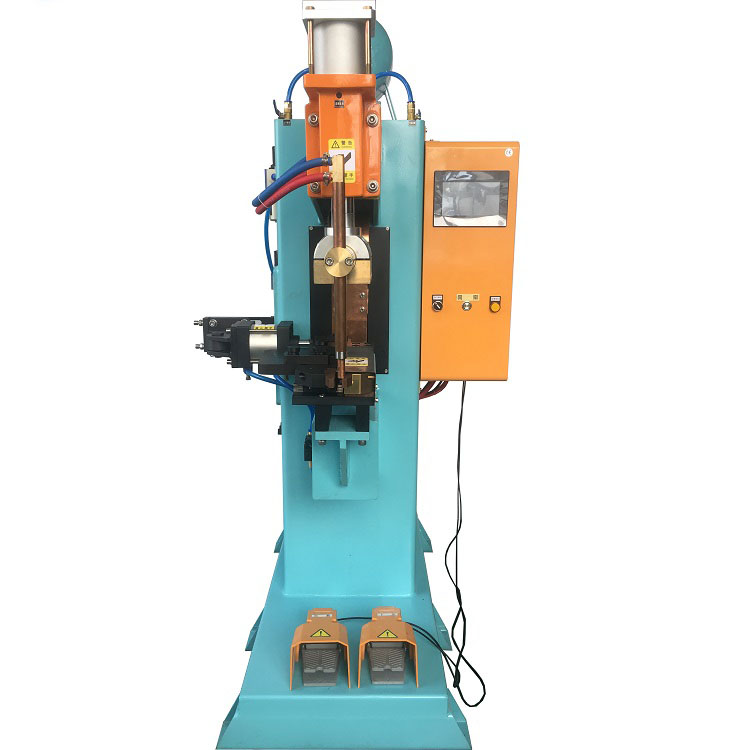
坑1:电极头直径不分级
反例:上下都用 φ6mm 电极头,压力分布对称,但中间层板厚不同,接触电阻不对称,熔核偏向薄的一侧。
正确做法:薄板侧用电极头稍大(φ7–8mm),厚板侧稍小(φ5–6mm),让压力分布和电流密度偏向需要深熔的一侧。
坑2:不调电流波形,单脉冲硬打
反例:单脉冲 9kA/300ms,热量全堆在表层,内层来不及热就凝固了。
正确做法:用三段波形。第一段低电流长时预热(3–4kA/150ms),让热量渗透到内层;第二段主焊(9–10kA/120ms)形成熔核;第三段回火(2–3kA/80ms)缓释应力。
坑3:板间不涂导电膏或不清灰
反例:三层板之间夹了冲压油+灰尘,接触电阻暴增,电流走表面不走深层。
正确做法:板间接触面用丙酮或无水乙醇擦净,去除油膜。必要时涂薄层导电膏(如 DT-1)降低界面电阻。
坑4:压力不够,板间有间隙
反例:3.5kN 压三层板,中间加强板和外板之间有 0.05mm 间隙,通电就打火,不熔合。
正确做法:三层板总压力比单层叠加多 20%–30%。参考 5.0–6.0kN,以三层板之间无缝隙为界。预压≥0.5s。
坑5:不撕检,只做外观和单点拉力
反例:外观看焊点饱满、单点拉力过,就以为三层都焊上了。实际撕开发现只有两层粘。
正确做法:每班做破坏性撕检——沿焊点掰开,观察三层板分离面,确认每层都有熔核痕迹。至少撕 3 件不同位置。
踩坑 vs 正确做法对照表
项目 | 踩坑做法 | 正确做法 | 参考数值 |
|---|---|---|---|
电极 | 上下同径 | 分级直径 | 薄侧φ7–8/厚侧φ5–6 |
波形 | 单脉冲 | 三段波形 | 预热/主焊/回火 |
板间 | 带油灰 | 清洁/导电膏 | 丙酮擦净 |
压力 | 3.5kN不够 | 加压无缝 | 5.0–6.0kN/预压≥0.5s |
检验 | 只测拉力 | 破坏性撕检 | 每班3件 |
组合(mm) | 预热(kA/ms) | 主焊(kA/ms) | 回火(kA/ms) |
--- | --- | --- | --- |
0.7+1.5+1.2 | 3.5/150 | 9.5/120 | 2.5/80 |
0.8+1.0+1.0 | 3.0/120 | 8.5/100 | 2.0/60 |
1.0+2.0+1.5 | 4.0/180 | 10.5/140 | 3.0/100 |
三层板焊接,熔核长在哪层不由你"想",由接触电阻、压力分布、波形决定。分级电极+三段波形+板间清洁+足压+撕检,五步把第三层也焊上。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
上一条:为什么激光焊接机焊厚不锈钢总根部未熔合?多半是踩了这几个坑
下一条:没有了


