


为什么激光焊接机焊铜铝异种薄板总沿界面剥离?多半是踩了这几个坑
发布时间:2026-10-27 浏览次数:1
铜+铝异种薄板(新能源汇流排、散热片、电池连接片)是近几年的高频难题。焊完看着漂亮,撕开沿铜铝界面整片分离,几乎没有冶金结合。
铜铝物理性质差太远:熔点差 400℃+、导热差 2 倍、线膨胀差 1 倍。激光焊时铜先反射、铝先熔,界面生成脆性金属间化合物(CuAl₂、CuAl),厚了就一剥就开。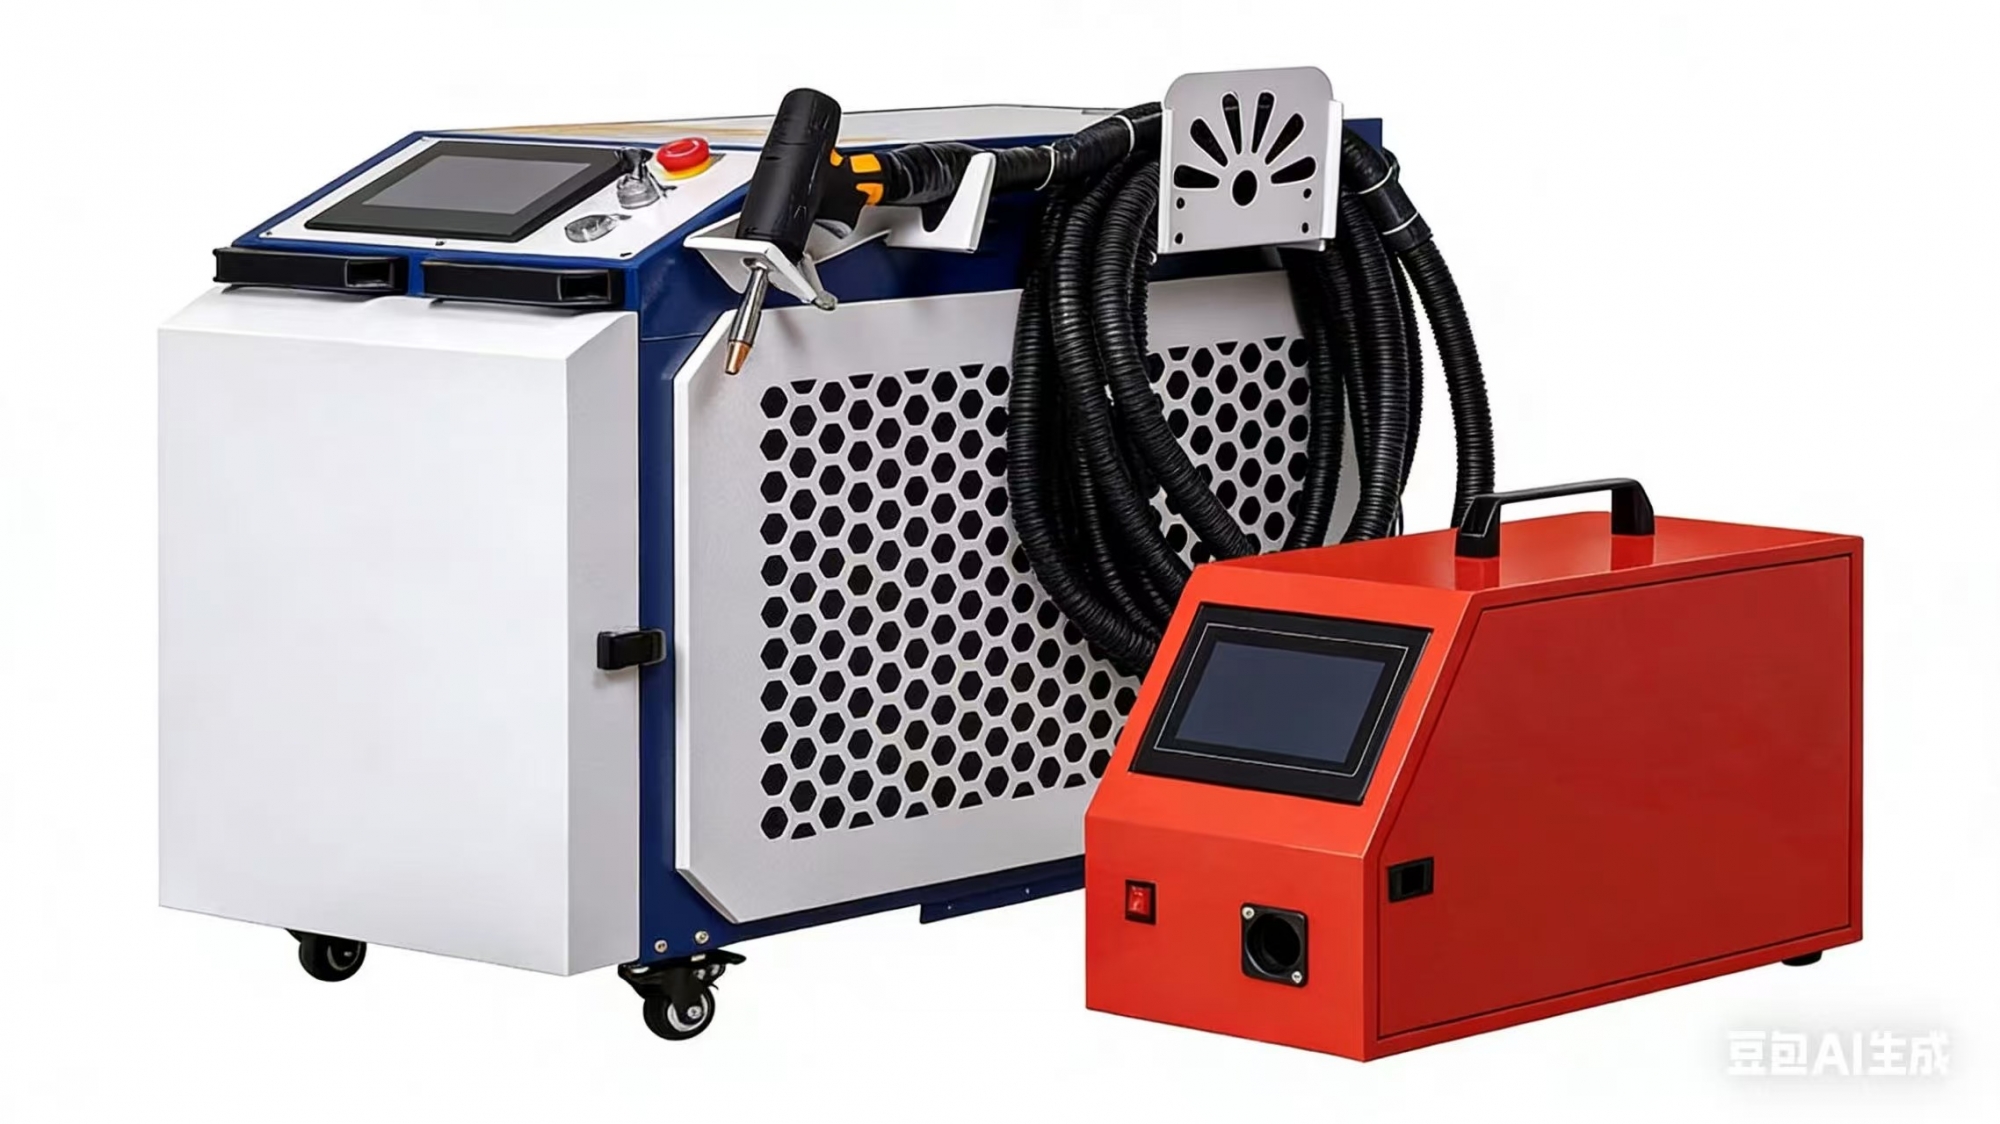
坑1:直接对接自熔,不填丝
反例:0.5mm 铜+0.5mm 铝对接自熔,界面 CuAl 化合物层厚到 5μm 以上,极脆。
正确做法:填过渡丝(Al-Si、Zn-Al 或纯铝丝),把铜铝直接接触隔开。丝径 0.6–0.8mm,指向界面。
坑2:焦点在铜侧,能量被弹走
反例:焦点打铜面,铜反射率高,能量进不去,铝侧过热穿孔。
正确做法:焦点略偏铝侧 0.1–0.2mm,让铝先熔、液池裹住铜;或摆动光束搅动界面。
坑3:热输入过大,化合物长厚
反例:功率 1.5kW 慢焊,界面长时间高温,金属间化合物疯长。
正确做法:高功率短时可。参考 1.2–1.5kW / 1.5–2.0m/min,线能量≤80J/mm,减少界面反应时间。
坑4:不处理氧化膜
反例:铝面氧化膜不处理,铜面油污不擦,界面夹渣。
正确做法:铝面化学清洗(碱洗+硝酸光化),铜面酒精擦+轻微打磨,30min 内焊。
坑5:焊后不抑制化合物生长
反例:焊完自然冷却,界面在 200–300℃ 缓冷,化合物继续长。
正确做法:焊后快冷(风冷或冷铜垫),必要时做低温退火(120℃/30min)稳定组织。
踩坑 vs 正确做法对照表
项目 | 踩坑做法 | 正确做法 | 参考数值 |
|---|---|---|---|
填丝 | 自熔 | 过渡丝隔离 | Al-Si/0.6–0.8mm |
焦点 | 打铜侧 | 偏铝侧 | 偏0.1–0.2mm |
热输入 | 1.5kW慢焊 | 高功快焊 | 1.2–1.5kW/1.5–2.0m/min |
清洁 | 带膜焊 | 化洗+擦净 | 30min内焊 |
焊后 | 自然冷 | 快冷稳组织 | 风冷/120℃退火 |
铜铝异种焊沿界面剥,是金属间化合物在“做墙”。填丝隔离、焦点偏铝、快焊快冷,结合强度能从“一剥就开”提到拉剪达标。
如果您对我们的产品:激光焊接机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(激光焊接机)
上一条:为什么中频点焊机焊三层板总有一层没焊上?多半是踩了这几个坑
下一条:没有了


