



中频点焊机焊多层薄板为什么虚焊?多半是踩了这几个坑
发布时间:2026-11-05 浏览次数:2
三层 0.5mm 薄板叠焊(比如屏蔽罩、滤芯骨架),外表有焊疤,掰开中间那层没熔。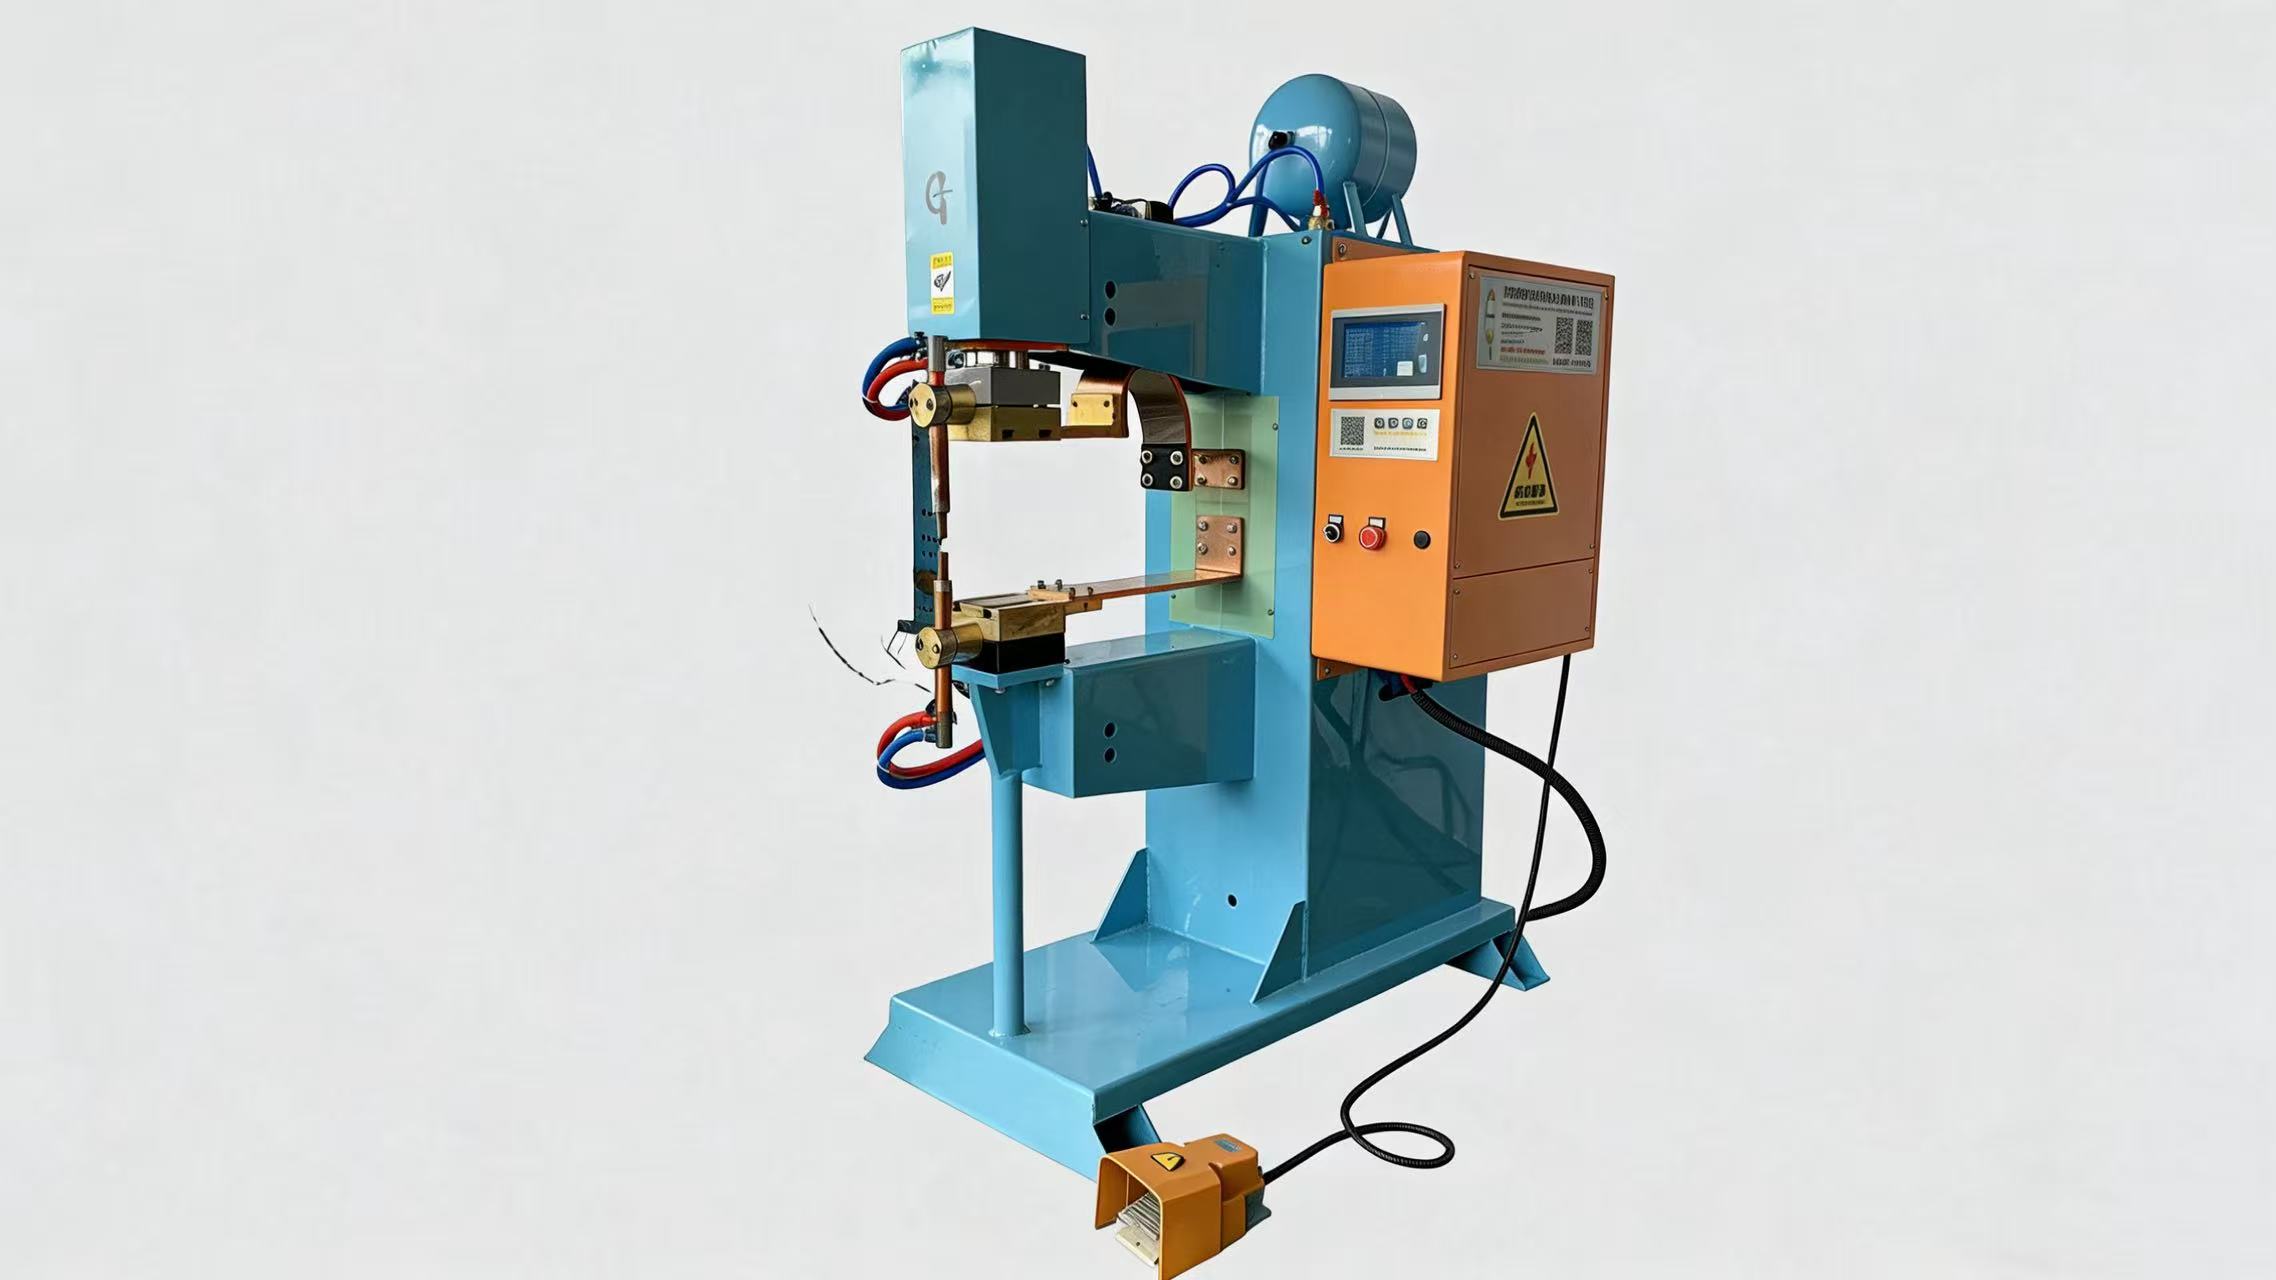
一、多层叠焊的分层难题
三层板有两个结合面,电流穿过第一层后衰减,第二界面电阻热不够。如果压力不均、有间隙,层间就虚。
二、坑(反例)→ 正确做法
坑1:当两层板焊
反例:按 1.0+1.0 参数焊三层 0.5,中间虚。
正确做法:多层要加预热+主焊两段,热量递进。
坑2:不压实间隙
反例:层间有 0.05mm 气隙,打弧。
正确做法:预压≥500ms,夹具压紧到无隙。
坑3:电流太小
反例:5kA 只熔上层。
正确做法:6.5–7.5kA,主焊略长于两层总和。
坑4:电极太小
反例:φ4 尖头,热量集中表层。
正确做法:φ6–8 球面,热往纵深走。
坑5:不分段
反例:单脉冲,层间热梯度大。
正确做法:预热 3kA/100ms→主焊 7kA/150ms→保压 200ms。
坑6:板材不平整
反例:剪切毛刺朝内,局部间隙。
正确做法:来料校平,毛刺朝同一侧。
坑7:不撕检
反例:只拉拔,中间虚没发现。
正确做法:每班撕检,三层界面都有熔痕。
坑8:镀锌层混在中间
反例:中间层是镀锌板,锌汽顶虚。
正确做法:中间层避免镀锌,或加预热排锌。
坑9:连续焊变形
反例:热累积,层间鼓起。
正确做法:跳焊,层温≤70℃。
坑10:不记录层序
反例:正反叠放混了,参数不对。
正确做法:定死叠放顺序,存配方。
三、对照表
项目 | 踩坑 | 正确 | 参考 |
|---|---|---|---|
定参 | 当两层 | 多层专用 | 加预热 |
预压 | 短 | ≥500ms | 消隙 |
电流 | 5kA | 6.5–7.5kA | 透三层 |
电极 | φ4尖 | φ6–8球面 | 纵深热 |
检验 | 只拉 | 撕检三层 | 界面全熔 |
组合 | 预热 | 主焊 | 压力(kN) |
|---|---|---|---|
0.5×3层 | 3/100 | 6.5–7/150 | 2.5–3.0 |
0.6×3层 | 3.5/100 | 7–7.5/180 | 3.0–3.5 |
0.5×4层 | 3.5/120 | 7.5/200 | 3.5–4.0 |
多层薄板虚焊,是热没穿到中间层。预压消隙、分段供热、撕检验收,层间才不分层。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)


