



中频点焊机为什么焊点周围退磁失效?多半是踩了这几个坑
发布时间:2026-11-07 浏览次数:1
喇叭盆架、电机端盖、磁钢组件点焊,焊完磁钢吸力下降。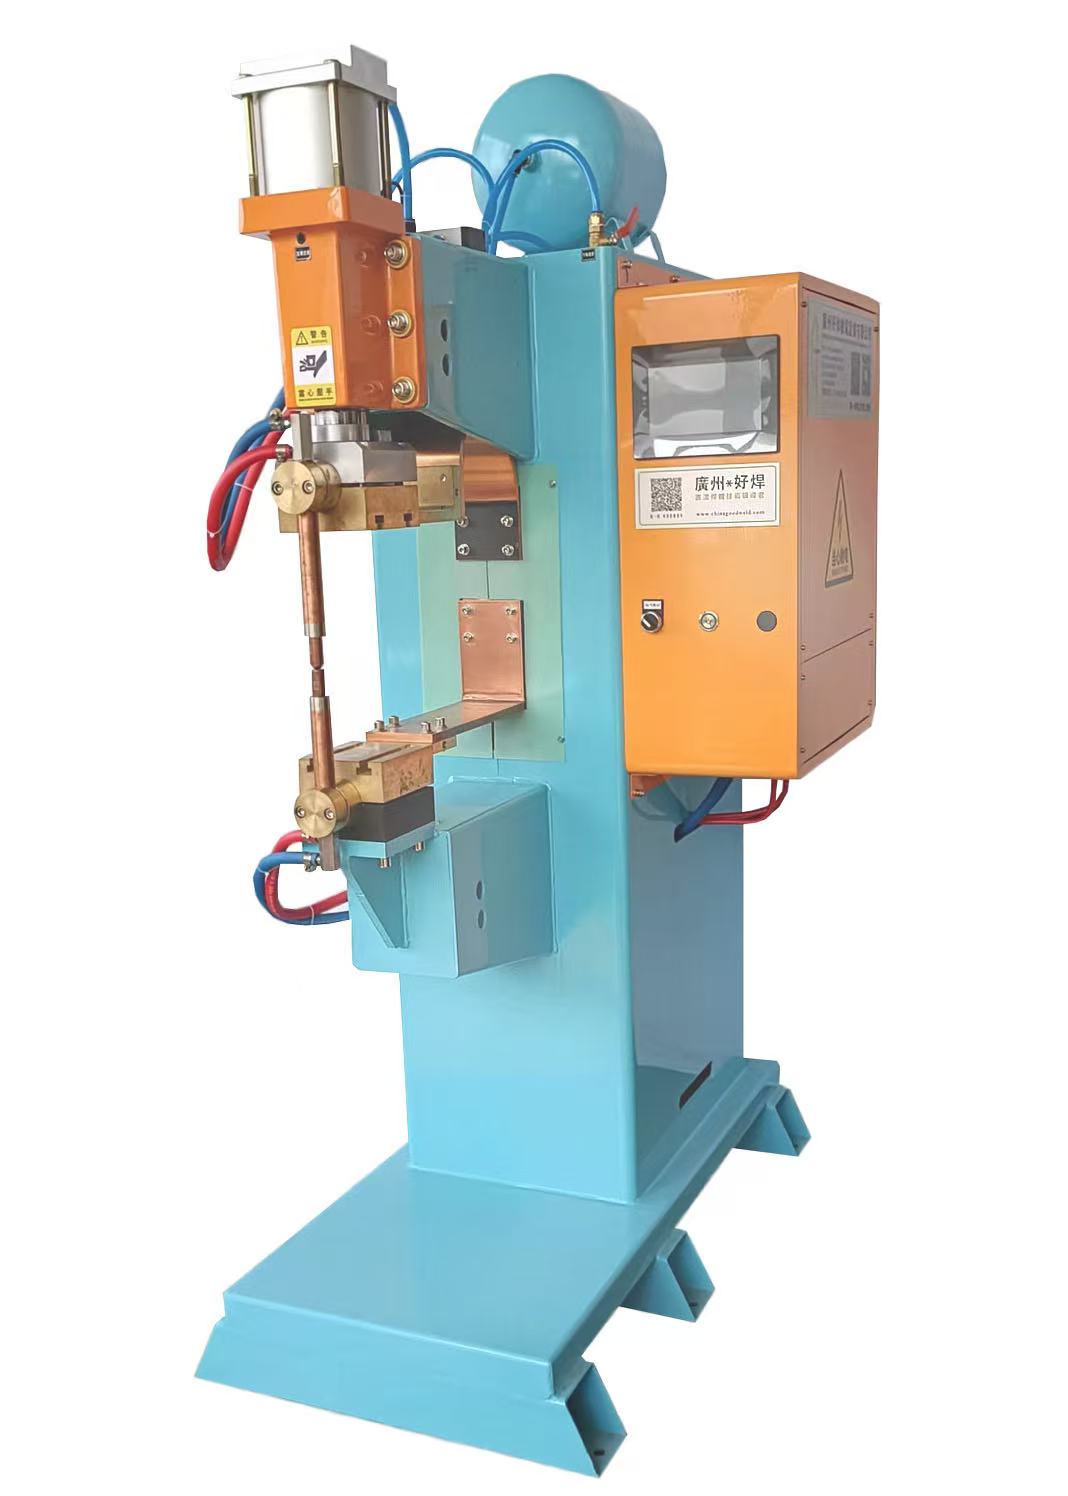
一、磁钢怕什么
钕铁硼等磁钢居里温度低(300℃左右),焊接热若传到磁钢,局部退磁;同时强电流磁场扰动也会让磁畴紊乱。
二、坑(反例)→ 正确做法
坑1:焊点离磁钢太近
反例:焊点在磁钢边缘,热传导退磁。
正确做法:焊位离磁钢≥8mm,或加隔热屏蔽块。
坑2:热输入大
反例:8kA/200ms,热往磁钢灌。
正确做法:5–6kA/80–100ms,快熔快冷。
坑3:不隔热
反例:磁钢直接贴焊区。
正确做法:中间加紫铜吸热片/云母屏蔽。
坑4:不控层温
反例:连焊,磁钢整体升温。
正确做法:跳焊,工件温度≤80℃。
坑5:电极不水冷
反例:电极红,热辐射磁钢。
正确做法:强水冷,电极头温≤60℃。
坑6:不消磁复测
反例:焊完不测磁通。
正确做法:焊前焊后测磁通量对比。
坑7:预压短
反例:打弧局部过热。
正确做法:预压300ms贴实。
坑8:不区分磁钢牌号
反例:N35和N52同参数。
正确做法:高牌号降热10%–15%。
坑9:保压短
反例:红态抬,热继续传。
正确做法:保压200ms+继续冷却。
坑10:不屏蔽磁场
反例:大电流磁场扰磁畴。
正确做法:磁钢先充磁后焊,或焊后重新充磁。
三、对照表
项目 | 踩坑 | 正确 | 参考 |
|---|---|---|---|
焊位 | 贴磁钢 | 避8mm+屏蔽 | 防退磁 |
热输入 | 8kA/200ms | 5–6kA/80–100ms | 快冷 |
隔热 | 无 | 紫铜/云母 | 吸热 |
层温 | 连焊 | ≤80℃ | 跳焊 |
电极 | 红电极 | 强水冷≤60℃ | 防辐射 |
检验 | 不测磁 | 焊前后磁通对比 | 防隐性退磁 |
板厚(mm) | 预热 | 主焊 | 保压 | 压力(kN) |
|---|---|---|---|---|
0.8 | 1.5/40 | 4.5–5/70 | 200 | 2.5–3.0 |
1.0 | 2/50 | 5–5.5/80 | 200 | 3.0–3.5 |
1.2 | 2/50 | 5.5–6/100 | 250 | 3.5–4.0 |
磁钢厂件焊点退磁,是热窜进去了。远焊位、收热、隔热、测磁通,磁性不丢。
如果您对我们的产品:中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(中频点焊机)
下一条:没有了


