



激光焊接机焊不锈钢薄板为什么不变形不发黄?钣金件批量生产靠啥稳?
发布时间:2026-11-17 浏览次数:1
机箱机柜、厨卫钣金、电梯门板、新能源壳体,现在越来越多车间把氩弧焊枪搁一边,换上了激光焊接机。老师傅最直观的感受是:薄板焊完不翘、焊缝银亮、不用打磨,一天产能翻着走。
但激光焊不是“买台机器就万能”。同样一台设备,有人焊出来像镜面,有人焊出来气孔、咬边、发黑、烧穿。差别不在机器贵不贵,在工艺有没有踩对路。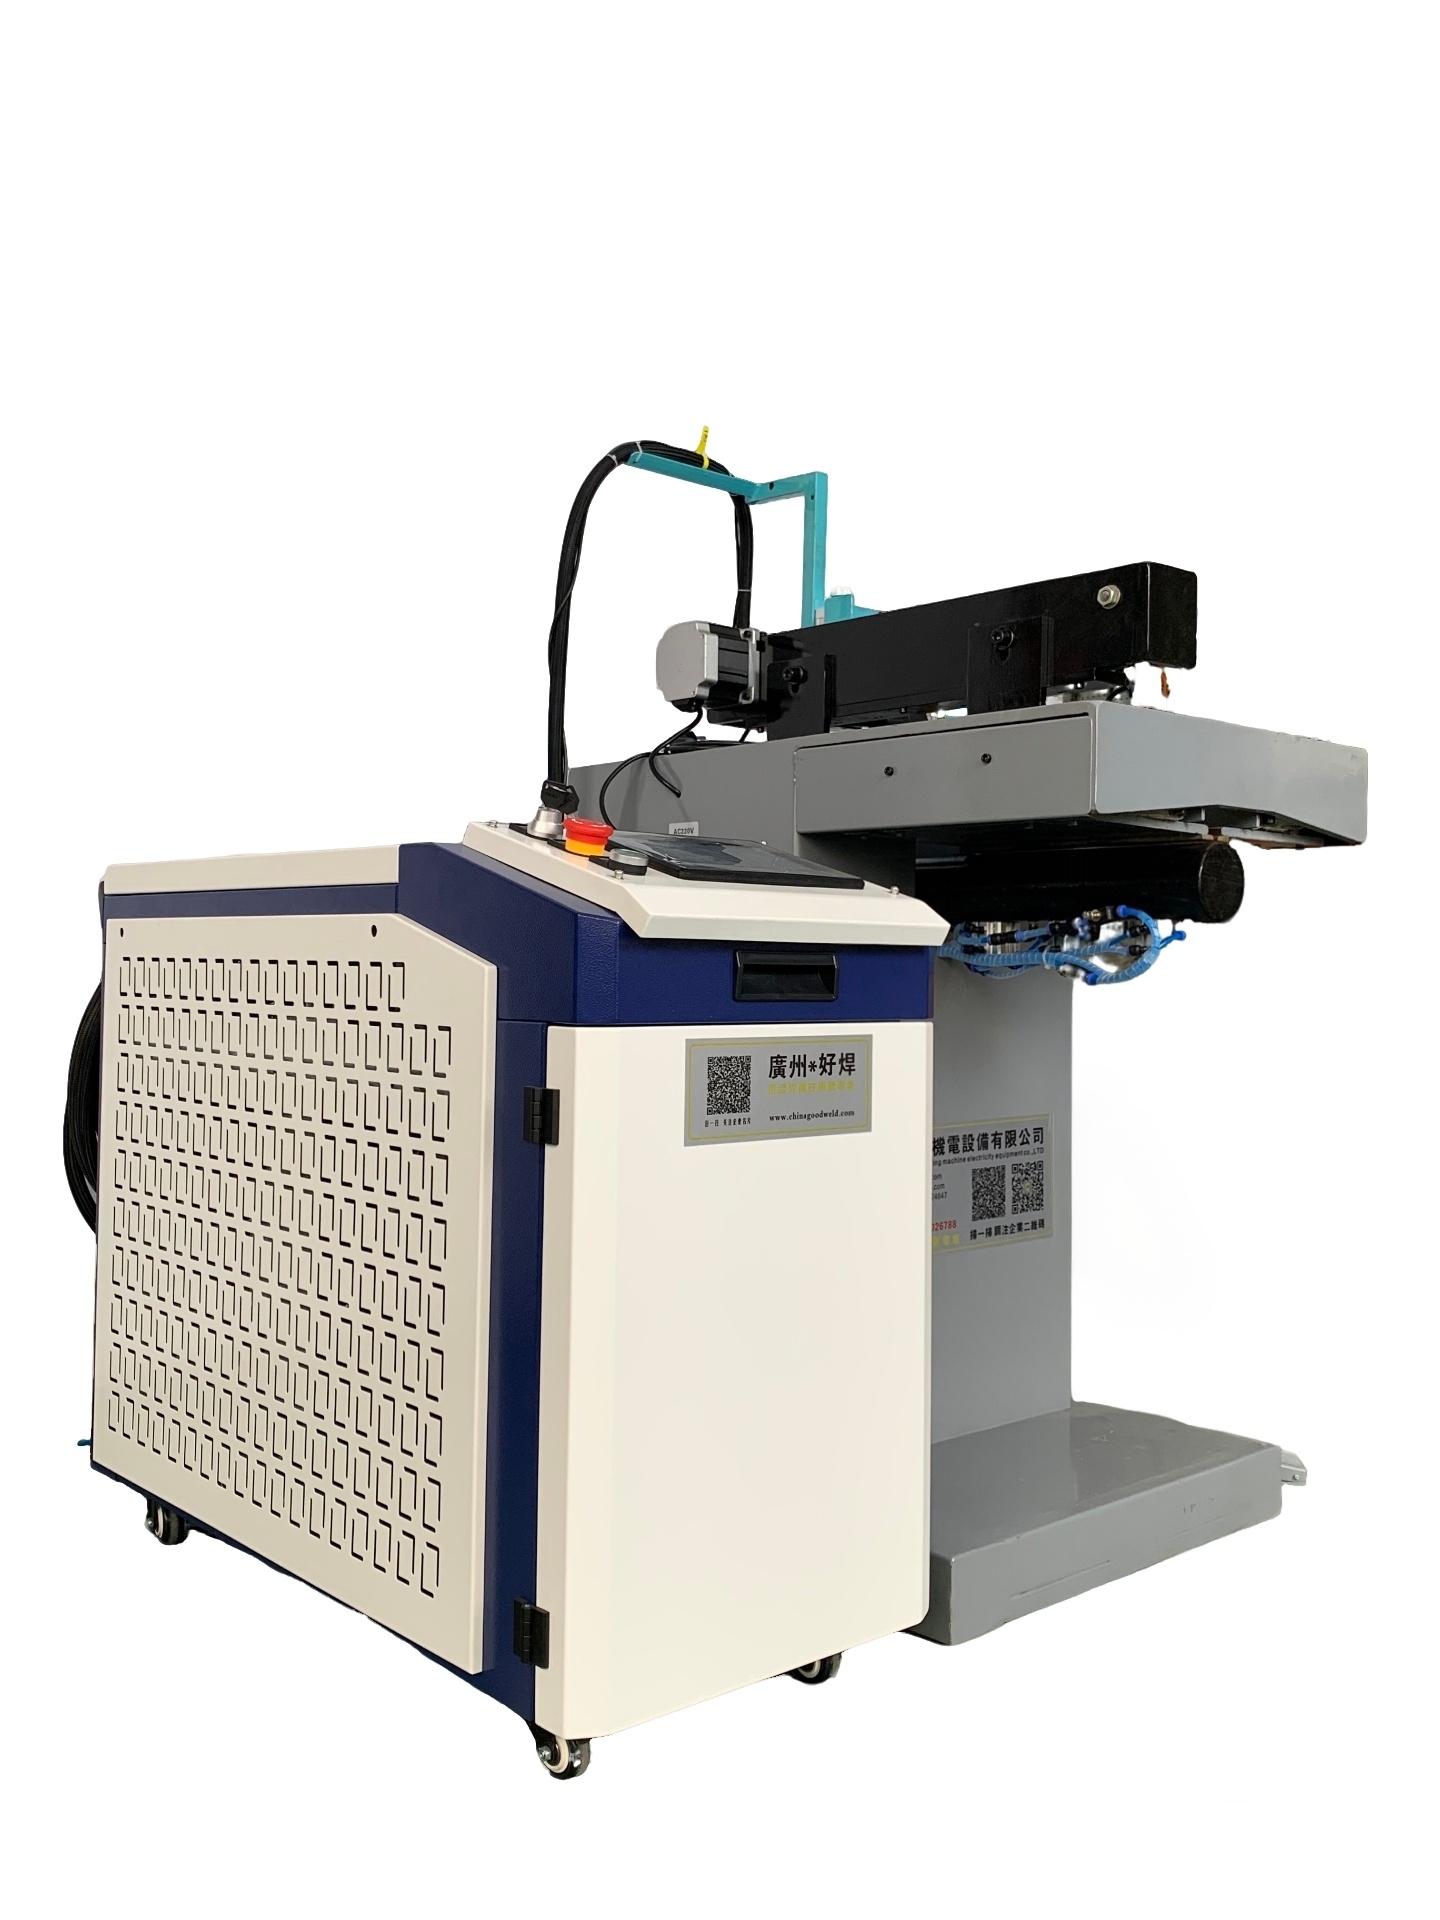
一、薄板为什么“娇气”
304不锈钢导热慢、膨胀大,0.5-1.2mm薄板最怕两件事:热堆进去散不出来,板就翘;高温碰到空气,焊缝氧化发黄发蓝。
普通氩弧焊是“大面积慢加热”,热影响区能到3-5mm,焊一道板变形一道。电阻点焊适合打点,遇到长直缝、角接、异形焊缝就不好使,而且电极压过的地方留压痕。
激光焊接机走的是另一条路:能量密度极高,光斑集中在0.1-2mm,热输入按毫秒算,母材还没来得及吸热就焊完了。热影响区可以压到0.3-1mm,变形量比氩弧焊小一大截。
二、踩坑(反例)→ 正确做法
坑1:拿氩弧焊思路调激光
反例:功率给满、走枪慢,以为“焊透靠猛火”,结果烧穿、热影响区反而扩大。
正确做法:激光靠“快+准”。薄板用中小功率+高车速,比如1mm不锈钢走2-4m/min,热刚熔就过。
坑2:不吹保护气
反例:不接氩气帘,焊缝高温见氧,焊完一道黄一道黑,后期还容易锈。
正确做法:同轴纯氩或氮气(纯度≥99.99%),流量15-25L/min,把熔池和空气隔开,焊道出银白。
坑3:光斑一把梭
反例:永远用最大光斑,薄板受热面宽,变形还是大。
正确做法:薄板切小光斑(0.1-0.6mm),厚板再放大。光斑越小,热越聚、变形越小。
坑4:装配间隙不管
反例:板缝留0.3mm以上,激光打过去填不满,虚焊、塌边。
正确做法:薄板对接间隙控在0.1mm内,配夹具压紧。激光对间隙敏感,装夹比参数更重要。
坑5:不夹紧就焊
反例:薄板自由状态焊接,应力释放后波浪翘曲。
正确做法:气动夹具+背衬铜模,焊区零间隙贴合,必要时背面动态冷却。
坑6:连续焊不分段
反例:长缝一口气焊完,累积热让末端变形。
正确做法:分段退焊或机器人摆焊,层温控住,变形可忽略。
坑7:送丝不调
反例:需要填丝时不送,或者送丝角度歪,焊缝凹陷。
正确做法:自动送丝配同步脉冲,丝径选细(0.8-1.0mm),送丝嘴和光斑同轴。
坑8:焦点乱对
反例:离焦量随便设,能量散在表面,熔深浅、飞溅多。
正确做法:薄板用负离焦或小正离焦,焦点落在接缝面,熔池稳。
坑9:不防飞溅反光
反例:高反材料(铝、铜)直接焊,反射伤镜头、熔池不稳。
正确做法:铝铜用防反射镜片+摆动头,参数单独建曲线。
坑10:手持不练走枪
反例:新手手持抖,焊缝宽窄不一、蛇形弯。
正确做法:手持机也先打样件,走枪速度匀速,配摆动模式兜底。
坑11:不存工艺配方
反例:0.8mm和1.5mm来回换,每次重调。
正确做法:按“材质+板厚+接头形式”存参数包,换型一键调。
坑12:忽略除尘
反例:焊接烟尘糊在保护镜片上,焊道质量往下掉。
正确做法:加吸烟罩+镜片气幕保护,镜片寿命拉长。
坑13:异种金属硬焊
反例:铜铝直接对焊不控界面,脆化层厚,一弯就断。
正确做法:激光快熔快冷,界面化合物层控在几微米,配合工艺试验定参数。
坑14:不检焊缝
反例:只看亮不亮,气孔藏在里面。
正确做法:首件做金相+气密,量产配视觉跟踪,偏缝自动补偿。
坑15:普通点焊机思路套长缝
反例:薄板外壳长直缝还用点焊拼,满板压痕、密封差。
正确做法:连续密封焊缝用激光,点焊只补结构点,各用所长。
坑16:不接自动化
反例:单件手持,批量大了人手不够。
正确做法:激光头接机器人/平台,示教一遍循环跑,节拍稳、重复精度高。
三、踩坑 vs 正确做法对照表
项目 | 踩坑做法 | 激光正确做法 | 参考数值 |
|---|---|---|---|
能量 | 满功率慢走 | 中小功率快走 | 1mm板2-4m/min |
保护气 | 不吹 | 同轴氩/氮 | 纯度≥99.99%,15-25L/min |
光斑 | 大光斑 | 薄板小光斑 | 0.1-0.6mm |
装配 | 缝宽0.3mm | 间隙≤0.1mm | 夹具压紧 |
热控制 | 连焊积热 | 分段+冷却 | 层温低 |
送丝 | 不送/歪送 | 细丝同轴 | 0.8-1.0mm |
焦点 | 乱对 | 负离焦 | 焦面贴缝 |
异种金属 | 硬焊 | 快冷控界面 | 化合物层几μm |
自动化 | 纯手持 | 机器人/平台 | 重复精度高 |
检验 | 目检 | 视觉+金相 | 无气孔无偏焊 |
维度 | 普通氩弧焊 | 电阻点焊 | 激光焊接机 |
--- | --- | --- | --- |
热影响区 | 3-8mm | 2-4mm | 0.3-1mm |
变形量 | 明显翘曲 | 有压痕 | 几乎无变形 |
焊缝外观 | 需打磨 | 有焊点印 | 银亮免打磨 |
适用接头 | 中厚板为主 | 点焊/搭点 | 长缝/角接/异形 |
批量一致性 | 看焊工 | 较稳 | 参数固化极稳 |
异种金属 | 难 | 不适用 | 可焊铜铝不锈钢 |
自动化 | 难集成 | 成熟但受限 | 易接机器人产线 |
四、激光焊接机在钣金量产里的真优势
控热细:能量只落在焊缝线,板面不烫手,薄板不翘不黄。
焊缝漂亮:窄而匀,银白或浅黄,厨具、机柜外观件基本免打磨。
密封性好:连续焊道无断点,比点焊拼缝更扛气密和水密。
异种材料能焊:不锈钢+铜、铝+铜、镀锌板拼接,传统工艺头疼的它能做。
自动化顺滑:光纤传光,头可以挂机械臂、可以上平台,换型存程序,新手也能跑量产。
综合省工序:少打磨、少校平、少返修,单件成本往下走。
广州好焊机电设备有限公司的激光焊接设备在薄板控热和自动化集成上做了不少细化,机柜、厨卫、新能源壳体这类件用起来更顺。
如果您对我们的产品:激光焊接机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(激光焊接机)
上一条:中频点焊机焊铜总虚焊粘电极?新能源铜排怎么焊才稳又亮?
下一条:没有了


