



螺母凸焊机焊铝板为什么焊点均匀还不伤螺纹?新能源托盘量产靠啥稳?
发布时间:2026-11-18 浏览次数:1
新能源电池托盘、储能箱体、铝型材框架,现在大量用M5到M10凸焊螺母做装配接口。老师傅刚上手常懵:铝导热快、氧化膜硬,普通点焊一打一个黑点,螺母歪、螺纹堵、板面起鼓。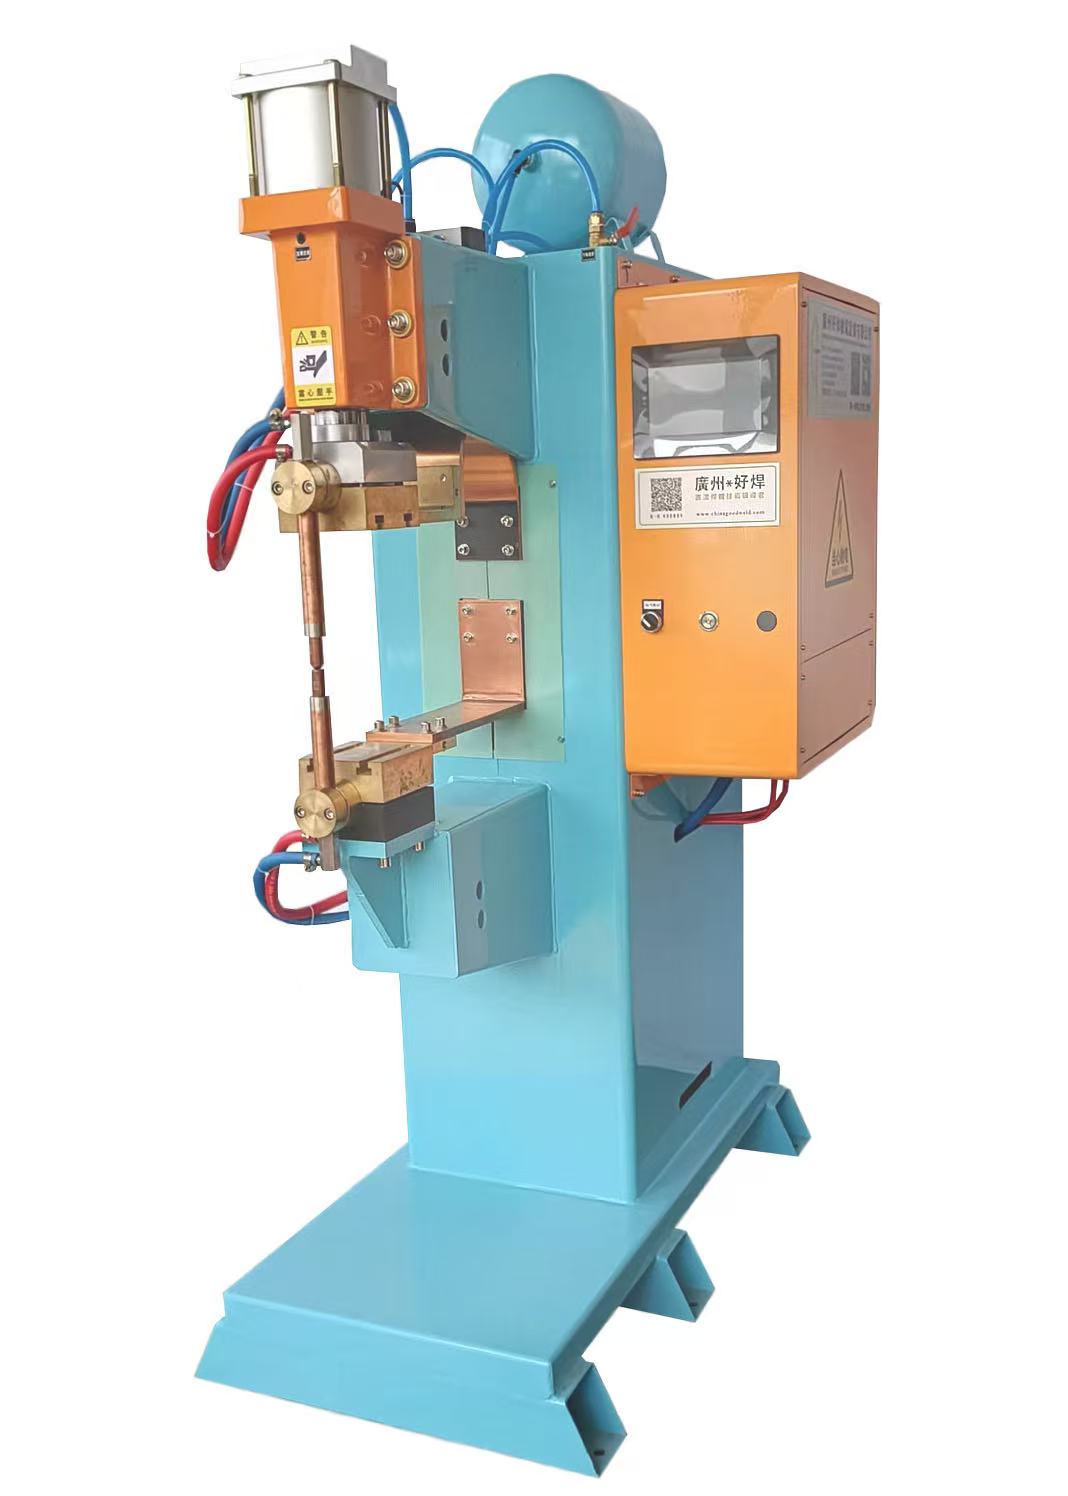
螺母凸焊机在铝型材上干活,逻辑和钢板完全不同——不靠“大电流焖”,靠凸点把热锁死在接触面,毫秒级成核,螺纹区几乎不进热。
一、铝型材凸焊的难点在哪
铝表面有一层致密氧化膜,电阻大、熔点高;本体导热又极快,热一散就熔不透。普通点焊压法兰面,电流摊开,氧化膜破不掉,容易虚焊、炸火。
凸焊螺母底部3-4个凸点,接触面积只有法兰面一小块,电流密度翻好几倍,凸点先破膜、再熔铝、最后和型材冶金融合。
二、踩坑(反例)→ 正确做法
坑1:套钢板参数焊铝
反例:电流时间按冷轧板给,铝没熔、氧化膜还在,假焊。
正确做法:铝用更高峰值+更短脉冲,先破膜后成核。
坑2:不破氧化膜直接主焊
反例:单段满流,膜没破先打弧,飞溅进螺纹。
正确做法:第一段低压预热破膜,第二段主熔。
坑3:预压太轻
反例:铝软,压力不够凸点没压稳,偏熔。
正确做法:预压比钢件略高,300-450ms坐实。
坑4:电极用平头硬压
反例:铝面留深印、局部流动。
正确做法:仿形电极+铜背衬,受力均匀。
坑5:不吹保护气
反例:熔池见氧,焊缝发灰、气孔多。
正确做法:同轴氩气帘,防氧化。
坑6:螺纹不防护
反例:铝渣飞进孔,通规拧不动。
正确做法:螺纹保护销+气吹双保险。
坑7:背后悬空
反例:型材腔体没顶,焊区凹。
正确做法:内腔仿形顶块,只顶焊点背面。
坑8:连焊积热
反例:铝导热快但积热也快,连续打变形。
正确做法:跳焊+层温监控。
坑9:凸点高度混批
反例:高差0.1mm以上,高的烧穿低的虚。
正确做法:分选≤0.05mm。
坑10:不修电极
反例:端面粘铝,越焊越飘。
正确做法:每班修磨+强水冷。
坑11:只拉脱不扭脱
反例:拉拔过但装配滑牙。
正确做法:拉+扭双检,M6扭力留痕。
坑12:不存铝专用配方
反例:钢铝同参,批次乱。
正确做法:铝型材单独存工艺号。
坑13:定位销间隙大
反例:螺母偏,凸点没对正。
正确做法:销间隙≤0.1mm。
坑14:不校同轴
反例:机头偏,四点受力不均。
正确做法:每周校≤0.1mm。
坑15:焊后急冷
反例:风扇直吹,铝应力裂。
正确做法:自然空冷或缓冷。
三、踩坑 vs 正确做法对照表
项目 | 踩坑做法 | 凸焊正确做法 | 参考数值 |
|---|---|---|---|
破膜 | 单段满流 | 预热破膜+主熔 | 预热60-80ms |
预压 | 轻压 | 300-450ms坐实 | 防偏熔 |
电极 | 平头硬压 | 仿形+背衬 | 受力匀 |
保护 | 无气 | 同轴氩气 | 防氧化孔 |
螺纹 | 进渣 | 保护销+气吹 | 通规全过 |
背撑 | 悬空 | 内腔顶块 | 板面平 |
凸点 | 混高差 | ≤0.05mm分选 | 同步熔 |
检验 | 只拉脱 | 拉+扭双检 | 扭力可溯 |
维度 | 普通点焊(铝) | 螺母凸焊机(铝) | |
--- | --- | --- | |
氧化膜 | 难破、炸火 | 预热破膜稳 | |
熔核 | 浅、散、气孔 | 深、密、均匀 | |
螺纹 | 易堵易伤 | 保护完好 | |
板面 | 起鼓发黑 | 平整少变色 | |
批量 | 飘、返修高 | 配方固化稳 |
四、螺母凸焊机在铝框架量产的硬优势
凸点锁热:热只发生在凸点,铝本体不烧软,型材不变形。
螺纹无损:分段时序把热挡在螺纹下方,通规直接过。
破膜稳:预热脉冲专门对付氧化膜,不炸火不堵孔。
闭环节能:中频逆变直流,电网波动自动补,早班晚班同质量。
自动化好接:机器人+自动送料,托盘多头凸焊节拍稳。
可追溯:每点存能量、压力、时间曲线,汽配/储能客户审厂好过。
广州好焊机电设备有限公司的螺母凸焊设备在铝型材破膜预热和分段保压上做了细化,电池托盘、储能箱体这类薄壁铝框架用起来更顺。
如果您对我们的产品:螺母凸焊机、中频点焊机、压铆螺母焊机、螺母点焊机、储能点焊机、激光焊接机、自动点焊机等感兴趣,欢迎随时联系我们:133-1602-6788
转载请注明出处:广州好焊点焊机(螺母凸焊机)
上一条:激光焊接机焊不锈钢薄板为什么不变形不发黄?钣金件批量生产靠啥稳?
下一条:没有了


